Каталог Mitsubishi Materials резьбонарезной инструмент - страница 34
Навигация
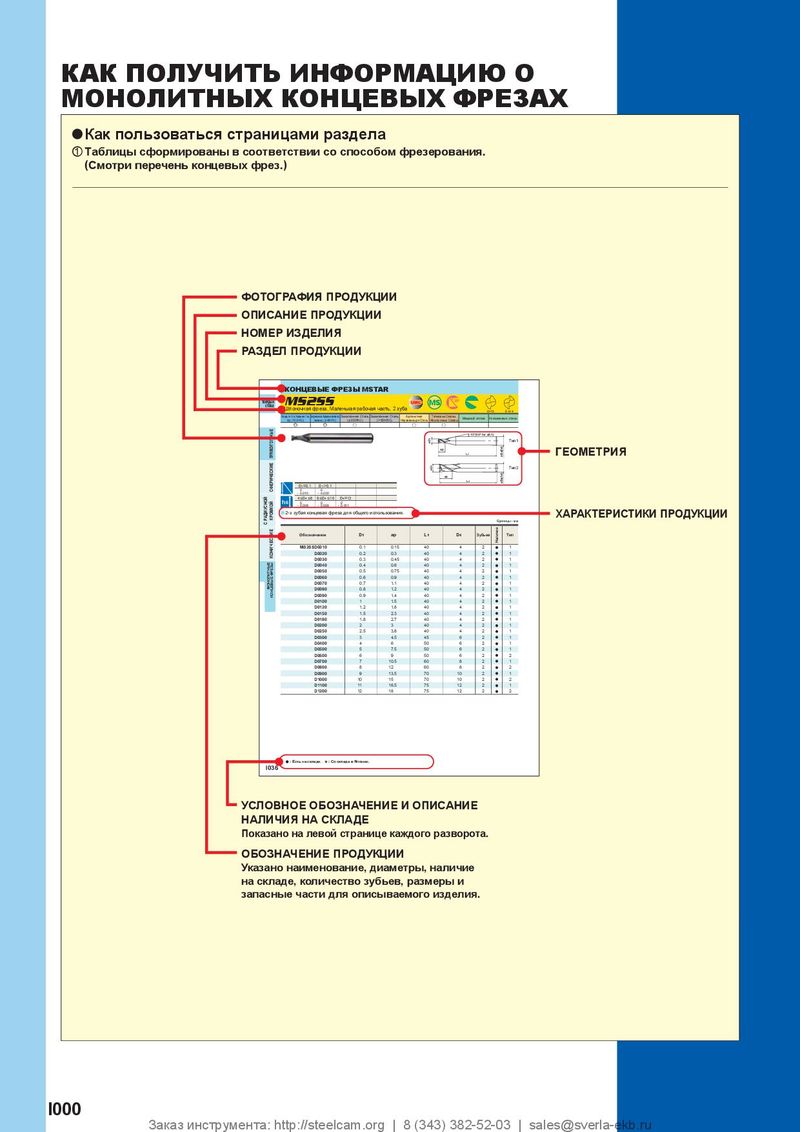 Каталог Mitsubishi Materials концевые монолитные фрезы
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials запасные части
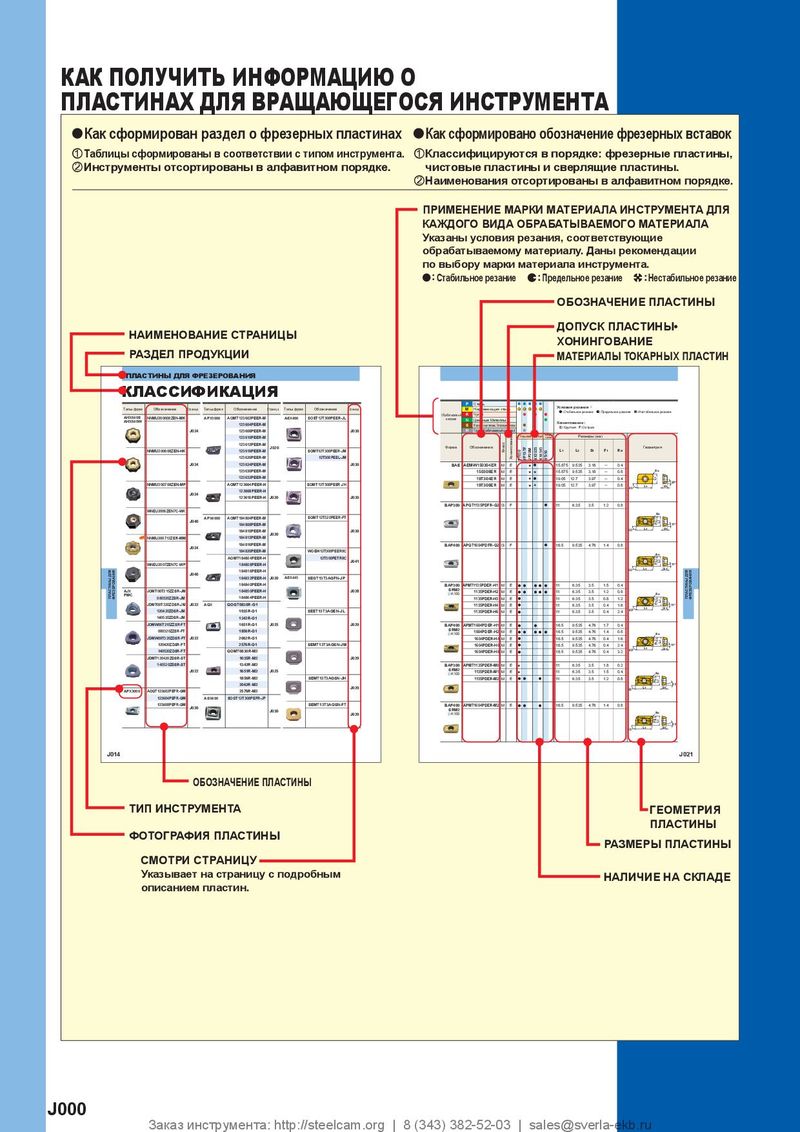 Каталог Mitsubishi Materials пластины для фрезерования

ГЛУБИНА РЕЗАНИЯ
Характеристика Преимущества Недостатки a Простота использования. a Образование длинной стружки
V1=V2 ( )
| V | Стандартный цикл резьбонарезания. | на заключительном проходе. | |||
| 1 | |||||
| a Превосходная виброустойчивость. | a Сложное вычисление глубины резания | ||||
| V2 | (Постоянная сила резания.) | при изменении числа проходов. |
Постоянная площадь срезаемого слоя
X =X a Снижена нагрузка на угол при вершине aПодверженность вибрации
1 2 в течение первой половины проходов. на последних стадиях резания.
(Возрастает сила резания) X1 Легкое стружкодробление. a (Регулирование толщины стружки необязательно) aВ некоторых случаях, потребуется
изменение программы. X2 a Легко высчитать глубину резания при изменении числа проходов. Постоянная глубина резания a Отличное стружкодробление. * Рекомендуемая установка глубины резания на заключительном проходе 0.05 ─ 0.025мм. Большая глубина врезания может стать причиной вибрации, что приводит к плохому качеству поверхности.
aФОРМУЛА
y Формула расчета величины врезания для каждого прохода. ap (Например)
| ]ap | = | b X Наружное резьбонарезание (ISO Метрическая) | |
| n | Шаг : 1.0мм | ||
| nap ─1 | |||
| ap : 0.6мм | |||
| ap | : Глубина резания | nap : 5 проходов | |
| ] | n |
| n | : Фактический проход | 1-ый проход | ap = | 0.60 | X | 0.3 | = 0.16 | 0.16 ( | ap ) | ||||
| ] | 1 | ] | 1 | ||||||||||
| ap | : Общая глубина резания | 5 ─ 1 | |||||||||||
| n | : Номер прохода | 2-ой проход | ap = | 0.60 | X | 2 ─ 1 | = 0.3 | 0.14 ( | ap ─ | ap ) | |||
| ap | ] | 2 | ] | 2 | ] | 1 | |||||||
| b | : 1-ый проход 0.3 | 5 ─ 1 | |||||||||||
| 2-ой проход 2─1 = 1 | 3-ий проход | ap = | 0.60 | X | 3 ─ 1 | = 0.42 | 0.12 ( | ap ─ | ap ) | ||||
| ] | 3 | ] | 3 | ] | 2 | ||||||||
| 3-ий проход 3─1 = 2 | 5 ─ 1 | ||||||||||||
| • | 4-ый проход | ap = | 0.60 | X | 4 ─ 1 | = 0.52 | 0.1 ( | ap ─ | ap ) | ||||
| ] | 4 | ] 4 | ] | 3 |
- 5 ─ 1
| n-ый проход n─1 | 5-ый проход | ap = | 0.60 | X | ─ | = 0.6 | 0.08 ( | ap ─ | ap ) | ||||
| ] | 5 | 5 | 1 | ] | 5 | ] | 4 |
5 ─ 1 aПРОГРАММА ДЛЯ ВРЕЗАНИЯ ВДОЛЬ ОДНОЙ ИЗ СТОРОН ПРОФИЛЯ РЕЗЬБЫ С БОКОВЫМ СМЕЩЕНИЕМ y Например) M12×1.0 5 проходов с корректировкой 5°
| Наружное резьбонарезание | Внутреннее резьбонарезание |
| G00 Z = 5.0 | G00 Z = 5.0 |
| X = 14.0 | X = 10.0 |
| G92 U ─4.34 Z ─13.0 F1.0 | G92 U4.34 Z ─13.0 F1.0 |
| G00 W ─0.07 | G00 W ─0.07 |
| G92 U ─4.64 Z ─13.0 F1.0 | G92 U4.64 Z ─13.0 F1.0 |
| G00 W ─0.06 | G00 W ─0.05 |
| G92 U ─4.88 Z ─13.0 F1.0 | G92 U4.84 Z ─13.0 F1.0 |
| G00 W ─0.05 | G00 W ─0.04 |
| G92 U ─5.08 Z ─13.0 F1.0 | G92 U5.02 Z ─13.0 F1.0 |
| G00 W ─0.03 | G00 W ─0.03 |
| G92 U ─5.20 Z ─13.0 F1.0 | G92 U5.14 Z ─13.0 F1.0 |
| G00 | G00 |