Каталог Mitsubishi Materials пластины для точения - страница 30
Навигация
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials запасные части
 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Общий каталог Mitsubishi 2020 - 2021
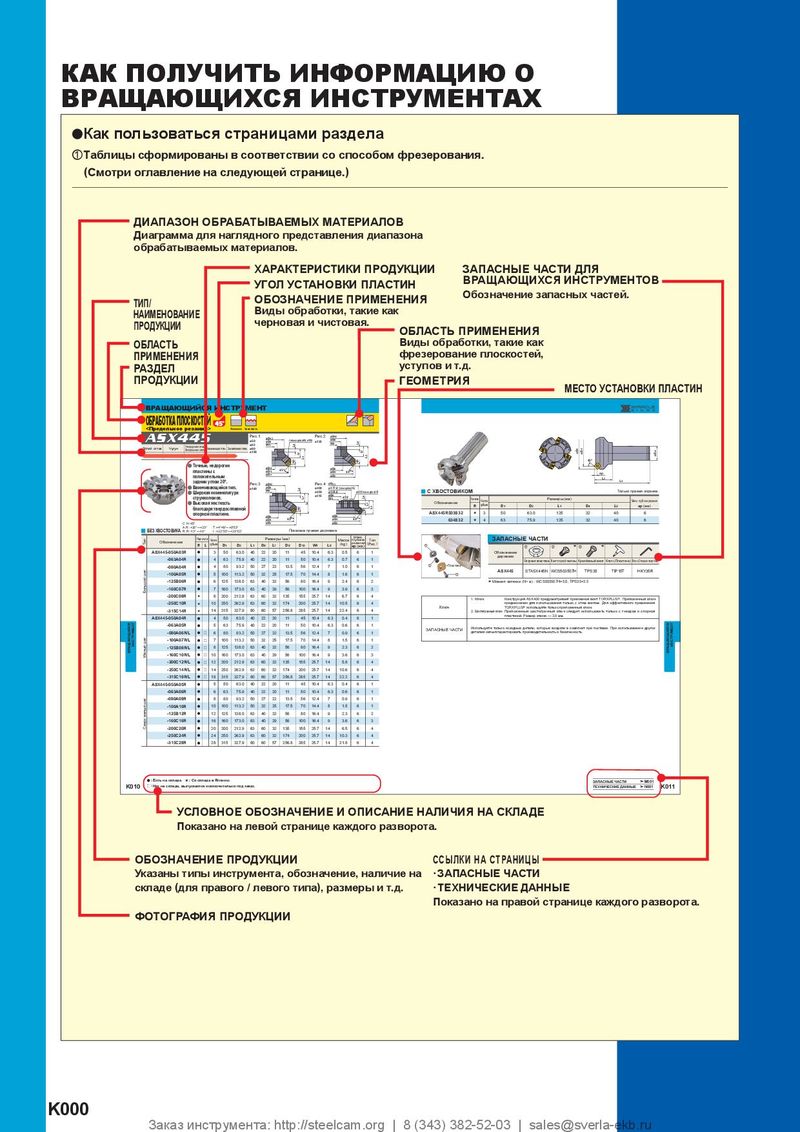 Каталог Mitsubishi Materials вращающийся инструмент
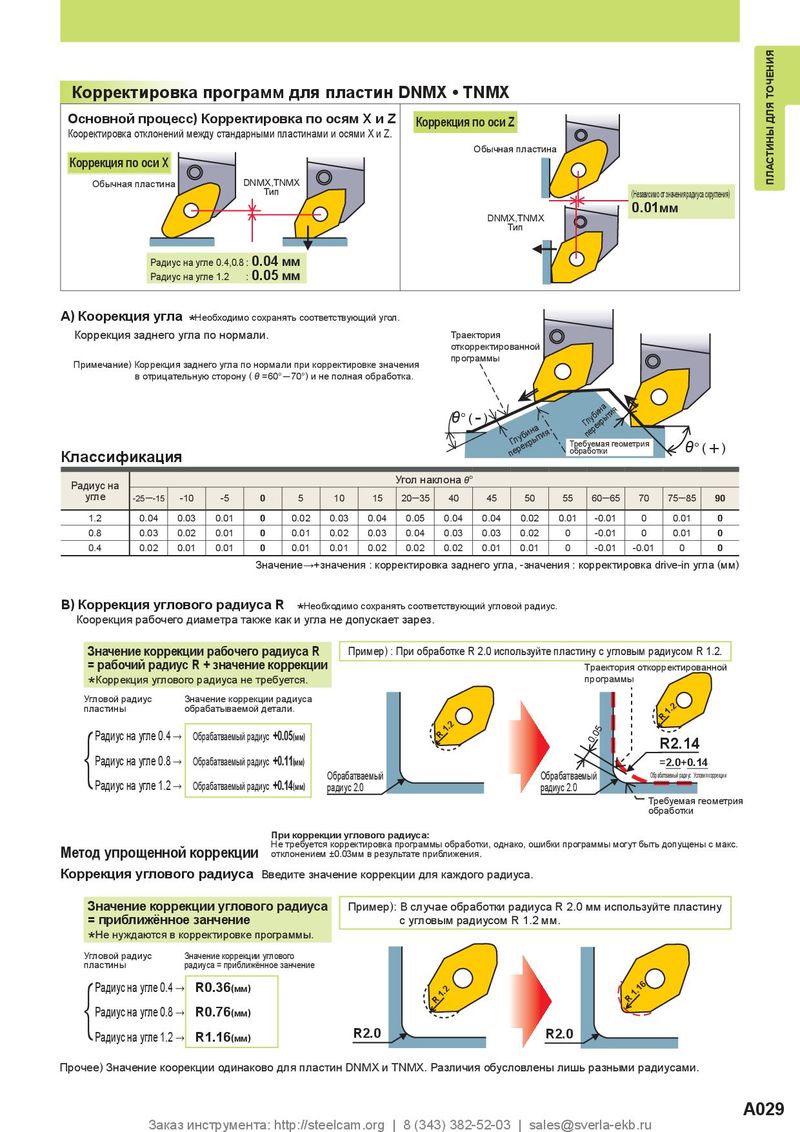
Корректировка программ для пластин DNMX • TNMX
Основной процесс: корректировка по осям X и Z
Корректировка отклонений между стандартными пластинами и осями X и Z. Коррекция по оси X: радиус на угле 0.4 и 0.8 — 0.04 мм; радиус на угле 1.2 — 0.05 мм. Коррекция по оси Z: 0.01 мм независимо от значения радиуса скругления.
A) Коррекция угла
Необходимо сохранять соответствующий угол. Коррекция заднего угла выполняется по нормали.
Примечание: коррекция заднего угла по нормали при корректировке значения в отрицательную сторону (φ' = 60°–70°) приводит к неполной обработке.
| Радиус на угле \ Угол наклона φ° | -25…-15 | -10 | -5 | 0 | 5 | 10 | 15 | 20-35 | 40 | 45 | 50 | 55 | 60-65 | 70 | 75-85 | 90 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1.2 | 0.04 | 0.03 | 0.01 | 0 | 0.02 | 0.03 | 0.04 | 0.05 | 0.04 | 0.04 | 0.02 | 0.01 | -0.01 | 0 | 0.01 | 0 |
| 0.8 | 0.03 | 0.02 | 0.01 | 0 | 0.01 | 0.02 | 0.03 | 0.04 | 0.03 | 0.03 | 0.02 | 0 | -0.01 | 0 | 0.01 | 0 |
| 0.4 | 0.02 | 0.01 | 0.01 | 0 | 0.01 | 0.01 | 0.02 | 0.02 | 0.02 | 0.01 | 0.01 | 0 | -0.01 | -0.01 | 0 | 0 |
Положительные значения означают корректировку заднего угла, отрицательные — корректировку drive-in угла (мм).
B) Коррекция углового радиуса R
Необходимо сохранять соответствующий угловой радиус. Коррекция рабочего диаметра, как и угла, не допускает зареза. Значение коррекции рабочего радиуса R = рабочий радиус R + значение коррекции. Коррекция углового радиуса не требуется.
Пример: при обработке радиуса R2.0 используйте пластину с угловым радиусом R1.2.
| Угловой радиус пластины | Значение коррекции радиуса обрабатываемой детали |
|---|---|
| Радиус на угле 0.4 | обрабатываемый радиус +0.05 мм |
| Радиус на угле 0.8 | обрабатываемый радиус +0.11 мм |
| Радиус на угле 1.2 | обрабатываемый радиус +0.14 мм |
Пример: R2.14 = R2.0 + 0.14. При коррекции углового радиуса не требуется корректировка программы обработки, однако ошибки программы могут быть допущены с максимальным отклонением ±0.03 мм в результате приближения.
Метод упрощённой коррекции
Коррекция углового радиуса: введите значение коррекции для каждого радиуса. Значение коррекции углового радиуса = приближённое значение. Не нуждается в корректировке программы.
Пример: при обработке радиуса R2.0 мм используйте пластину с угловым радиусом R1.2 мм.
| Угловой радиус пластины | Значение коррекции углового радиуса (приближённое значение) |
|---|---|
| Радиус на угле 0.4 | R0.36 мм |
| Радиус на угле 0.8 | R0.76 мм |
| Радиус на угле 1.2 | R1.16 мм |
Значение коррекции одинаково для пластин DNMX и TNMX. Различия обусловлены лишь разными радиусами.