Общий каталог Lamina Technologies 2019 - 2020 - страница 181
Навигация
 Общий каталог Lamina Technologies 2017 - 2018
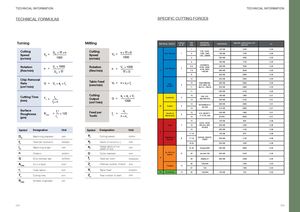
TECHNICAL FORMULAS SPECIFIC CUTTING FORCES
| MATERIAL GROUP | Lamina Gr. N° | VDI Grp | MATERIAL EXAMPLES | HARDNESS | Specific cutting force, kc1 (N/mm²) | mc |
| 1 | C35 CK45 | 125 HB | 1500 | 0.25 | ||
| Non-Alloyed | 1 | 2 | , , 1020, 1045, 1060 28MN6 | 190 HB | 1700 | 0.25 |
| 3 | , | 250 HB | 1850 | 0.25 | ||
| 4 | 180 HB | 1700 | 0.25 | |||
| 5.6 | 42CRMO4, ST50, CK60, | 230 HB | 1800 | 0.25 | ||
| P Low alloyed | 2 | 7.8 | 4140, 4340, 100CR6 | 280 HB | 2040 | 0.25 |
| 9 | 350 HB | 2900 | 0.25 | |||
| 10 | 220 HB | 2050 | 0.25 | |||
| High | 3 | 10 | X40CRMOV5, H13 M42 D3 | 280 HB | 2600 | 0.25 |
| allowed | 11 | , , , S6-5-2, 12NI19 | 320 HB | 2950 | 0.25 | |
| 11 | 350 HB | 3100 | 0.25 | |||
| Austenitic | 4 | 14 | 304, 316, | 180 HB | 1800 | 0.21 |
| 14 | X5CRNI18-9 | 240 HB | 2100 | 0.21 | ||
| M Dlex | 5 | 14 | X2CRNIN23-4, | 290 HB | 2600 | 0.21 |
| up | 14 | S31500 | 310 HB | 2800 | 0.21 | |
| Ferritic & | 6 | 12 | 410, X6CR17, | 200 HB | 1800 | 0.21 |
| Martensitic | 13 | 17-4 PH, 430 | 42 HRC | 2800 | 0.21 | |
| 15 | GG20 GG40 | 150 HB | 800 | 0.28 | ||
| Grey | 7 | 15 | , , EN-GJL-250, NO30B | 200 HB | 1000 | 0.28 |
| 16 | 250 HB | 1100 | 0.28 | |||
| K | 17.19 | 150 HB | 870 | 0.28 | ||
| Malleable & Nodular | 8 | 17.19 | GGG40, GGG70, 50005 | 200 HB | 1150 | 0.28 |
| 18.20 | 250 HB | 1400 | 0.28 | |||
| 31.32 | Incoloy 800 | 240 HB | 2600 | 0.25 | ||
| Fe, Ni & Co based | 9 | 33 | Inconel 700 | 250 HB | 2700 | 0.25 |
| S | 34 | Stellite 21 | 350 HB | -3300 | 0.25 | |
| Ti | 36 | TIAL6V4 | - | 1400 | 0.23 | |
| bases | 10 | 37 | T40 | - | 1450 | 0.23 |
| NF Al (>8%Si) | 12 | 25 | TIAL6V4 | 130 HB | 700 | 0.25 |
| Cutting Speed (m/min) | Vc = | Dm xπ xn 1000 | Cutting Speed (m/min) | Vc = | nxπxD 1000 |
| Rotation (Rev/min) | n = | Vc x 1000 Dm xπ | Rotation (Rev/min) | n = | Vc x 1000 πx D |
| Chip Removal Rate (cm3/min) | Q = | Vc xapxfn | Table Feed (mm/min) | Vf = | nx zc x fz |
| Cutting Time (min) | Tc = | lm fnxn | Cutting Output (cm3/min) | Q = | aexapxVf 1000 |
| Surface Roughness (µm) | Rmax | = fn 2 x 125 rε | Feed per Tooth | fz= | Vf nxzc |
| Symbol | Designation | Unit |
| Vc | Cutting speed | m/min |
| ap | Depth of cut (d.o.c.) | mm |
| ae | Radial depth of cut (width of cut) | mm |
| D | Cutter diameter | mm |
| fz | Feed per tooth | mm/tooth |
| Zc | Effective number of teeth | pcs |
| Vf | Table Feed | mm/min |
| Zn | Total number of teeth | pcs |
| Symbol | Designation | Unit |
| Dm | Machining diameter | mm |
| fn | Feed per revolution | mm/rev |
| lm | Machining length | mm |
| n | Rotation | rev/min |
| Q | Chip removal rate | cm3/min |
| Amax | d.o.c x feed | mm2 |
| rε | Nose radius | mm |
| Tc | Cutting time | min |
| Rmax | Surface roughness | µm |