Общий каталог Lamina Technologies 2019 - 2020 - страница 171
Навигация
 Общий каталог Lamina Technologies 2017 - 2018
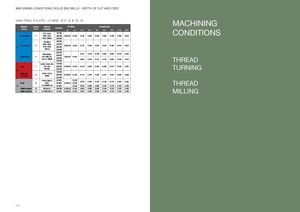
MACHINING CONDITIONS | SOLID END MILLS - DEPTH OF CUT AND FEED USER GUIDE
HIGH FEED, 4 FLUTE – LT 4000 - Ø 3 - 6, 8, 10, 12 MACHINING
| Material G | Lamina G N° | Material El | Hardness | Profil | iing | fz | [mm/toot | h] | ||||
| roup | r. | xampes | ap | ae | Ø 3 | Ø 4 | Ø 5 | Ø 6 | Ø 8 | Ø 10 | Ø 12 | |
| Non Alloyed | 1 | C35, Ck45, 1020, 1045, 1060, 28Mn6 | 125 HB 190 HB 250 HB | 0.025xØ | 0.5xØ | 0.140 | 0.200 | 0.240 | 0.260 | 0.340 | 0.400 | 0.450 |
| P Low Alloyed | 2 | 42CrMo4, St50, Ck60, 4140, 4340, 100Cr6 | 180 HB 230 HB 280 HB 350 HB | 0.025xØ | 0.5xØ | 0.132 | 0.188 | 0.226 | 0.244 | 0.320 | 0.376 | 0.423 |
| Hih Alloed | 3 | X40CrMoV5, H13 M42 D3 | 220 HB 280 HB | 0025xØ | 05xØ | 0.111 | 0.158 | 0.190 | 0.205 | 0.269 | 0.316 | 0.356 |
| g y | , , , S6-5-2, 12Ni19 | 320 HB 350 HB | . | . | 0.084 | 0.120 | 0.144 | 0.156 | 0.204 | 0.240 | 0.270 | |
| K Grey | 7 | GG20, GG40, EN- GJL-250, N030B | 150 HB 200 HB 250 HB | 0.025xØ | 0.5xØ | 0.154 | 0.220 | 0.264 | 0.286 | 0.374 | 0.440 | 0.495 |
| Malleable & Nodular | 8 | GG20, GG70, 50005 | 150 HB 200 HB 250 HB | 0.025xØ | 0.5xØ | 0.133 | 0.190 | 0.228 | 0.247 | 0.323 | 0.380 | 0.428 |
| Steel | 11 | X100 CrMo13, 440C, | 45 HRc 50 HRc | 0.025xØ | 0.5xØ 0.5xØ | 0.070 | 0.100 | 0.120 | 0.130 | 0.170 | 0.200 | 0.225 |
| H | G-X260NiCr42 | 55 HRc | 0.3xØ | 0.056 | 0.080 | 0.096 | 0.104 | 0.136 | 0.160 | 0.180 | ||
| Chilled Cast Iron | 12 | Ni-Hard 2 | 400 HB | 0.025xØ | 0.3xØ | 0.056 | 0.080 | 0.096 | 0.104 | 0.136 | 0.160 | 0.180 |
| White Cast Iron | 13 | G-X300CrMo15 | 55 HRc | 0.025xØ | 0.3xØ | 0.056 | 0.080 | 0.096 | 0.104 | 0.136 | 0.160 | 0.180 |