Основной каталог Kyocera 2016-2017 - страница 141
Навигация
 Каталог Kyocera фрезы MFH для высокоскоростной обработки
 Каталог Kyocera фрезы MEC высокопроизводительные концевые и торцевые фрезы
 Каталог микроинструмента Kyocera 2015-2016
 Каталог Kyocera высокоэффективные сверла со сменными пластинами DRV
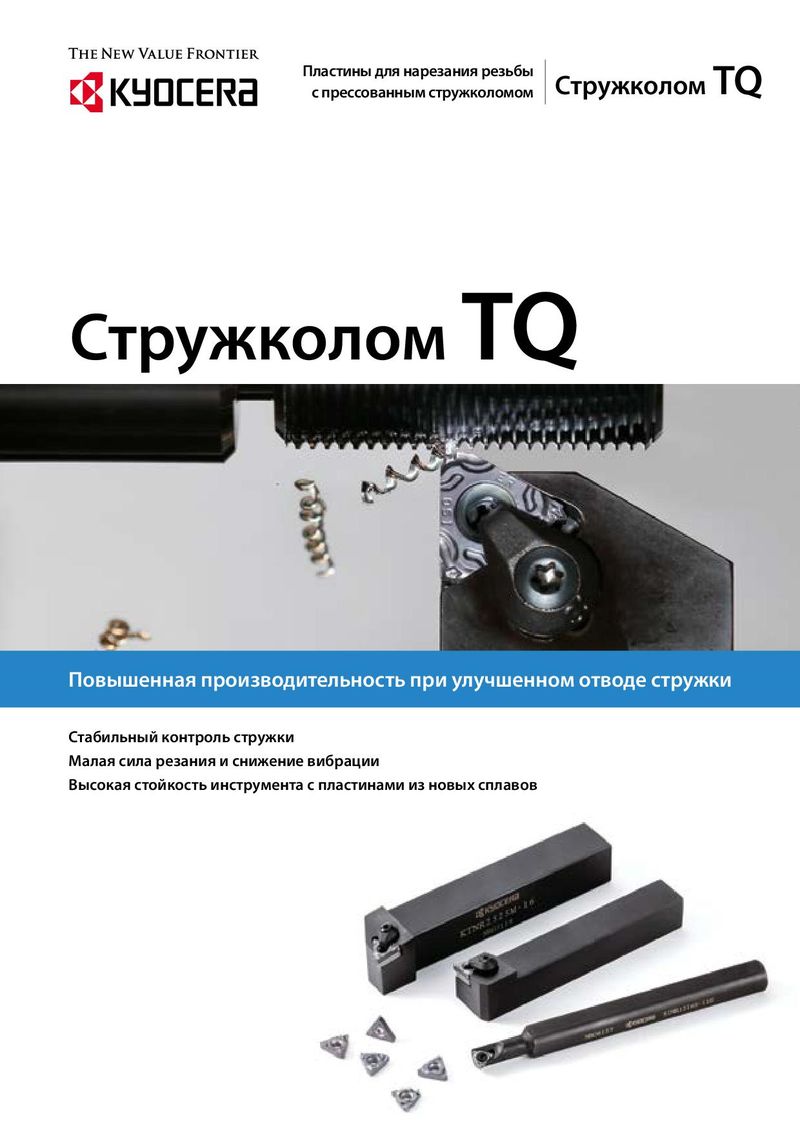 Каталог Kyocera пластины TQ для нарезания резьбы c прессованным стружколомом
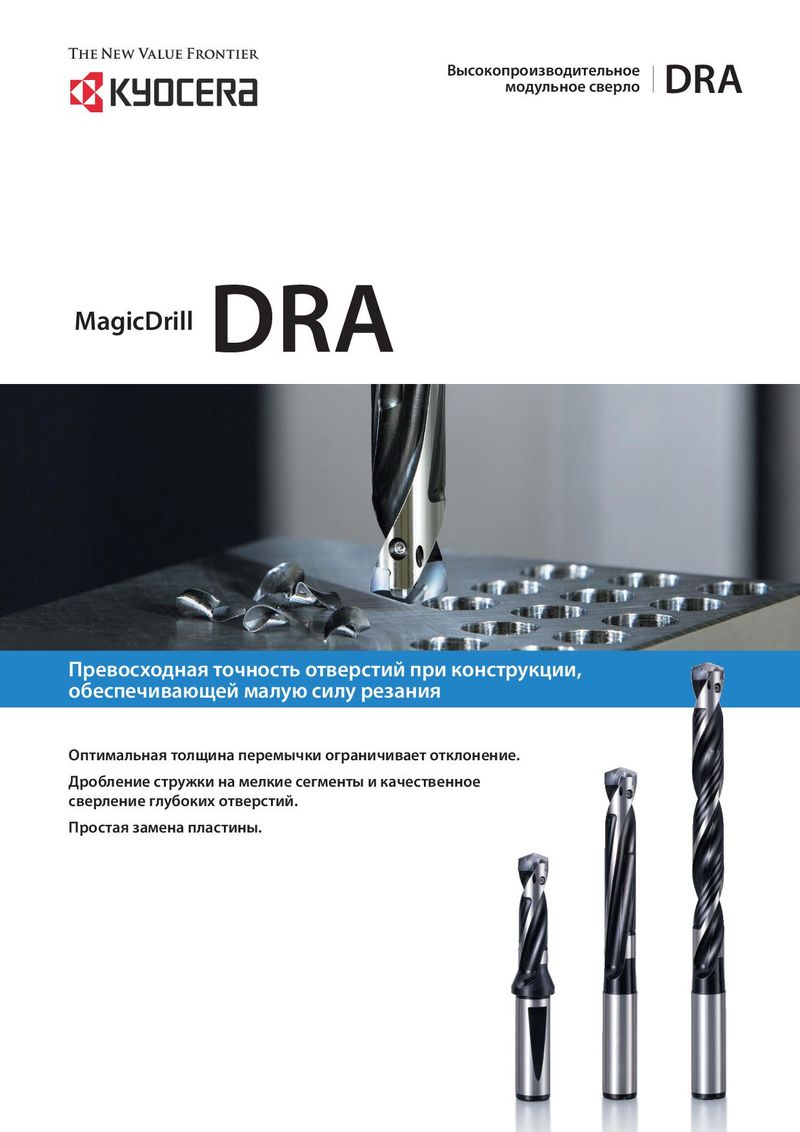 Каталог Kyocera высокопроизводительные модульные сверла DRA
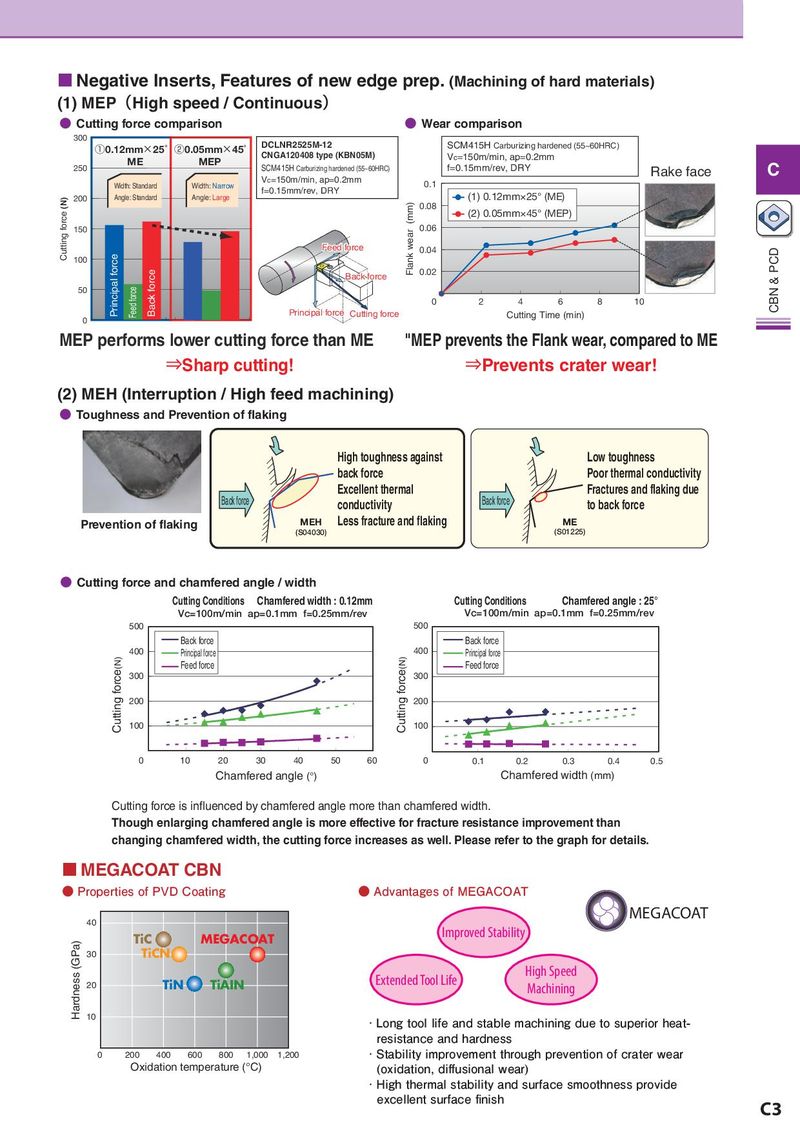
Negative Inserts, Features of new edge prep. (Machining of hard materials)
(1) MEP(High speed / Continuous)
- Cutting force comparison
- Wear comparison
300
| ①0.12mm×25°②0.05mm×45° | DCLNR2525M-12 | SCM415H Carburizing hardened (55~60HRC) |
| CNGA120408 type (KBN05M) | Vc=150m/min, ap=0.2mm |
ME MEP C
| 250 | SCM415H Carburizing hardened (55~60HRC) | f=0.15mm/rev, DRY | Rake face | |
| Vc=150m/min, ap=0.2mm | 0.1 |
| Width: Standard | Width: Narrow | f=0.15mm/rev, DRY | ||
| 200 | Angle: Standard | Angle: Large | (1) 0.12mm×25° (ME) |
0.08 (2) 0.05mm×45° (MEP) 150 0.06 Feed forceFeed force 0.04
100 0.02 Back forceBack force 50
0 2 4 6 8 10
| Principal forcePrincipal force | Cutting forceCutting force | Cutting Time (min) | |||||
| 0 | |||||||
| MEP performs lower cutting force than ME | "MEP prevents the Flank wear, compared to ME | ||||||
| ⇒Sharp cutting! | ⇒Prevents crater wear! |
(2) MEH (Interruption / High feed machining)
- Toughness and Prevention of flaking
| High toughness against | Low toughness | ||
| back force | Poor thermal conductivity | ||
| Excellent thermal | Fractures and flaking due | ||
| Back force | conductivity | Back force | to back force |
Prevention of flaking MEH Less fracture and flaking ME
(S04030) (S01225)
- Cutting force and chamfered angle / width
| Cutting Conditions | Chamfered width : 0.12mm | Cutting Conditions | Chamfered angle : 25° | |||
| Vc=100m/min ap=0.1mm f=0.25mm/rev | Vc=100m/min ap=0.1mm f=0.25mm/rev | |||||
| 500 | 500 | |||||
| Back force | Back force |
| 400 | Principal force | 400 | Principal force |
| Feed force | Feed force | ||
| 300 | 300 | ||
| 200 | 200 | ||
| 100 | 100 | ||
| 0 10 20 30 40 50 60 | 0 | 0.1 0.2 0.3 0.4 0.5 |
Chamfered angle (°) Chamfered width (mm) Cutting force is influenced by chamfered angle more than chamfered width. Though enlarging chamfered angle is more effective for fracture resistance improvement than changing chamfered width, the cutting force increases as well. Please refer to the graph for details.
MEGACOAT CBN
- Properties of PVD Coating
- Advantages of MEGACOAT
MEGACOAT
40 Improved Stability
TiC MEGACOAT
30 TiCN
High Speed
| TiN | TiAIN | Extended Tool Life | |||||
| 20 | Machining | ||||||
| 10 | · Long tool life and stable machining due to superior heat- | ||||||
| resistance and hardness | |||||||
| 0 | 200 | 400 | 600 | 800 | 1,000 1,200 | · Stability improvement through prevention of crater wear |
Oxidation temperature (°C) (oxidation, diffusional wear)
- High thermal stability and surface smoothness provide
C2 excellent surface finish C3