Токарные станки KOVOSVIT серии SPH / ROLLER - страница 11
Навигация
 Токарные станки KOVOSVIT серии SP
 Фрезерные станки KOVOSVIT серии MCH
 Фрезерные станки KOVOSVIT серии MCU 700
 Фрезерные станки KOVOSVIT серии MCU 1100
 Фрезерные станки KOVOSVIT серии MCV
 Токарные станки KOVOSVIT серии MASTURN
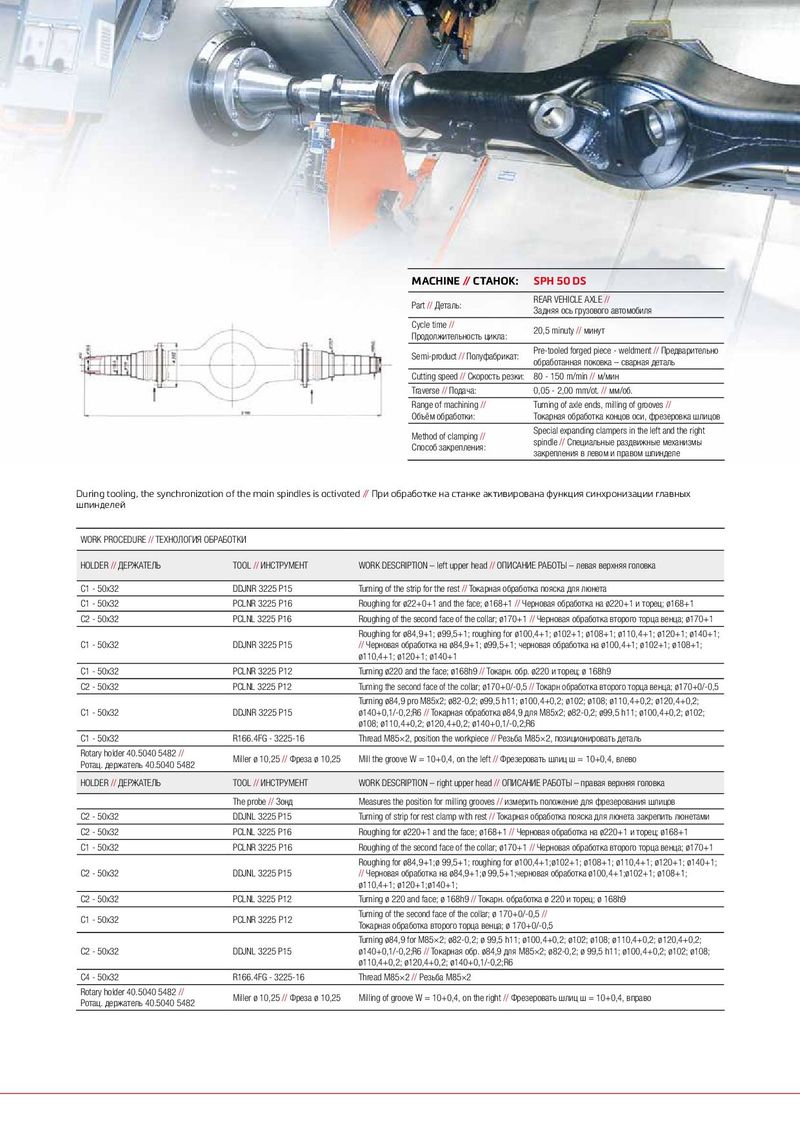
| MACHINE// СТАНОК: | SPH 50 DS |
| Part//Деталь: | REAR VEHICLE AXLE// Задняя ось грузового автомобиля |
| Cycle time// Продолжительность цикла: | 20,5 minuty//минут |
| Semi-product//Полуфабрикат: | Pre-tooled forged piece - weldment//Предварительно обработанная поковка – сварная деталь |
| Cuttingspeed//Скоростьрезки: | 80 - 150 m/min//м/мин |
| Traverse//Подача: | 0,05 - 2,00 mm/ot.//мм/об. |
| Range of machining// Объём обработки: | Turning of axle ends, milling of grooves// Токарная обработка концов оси,фрезеровка шлицов |
| Method of clamping// Способ закрепления: | Special expanding clampers in the left and the right spindle//Специальные раздвижные механизмы закрепления в левом и правом шпинделе |
During tooling, the synchronization of the main spindles is activated // При обработке на станке активирована функция синхронизации главных шпинделей
| WORK PROCEDURE//ТЕХНОЛОГИЯ ОБ | РАБОТКИ | |
| HOLDER//ДЕРЖАТЕЛЬ | TOOL//ИНСТРУМЕНТ | WORK DESCRIPTION – left upper head//ОПИСАНИЕ РАБОТЫ – левая верхняя головка |
| C1 - 50x32 | DDJNR 3225 P15 | Turning of the strip for the rest//Токарная обработка пояска для люнета |
| C1 - 50x32 | PCLNR 3225 P16 | Roughing for ø22+0+1 and the face; ø168+1//Черновая обработка на ø220+1 и торец; ø168+1 |
| C2 - 50x32 | PCLNL 3225 P16 | Roughing of the second face of the collar; ø170+1//Черновая обработка второго торца венца; ø170+1 |
| C1 - 50x32 | DDJNR 3225 P15 | Roughing for ø84,9+1; ø99,5+1; roughing for ø100,4+1; ø102+1; ø108+1; ø110,4+1; ø120+1; ø140+1; //Черновая обработка на ø84,9+1; ø99,5+1; черновая обработка на ø100,4+1; ø102+1; ø108+1; ø110,4+1; ø120+1; ø140+1 |
| C1 - 50x32 | PCLNR 3225 P12 | Turning ø220 and the face; ø168h9//Токарн. обр. ø220 и торец; ø 168h9 |
| C2 - 50x32 | PCLNL 3225 P12 | Turning the second face of the collar; ø170+0/-0,5//Токарн обработка второго торца венца; ø170+0/-0,5 |
| C1 - 50x32 | DDJNR 3225 P15 | Turning ø84,9 pro M85x2; ø82-0,2; ø99,5 h11; ø100,4+0,2; ø102; ø108; ø110,4+0,2; ø120,4+0,2; ø140+0,1/-0,2;R6//Токарная обработка ø84,9 для M85x2; ø82-0,2; ø99,5 h11; ø100,4+0,2; ø102; ø108; ø110,4+0,2; ø120,4+0,2; ø140+0,1/-0,2;R6 |
| C1 - 50x32 | R166.4FG - 3225-16 | Thread M85×2, position the workpiece//Резьба M85×2, позиционировать деталь |
| Rotary holder 40.5040 5482// Ротац. держатель 40.5040 5482 | Miller ø 10,25//Фреза ø 10,25 | Mill the groove W = 10+0,4, on the left//Фрезеровать шлиц ш = 10+0,4, влево |
| HOLDER//ДЕРЖАТЕЛЬ | TOOL//ИНСТРУМЕНТ | WORK DESCRIPTION – right upper head//ОПИСАНИЕ РАБОТЫ – правая верхняя головка |
| The probe//Зонд | Measures the position for milling grooves//измерить положение для фрезерования шлицов | |
| C2 - 50x32 | DDJNL 3225 P15 | Turning of strip for rest clamp with rest//Токарная обработка пояска для люнета закрепить люнетами |
| C2 - 50x32 | PCLNL 3225 P16 | Roughing for ø220+1 and the face; ø168+1//Черновая обработка на ø220+1 и торец; ø168+1 |
| C1 - 50x32 | PCLNR 3225 P16 | Roughing of the second face of the collar; ø170+1//Черновая обработка второго торца венца; ø170+1 |
| C2 - 50x32 | DDJNL 3225 P15 | Roughing for ø84,9+1;ø 99,5+1; roughing for ø100,4+1;ø102+1; ø108+1; ø110,4+1; ø120+1; ø140+1; //Черновая обработка на ø84,9+1;ø 99,5+1;черновая обработка ø100,4+1;ø102+1; ø108+1; ø110,4+1; ø120+1;ø140+1; |
| C2 - 50x32 | PCLNL 3225 P12 | Turning ø 220 and face; ø 168h9//Токарн. обработка ø 220 и торец; ø 168h9 |
| C1 - 50x32 | PCLNR 3225 P12 | Turning of the second face of the collar; ø 170+0/-0,5// Токарная обработка второго торца венца; ø 170+0/-0,5 |
| C2 - 50x32 | DDJNL 3225 P15 | Turning ø84,9 for M85×2; ø82-0,2; ø 99,5 h11; ø100,4+0,2; ø102; ø108; ø110,4+0,2; ø120,4+0,2; ø140+0,1/-0,2;R6//Токарная обр. ø84,9 для M85×2; ø82-0,2; ø 99,5 h11; ø100,4+0,2; ø102; ø108; ø110,4+0,2; ø120,4+0,2; ø140+0,1/-0,2;R6 |
| C4 - 50x32 | R166.4FG - 3225-16 | Thread M85×2//Резьба M85×2 |
| Rotary holder 40.5040 5482// Ротац. держатель 40.5040 5482 | Miller ø 10,25//Фреза ø 10,25 | Milling of groove W = 10+0,4, on the right//Фрезеровать шлиц ш = 10+0,4, вправо |