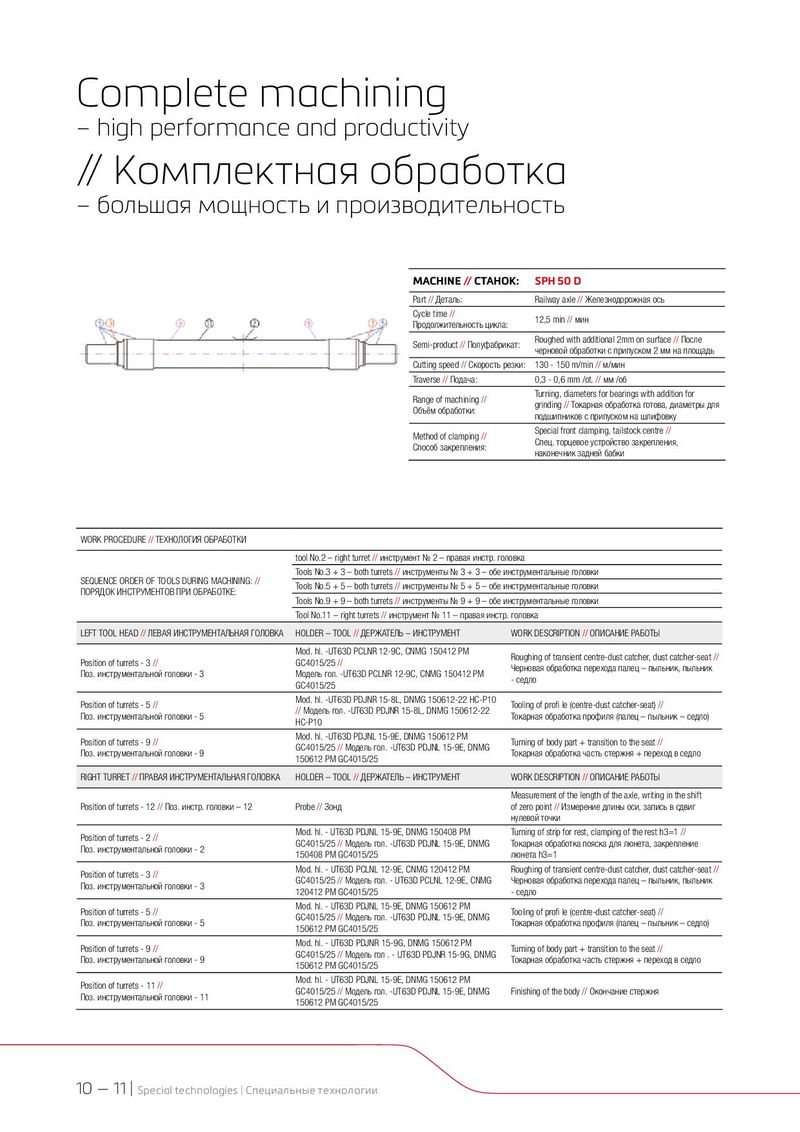
| WORK PROCEDURE//ТЕХНОЛОГИЯ ОБРАБОТКИ | | |
| tool No.2 – right turret//инструмент № 2 – правая инстр. го | ловка |
| Tools No.3 + 3 – both turrets//инструменты № 3 + 3 – обе | инструментальные головки |
| SEQUENCE ORDER OF TOOLS DURING MACHINING:// ПОРЯДОК ИНСТРУМЕНТОВ ПРИ ОБРАБОТКЕ: | Tools No.5 + 5 – both turrets//инструменты № 5 + 5 – обе | инструментальные головки |
| Tools No.9 + 9 – both turrets//инструменты № 9 + 9 – обе | инструментальные головки |
| Tool No.11 – right turrets//инструмент № 11 – правая инстр | . головка |
| LEFT TOOL HEAD//ЛЕВАЯ ИНСТРУМЕНТАЛЬНАЯ ГОЛОВКА | HOLDER – TOOL//ДЕРЖАТЕЛЬ – ИНСТРУМЕНТ | WORK DESCRIPTION//ОПИСАНИЕ РАБОТЫ |
| Position of turrets - 3// Поз. инструментальной головки - 3 | Mod. hl. -UT63D PCLNR 12-9C, CNMG 150412 PM GC4015/25// Модель гол. -UT63D PCLNR 12-9C, CNMG 150412 PM GC4015/25 | Roughing of transient centre-dust catcher, dust catcher-seat// Черновая обработка перехода палец – пыльник, пыльник - седло |
| Position of turrets - 5// Поз. инструментальной головки - 5 | Mod. hl. -UT63D PDJNR 15-8L, DNMG 150612-22 HC-P10 //Модель гол. -UT63D PDJNR 15-8L, DNMG 150612-22 HC-P10 | Tooling of profi le (centre-dust catcher-seat)// Токарная обработка профиля (палец – пыльник – седло) |
| Position of turrets - 9// Поз. инструментальной головки - 9 | Mod. hl. -UT63D PDJNL 15-9E, DNMG 150612 PM GC4015/25//Модель гол. -UT63D PDJNL 15-9E, DNMG 150612 PM GC4015/25 | Turning of body part + transition to the seat// Токарная обработка часть стержня + переход в седло |
| RIGHT TURRET//ПРАВАЯ ИНСТРУМЕНТАЛЬНАЯ ГОЛОВКА | HOLDER – TOOL//ДЕРЖАТЕЛЬ – ИНСТРУМЕНТ | WORK DESCRIPTION//ОПИСАНИЕ РАБОТЫ |
| Position of turrets - 12//Поз. инстр. головки – 12 | Probe//Зонд | Measurement of the length of the axle, writing in the shift of zero point//Измерение длины оси, запись в сдвиг нулевой точки |
| Position of turrets - 2// Поз. инструментальной головки - 2 | Mod. hl. - UT63D PDJNL 15-9E, DNMG 150408 PM GC4015/25//Модель гол. -UT63D PDJNL 15-9E, DNMG 150408 PM GC4015/25 | Turning of strip for rest, clamping of the rest h3=1// Токарная обработка пояска для люнета, закрепление люнета h3=1 |
| Position of turrets - 3// Поз. инструментальной головки - 3 | Mod. hl. - UT63D PCLNL 12-9E, CNMG 120412 PM GC4015/25//Модель гол. - UT63D PCLNL 12-9E, CNMG 120412 PM GC4015/25 | Roughing of transient centre-dust catcher, dust catcher-seat// Черновая обработка перехода палец – пыльник, пыльник - седло |
| Position of turrets - 5// Поз. инструментальной головки - 5 | Mod. hl. - UT63D PDJNL 15-9E, DNMG 150612 PM GC4015/25//Модель гол. -UT63D PDJNL 15-9E, DNMG 150612 PM GC4015/25 | Tooling of profi le (centre-dust catcher-seat)// Токарная обработка профиля (палец – пыльник – седло) |
| Position of turrets - 9// Поз. инструментальной головки - 9 | Mod. hl. - UT63D PDJNR 15-9G, DNMG 150612 PM GC4015/25//Модель гол . - UT63D PDJNR 15-9G, DNMG 150612 PM GC4015/25 | Turning of body part + transition to the seat// Токарная обработка часть стержня + переход в седло |
| Position of turrets - 11// Поз. инструментальной головки - 11 | Mod. hl. - UT63D PDJNL 15-9E, DNMG 150612 PM GC4015/25//Модель гол. -UT63D PDJNL 15-9E, DNMG 150612 PM GC4015/25 | Finishing of the body//Окончание стержня |
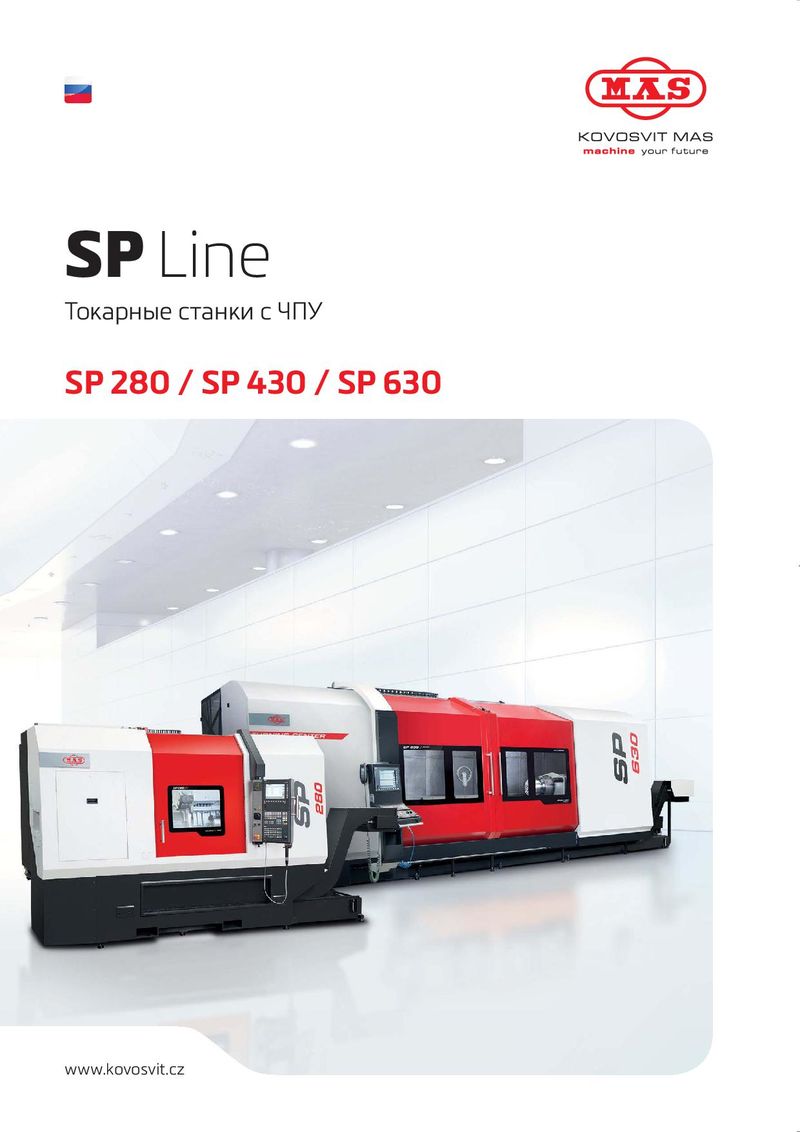 Токарные станки KOVOSVIT серии SP
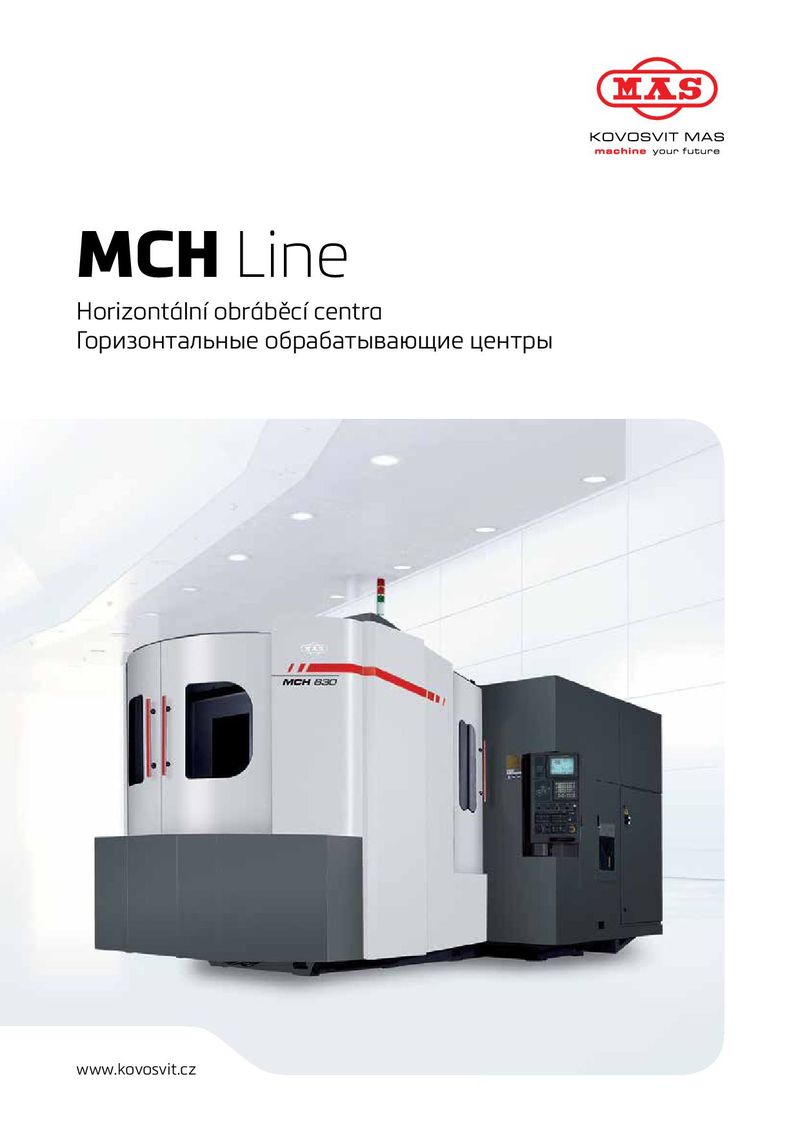 Фрезерные станки KOVOSVIT серии MCH
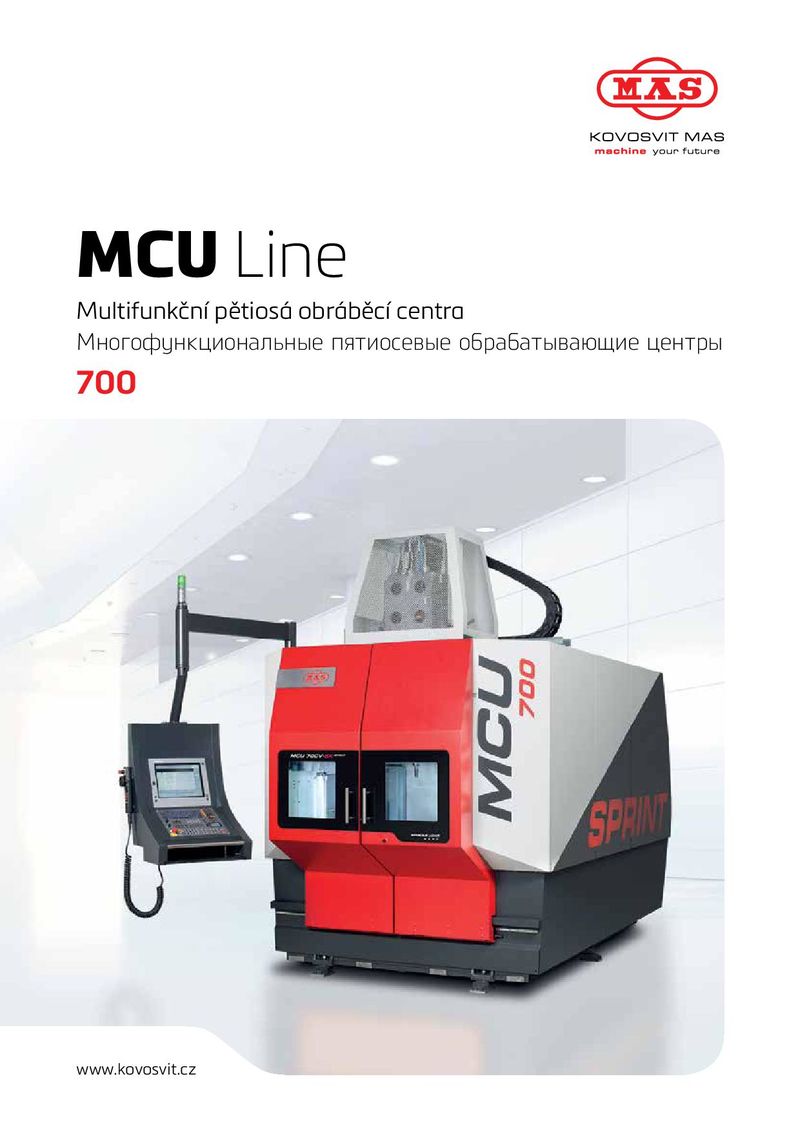 Фрезерные станки KOVOSVIT серии MCU 700
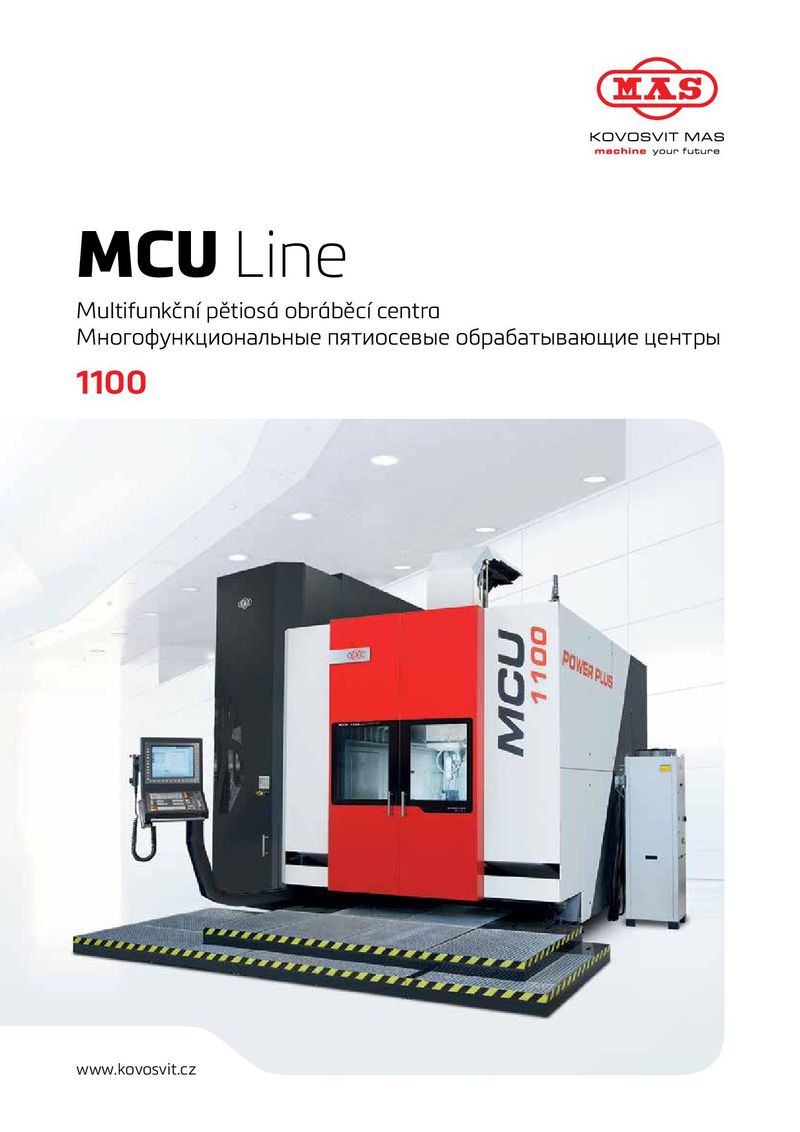 Фрезерные станки KOVOSVIT серии MCU 1100
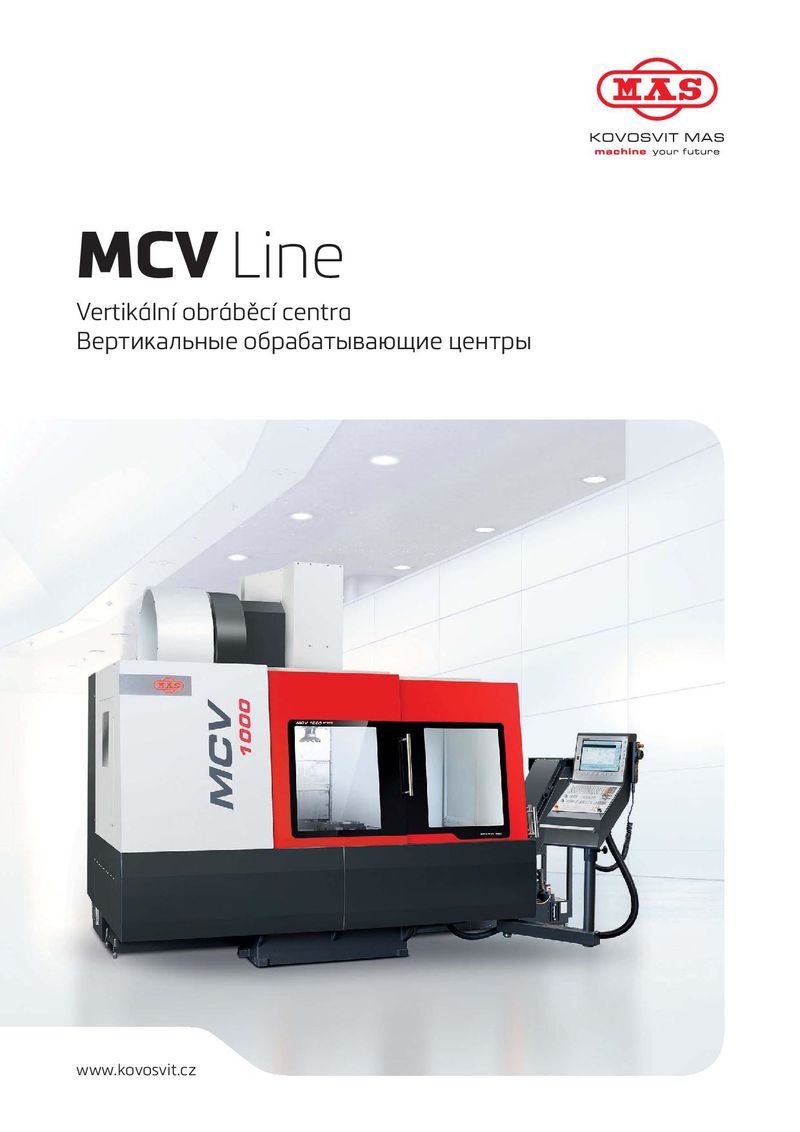 Фрезерные станки KOVOSVIT серии MCV
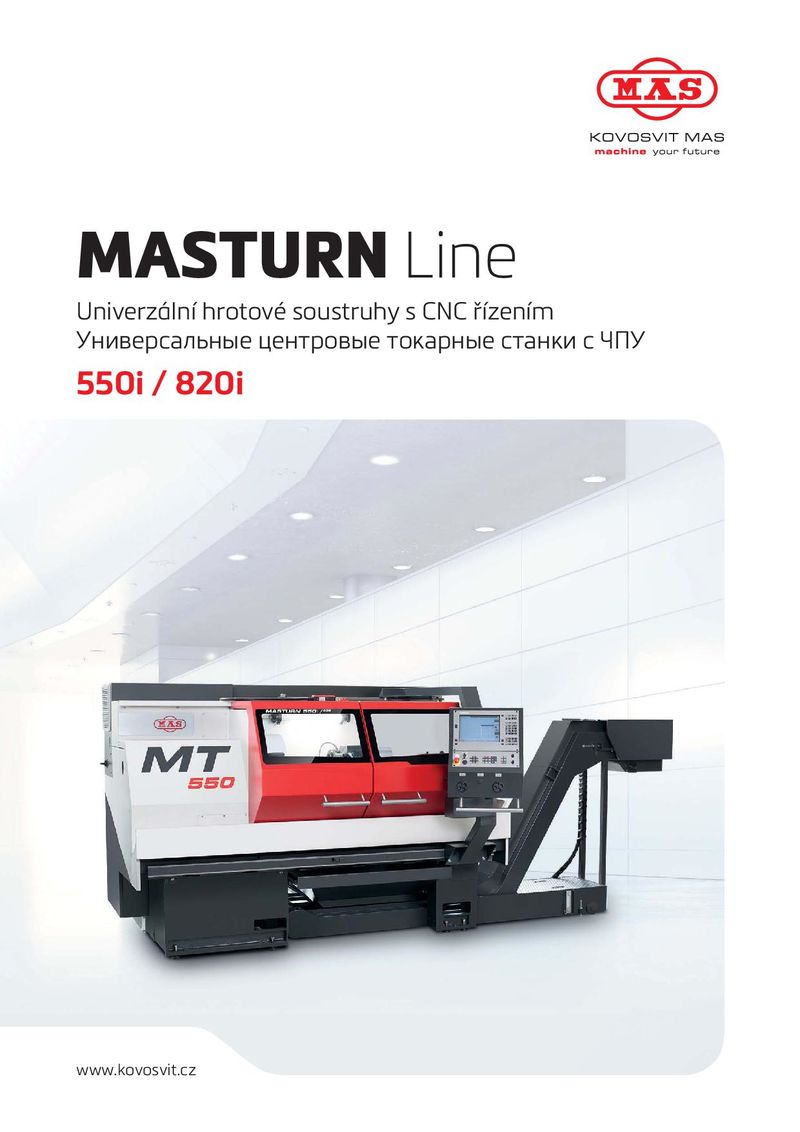 Токарные станки KOVOSVIT серии MASTURN