Основной каталог Kennametal невращающиеся инструменты - страница 684
Навигация
 Цанги ER с внутренним охлаждением Kennametal 2024
 Каталог Kennametal инновации 2019.1
 Новинки Kennametal - весна 2026
 Каталог Kennametal инновации 2020.2
 Модульные инструментальные системы линейки KM4X Kennametal 2017
 Сверла со сменными пластинами линейки Drill Fix PRO Kennametal 2024
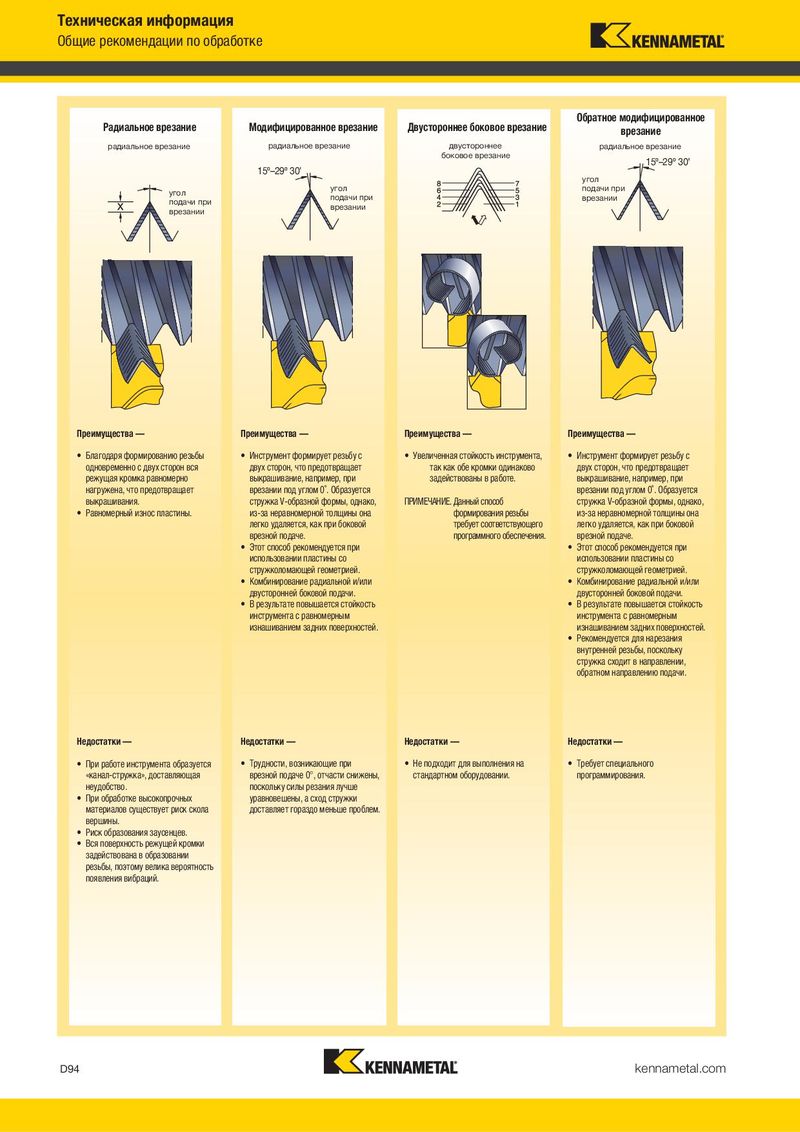
Общие рекомендации по обработке Резьбонарезание
Обратное модифицированное Неполный профиль Полный профиль Многозубый профиль
Радиальное врезание Модифицированное врезание Двустороннее боковое врезание врезание
| радиальное врезание | радиальное врезание | двустороннее | радиальное врезание | ||
| боковое врезание | |||||
| 15º–29º 30' | |||||
| 15º–29º 30' | |||||
| угол |
угол угол подачи при
подачи при врезании подачи при врезании врезании
Форма зуба с полнопрофильным контуром, Форма зуба имеет универсальный профиль: Многозубый профиль обычно имеет 2–3 зуба: включая высоту зуба:
- Уменьшение складских запасов инструмента.
- Для прецизионной резьбы без заусенцев с
- Высокопроизводительное нарезание резьбы
| • Для различных шагов резьбы в определенном | заданным шагом. | с меньшим числом проходов и более высокой |
| диапазоне. | • Общее назначение. | стойкостью инструмента. |
- Наружный/внутренний диаметры должны быть
- Припуск на обработку для наружного и
- Требуется высокая жесткость наладки и
предварительно точно обработаны. внутреннего диаметров около 0,0044–0,006”. наличие сбега резьбы.
Формулы
Преимущества — Преимущества — Преимущества — Преимущества —
Условные обозначения формулы для метрической системы
- Благодаря формированию резьбы
- Инструмент формирует резьбу с
- Увеличенная стойкость инструмента,
- Инструмент формирует резьбу с
| одновременно с двух сторон вся | двух сторон, что предотвращает | так как обе кромки одинаково | двух сторон, что предотвращает | найти | дано | формула | м/мин | = | скорость в метрах в минуту | |
| режущая кромка равномерно | выкрашивание, например, при | задействованы в работе. | выкрашивание, например, при | RPM | = | число оборотов в минуту | ||||
| нагружена, что предотвращает | врезании под углом 0˚. Образуется | врезании под углом 0˚. Образуется | x D | |||||||
| D (мм) | D = диаметр детали | |||||||||
| выкрашивания. | стружка V-образной формы, однако, | ПРИМЕЧАНИЕ. Данный способ | стружка V-образной формы, однако, | м/мин | м/мин = | x об/мин | ||||
| об/мин | ||||||||||
| • Равномерный износ пластины. | из-за неравномерной толщины она | формирования резьбы | из-за неравномерной толщины она | 1000 | = 3,1416 | |||||
| легко удаляется, как при боковой | требует соответствующего | легко удаляется, как при боковой | ||||||||
| врезной подаче. | программного обеспечения. | врезной подаче. |
- Этот способ рекомендуется при
- Этот способ рекомендуется при D (мм) м/мин x 1000
| использовании пластины со | использовании пластины со | об/мин | об/мин = | ||
| м/мин | |||||
| D x | |||||
| стружколомающей геометрией. | стружколомающей геометрией. |
- Комбинирование радиальной и/или
- Комбинирование радиальной и/или
двусторонней боковой подачи. двусторонней боковой подачи.
- В результате повышается стойкость
- В результате повышается стойкость
| инструмента с равномерным | инструмента с равномерным |
| изнашиванием задних поверхностей. | изнашиванием задних поверхностей. |
- Рекомендуется для нарезания внутренней резьбы, поскольку стружка сходит в направлении, обратном направлению подачи.
Недостатки — Недостатки — Недостатки — Недостатки —
- При работе инструмента образуется
- Трудности, возникающие при
- Не подходит для выполнения на
- Требует специального
«канал-стружка», доставляющая врезной подаче 0°, отчасти снижены, стандартном оборудовании. программирования. Максимальная скорость резания
неудобство. поскольку силы резания лучше
- При обработке высокопрочных уравновешены, а сход стружки
Максимальная скорость резания часто ограничена максимальной скоростью материалов существует риск скола доставляет гораздо меньше проблем. подачи инструмента (дюйм/мин или мм/мин), допустимой для данного станка. вершины.
- Риск образования заусенцев. Формула для метрической системы: максимальная скорость резания (м/мин) =
- Вся поверхность режущей кромки диаметр детали (мм) x 3,14 x (1/шаг) x макс. подача (мм/мин) задействована в образовании 1000 мм резьбы, поэтому велика вероятность появления вибраций.
Профильный задний угол
| = | arctan (sin ( /2) * tan( )) | |||
| = | боковой задний угол | |||
| = | угол профиля резьбы | |||
| = | радиальный угол наклона | |||
| Профиль | Угол | Наружная | Внутренняя | |
| UN & ISO | 60 | 5.3 | 8 | |
| BSW | 55 | 4.8 | 7.3 | |
| TR | 30 | 2.6 | 4 | |
| ACME | 29 | 2.6 | 3.9 | |
| AMBUT | 7 | .6 | .9 | |
| AMBUT | 45 | 4 | 6 |