Основной каталог Kennametal невращающиеся инструменты - страница 681
Навигация
 Цанги ER с внутренним охлаждением Kennametal 2024
 Каталог Kennametal инновации 2019.1
 Новинки Kennametal - весна 2026
 Каталог Kennametal инновации 2020.2
 Модульные инструментальные системы линейки KM4X Kennametal 2017
 Сверла со сменными пластинами линейки Drill Fix PRO Kennametal 2024
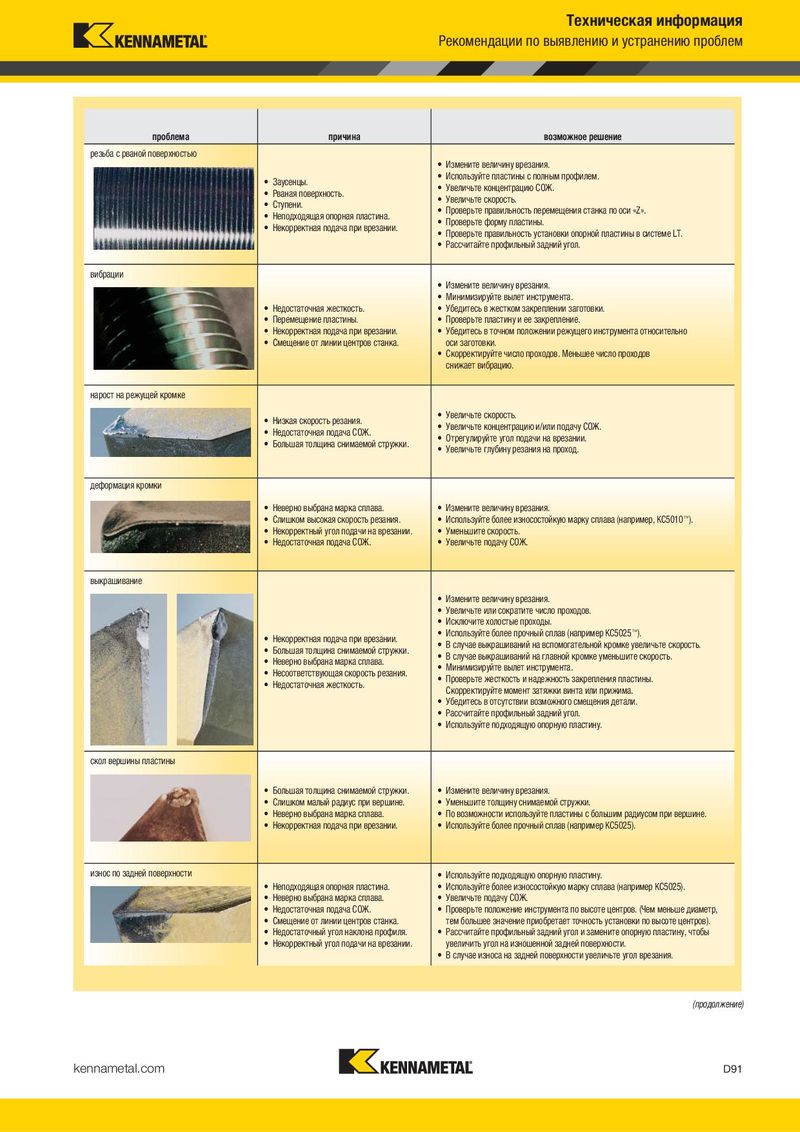
Выбор сплава Рекомендации по выявлению и устранению проблем
Рекомендуемые марки сплавов и соответствующие скорости для
нарезания резьбы на заготовках из различных материалов проблема причина
резьба с рваной поверхностью рекомендуемая скорость резания — м/мин
- Заусенцы.
- Рваная поверхность.
без покрытия с PVD покрытием
- Ступени.
- Неподходящая опорная пластина.
группа обрабатываемого обрабатываемый
K68 KC5010 KC5025 KC5410 KU25T Некорректная подача при врезании.
материала материал 10L18, 10L45, 1213, 12L13, легкообрабатываемая
возможное решение
- Измените величину врезания.
- Используйте пластины с полным профилем.
- Увеличьте концентрацию СОЖ.
- Увеличьте скорость.
- Проверьте правильность перемещения станка по оси «Z».
- Проверьте форму пластины.
- Проверьте правильность установки опорной пластины в системе LT.
- Рассчитайте профильный задний угол.
| проблема | причина | возможноерешение |
| резьба с рваной поверхностью | • Заусенцы. • Рваная поверхность. • Ступени. • Неподходящая опорная пластина. • Некорректная подача при врезании. | • Измените величину врезания. • Используйте пластины с полным профилем. • Увеличьте концентрацию СОЖ. • Увеличьте скорость. • Проверьте правильность перемещения станка по оси «Z». • Проверьте форму пластины. • Проверьте правильность установки опорной пластины в системе LT. • Рассчитайте профильный задний угол. |
| вибрации | • Недостаточная жесткость. • Перемещение пластины. • Некорректная подача при врезании. • Смещение от линии центров станка. | • Измените величину врезания. • Минимизируйте вылет инструмента. • Убедитесь в жестком закреплении заготовки. • Проверьте пластину и ее закрепление. • Убедитесь в точном положении режущего инструмента относительно оси заготовки. • Скорректируйте число проходов. Меньшее число проходов снижает вибрацию. |
| нарост на режущей кромке | • Низкая скорость резания. • Недостаточная подача СОЖ. • Большая толщина снимаемой стружки. | • Увеличьте скорость. • Увеличьте концентрацию и/или подачу СОЖ. • Отрегулируйте угол подачи на врезании. • Увеличьте глубину резания на проход. |
| деформация кромки | • Неверно выбрана марка сплава. • Слишком высокая скорость резания. • Некорректный угол подачи на врезании. • Недостаточная подача СОЖ. | • Измените величину врезания. • Используйте более износостойкую марку сплава (например, KC5010™). • Уменьшите скорость. • Увеличьте подачу СОЖ. |
| выкрашивание | • Некорректная подача при врезании. • Большая толщина снимаемой стружки. • Неверно выбрана марка сплава. • Несоответствующая скорость резания. • Недостаточная жесткость. | • Измените величину врезания. • Увеличьте или сократите число проходов. • Исключите холостые проходы. • Используйте более прочный сплав (например KC5025™). • В случае выкрашиваний на вспомогательной кромке увеличьте скорость. • В случае выкрашиваний на главной кромке уменьшите скорость. • Минимизируйте вылет инструмента. • Проверьте жесткость и надежность закрепления пластины. Скорректируйте момент затяжки винта или прижима. • Убедитесь в отсутствии возможного смещения детали. • Рассчитайте профильный задний угол. • Используйте подходящую опорную пластину. |
| скол вершины пластины | • Большая толщина снимаемой стружки. • Слишком малый радиус при вершине. • Неверно выбрана марка сплава. • Некорректная подача при врезании. | • Измените величину врезания. • Уменьшите толщину снимаемой стружки. • По возможности используйте пластины с большим радиусом при вершине. • Используйте более прочный сплав (например KC5025). |
| износ по задней поверхности | • Неподходящая опорная пластина. • Неверно выбрана марка сплава. • Недостаточная подача СОЖ. • Смещение от линии центров станка. • Недостаточный угол наклона профиля. • Некорректный угол подачи на врезании. | • Используйте подходящую опорную пластину. • Используйте более износостойкую марку сплава (например KC5025). • Увеличьте подачу СОЖ. • Проверьте положение инструмента по высоте центров. (Чем меньше диаметр, тем большее значение приобретает точность установки по высоте центров). • Рассчитайте профильный задний угол и замените опорную пластину, чтобы увеличить угол на изношенной задней поверхности. • В случае износа на задней поверхности увеличьте угол врезания. |
150–325 HB (до 35 HRC)
твердеющая сталь
серый чугун 275–450 HB
жаропрочные сплавы (до 27 HRC)
(продолжение)