Основной каталог Kennametal невращающиеся инструменты - страница 586
Навигация
 Цанги ER с внутренним охлаждением Kennametal 2024
 Каталог Kennametal инновации 2019.1
 Новинки Kennametal - весна 2026
 Каталог Kennametal инновации 2020.2
 Модульные инструментальные системы линейки KM4X Kennametal 2017
 Сверла со сменными пластинами линейки Drill Fix PRO Kennametal 2024
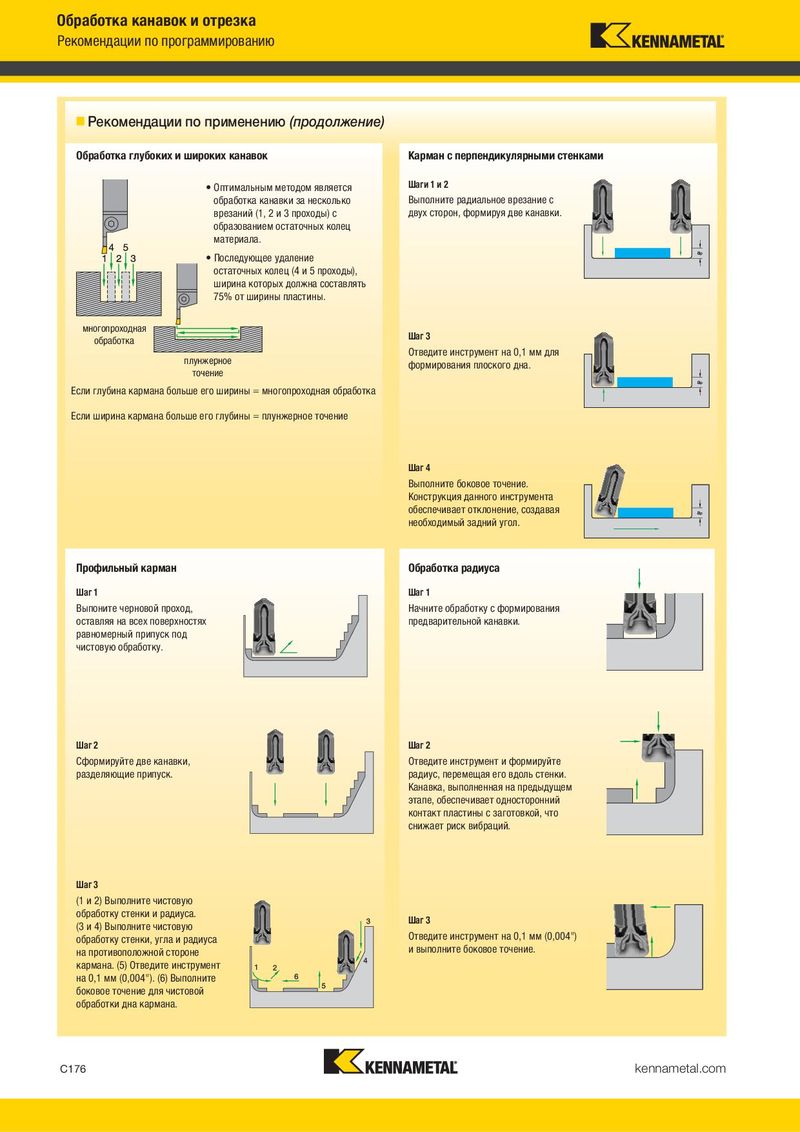
Рекомендации по программированию Рекомендации по применению
Рекомендации по применению (продолжение) Рекомендации по обнаружению и устранению проблем при обработке канавок
Обработка глубоких и широких канавок Карман с перпендикулярными стенками Рекомендации по обработке торцевых канавок Практические советы по решению проблем при обработке канавок
- Оптимальным методом является Шаги 1 и 2
проблема решение обработка канавки за несколько Выполните радиальное врезание с
| врезаний (1, 2 и 3 проходы) с | двух сторон, формируя две канавки. | 1. Проверьте положение инструмента по высоте центров. |
| образованием остаточных колец | 2. Используйте режущую пластину с острыми кромками (чаще производите |
смену режущей кромки). материала. 3. Используйте режущую пластину с положительным передним
- Последующее удаление углом и PVD покрытием.
заусенцы
| остаточных колец (4 и 5 проходы), | 4. Используйте сплав, соответствующий обрабатываемому материалу. |
| ширина которых должна составлять | 5. Используйте правильную геометрию (например, режущую пластину с |
положительным передним углом для обработки материалов, упрочняемых 75% от ширины пластины.
- процессе резания).
| Выбор инструмента | 6. Измените траекторию перемещения инструмента. | |||
| многопроходная | • При выборе державки всегда следует начинать с максимально | |||
| обработка | Шаг 3 | 1. Увеличьте скорость резания. | ||
| возможного диаметра, постепенно уменьшая его. Это позволит | ||||
| Отведите инструмент на 0,1 мм для | 2. Используйте режущую пластину с острыми кромками (чаще производите |
| плунжерное | использовать инструмент максимальной жесткости. | смену режущей кромки). | |||
| формирования плоского дна. | |||||
| точение | 3. Удерживайте инструмент у дна канавки на 1–3 оборота, но не более. | ||||
| неудовлетво- | |||||
| Если глубина кармана больше его ширины = многопроходная обработка | Обработка первой канавки | рительное качество | 4. Используйте соответствующую стружколомающую геометрию. |
- Наружный диаметр первой канавки должен находиться диапазоне обработанной
5. Увеличьте подачу СОЖ. поверхности
Если ширина кармана больше его глубины = плунжерное точение между минимальным и максимальным возможными диаметрами 6. Проверьте правильность наладки (вылет, размер хвостовика).
инструмента для обработки торцевых канавок (см. рисунок выше). 7. Используйте правильную геометрию (например, режущую пластину с Это создает зазор для державки. положительным передним углом для обработки материалов, упрочняемых
- процессе резания).
Отвод стружки Шаг 4
- Отрегулируйте скорость и подачу для обеспечения хорошего
Выполните боковое точение. удаления стружки из канавки. Пакетирование стружки может 1. Используйте пластину с острыми кромками (чаще производите смену
режущей кромки). Конструкция данного инструмента повлечь за собой низкое качество обработанной поверхности, 2. Удерживайте инструмент у дна канавки на 1–3 оборота, но не более. обеспечивает отклонение, создавая поломку и снижение стойкости инструмента.
неровное 3. Уменьшите вылет инструмента (увеличьте жесткость). необходимый задний угол. дно канавки Настройка инструмента 4. Снизьте подачу при обработке дна канавки.
- Инструмент должен устанавливаться как можно точнее по центру, 5. Используйте более широкую пластину. чтобы избежать чрезмерного образования заусенцев. 6. Проверьте положение инструмента по высоте центров.
Профильный карман Обработка радиуса
- Отрегулируйте положение режущей кромки по отношению к заготовке.
| Шаг 1 | Шаг 1 | 1. Используйте режущую пластину с острыми кромками (чаще производите | |
| неудовлетво- | смену режущей кромки). | ||
| Выпоните черновой проход, | Начните обработку с формирования | рительный | |
| оставляя на всех поверхностях | предварительной канавки. | 2. Увеличьте концентрацию СОЖ. |
стружкоотвод равномерный припуск под 3. Отрегулируйте подачу (как правило, сначала увеличьте). чистовую обработку. 1. Уменьшите вылет инструмента и обрабатываемой детали.
2. Отрегулируйте скорость (как правило, сначала увеличьте). вибрации 3. Отрегулируйте подачу (как правило, сначала увеличьте). 4. Проверьте положение инструмента по высоте центров.
Шаг 2 Шаг 2
| Сформируйте две канавки, | Отведите инструмент и формируйте | 1. Используйте сплав, соответствующий обрабатываемому материалу. | |
| Увеличение ширины торцевой канавки | |||
| разделяющие припуск. | радиус, перемещая его вдоль стенки. | 2. Увеличьте скорость резания. |
- После прорезания первой канавки ее ширину можно выкрашивание
Канавка, выполненная на предыдущем 3. Уменьшите подачу. увеличить любом направлении, используя тот же режущей пластины этапе, обеспечивает односторонний 4. Используйте более прочный сплав. инструмент. Наилучшие результаты получаются при контакт пластины с заготовкой, что 5. Увеличьте жесткость инструментальной наладки. обработке от наружного диаметра к внутреннему. снижает риск вибраций.
1. Используйте режущую пластину с положительным передним углом и PVD покрытием. 2. Увеличьте скорость резания. нарост на
Шаг 3 режущей кромке 3. Уменьшите подачу.
(1 и 2) Выполните чистовую 4. Увеличьте подачу/концентрацию СОЖ. обработку стенки и радиуса. 5. Используйте керметы. Шаг 3 (3 и 4) Выполните чистовую
обработку стенки, угла и радиуса Отведите инструмент на 0,1 мм (0,004")
| на противоположной стороне | и выполните боковое точение. | 1. Убедитесь, что инструмент выставлен строго под прямым углом. | |
| боковые стенки | |||
| кармана. (5) Отведите инструмент | 2. Уменьшите вылет инструмента и обрабатываемой детали. | ||
| канавки не перпенди- | |||
| на 0,1 мм (0,004"). (6) Выполните | кулярны ее дну | 3. Используйте режущую пластину с острыми кромками (чаще производите |
смену режущей кромки). боковое точение для чистовой обработки дна кармана.