Монолитные концевые фрезы Kennametal 2024 - страница 72
Навигация
 Каталог Kennametal инновации 2019.1
 Каталог Kennametal инструментальные системы 2018
 Цельные твердосплавные микросверла линейки KenDrill Micro Kennametal 2025
 Решения Kennametal для обработки композитов 2024
 Новинки Kennametal - весна 2025
 Каталог Kennametal инновации 2020.1
Высокопроизводительное фрезерование с твердосплавными концевыми фрезами
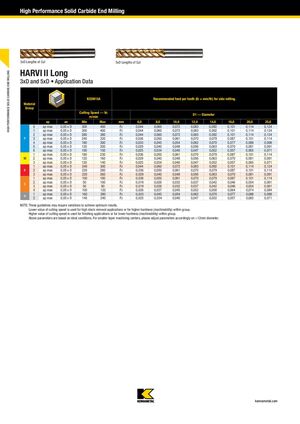
HARVI II Long
Длина резания 3xD и 5xD. Данные по применению
KCSM15A
| Группа материала | Максимальная глубина Ap | Ширина резания Ae | Скорость резания Vc, м/мин | Рекомендуемая подача на зуб (Fz = мм/зуб) для цилиндрического фрезерования. Диаметр D1 | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Минимальная | Максимальная | 6,0 | 8,0 | 10,0 | 12,0 | 14,0 | 16,0 | 20,0 | 25,0 | ||||
| P | 0 | Макс. Ap | 0,05 x D | 300 | 400 | 0,044 | 0,060 | 0,072 | 0,083 | 0,092 | 0,101 | 0,114 | 0,124 |
| 1 | Макс. Ap | 0,05 x D | 300 | 400 | 0,044 | 0,060 | 0,072 | 0,083 | 0,092 | 0,101 | 0,114 | 0,124 | |
| 2 | Макс. Ap | 0,05 x D | 280 | 380 | 0,044 | 0,060 | 0,072 | 0,083 | 0,092 | 0,101 | 0,114 | 0,124 | |
| 3 | Макс. Ap | 0,05 x D | 240 | 320 | 0,036 | 0,050 | 0,061 | 0,070 | 0,079 | 0,087 | 0,101 | 0,114 | |
| 4 | Макс. Ap | 0,05 x D | 180 | 300 | 0,033 | 0,045 | 0,054 | 0,062 | 0,070 | 0,077 | 0,088 | 0,098 | |
| 5 | Макс. Ap | 0,05 x D | 120 | 200 | 0,029 | 0,040 | 0,048 | 0,056 | 0,063 | 0,070 | 0,081 | 0,091 | |
| 6 | Макс. Ap | 0,05 x D | 100 | 150 | 0,025 | 0,034 | 0,040 | 0,047 | 0,052 | 0,057 | 0,065 | 0,071 | |
| M | 1 | Макс. Ap | 0,05 x D | 180 | 230 | 0,036 | 0,050 | 0,061 | 0,070 | 0,079 | 0,087 | 0,101 | 0,114 |
| 2 | Макс. Ap | 0,05 x D | 120 | 160 | 0,029 | 0,040 | 0,048 | 0,056 | 0,063 | 0,070 | 0,081 | 0,091 | |
| 3 | Макс. Ap | 0,05 x D | 120 | 140 | 0,025 | 0,034 | 0,040 | 0,047 | 0,052 | 0,057 | 0,065 | 0,071 | |
| K | 1 | Макс. Ap | 0,05 x D | 240 | 300 | 0,044 | 0,060 | 0,072 | 0,083 | 0,092 | 0,101 | 0,114 | 0,124 |
| 2 | Макс. Ap | 0,05 x D | 220 | 280 | 0,036 | 0,050 | 0,061 | 0,070 | 0,079 | 0,087 | 0,101 | 0,114 | |
| 3 | Макс. Ap | 0,05 x D | 220 | 260 | 0,029 | 0,040 | 0,048 | 0,056 | 0,063 | 0,070 | 0,081 | 0,091 | |
| S | 1 | Макс. Ap | 0,05 x D | 100 | 180 | 0,036 | 0,050 | 0,061 | 0,070 | 0,079 | 0,087 | 0,101 | 0,114 |
| 2 | Макс. Ap | 0,05 x D | 50 | 100 | 0,019 | 0,026 | 0,032 | 0,037 | 0,042 | 0,046 | 0,054 | 0,061 | |
| 3 | Макс. Ap | 0,05 x D | 50 | 80 | 0,019 | 0,026 | 0,032 | 0,037 | 0,042 | 0,046 | 0,054 | 0,061 | |
| 4 | Макс. Ap | 0,05 x D | 100 | 120 | 0,026 | 0,037 | 0,045 | 0,052 | 0,058 | 0,064 | 0,074 | 0,084 | |
| H | 1 | Макс. Ap | 0,05 x D | 160 | 280 | 0,033 | 0,045 | 0,054 | 0,062 | 0,070 | 0,077 | 0,088 | 0,098 |
| 2 | Макс. Ap | 0,05 x D | 140 | 240 | 0,025 | 0,034 | 0,040 | 0,047 | 0,052 | 0,057 | 0,065 | 0,071 | |
ПРИМЕЧАНИЕ: Эти рекомендации могут требовать отклонений для достижения оптимальных результатов. Меньшее значение скорости резания применяется для операций с большим съемом припуска или для повышенной твердости (обрабатываемости) внутри группы. Большее значение скорости резания применяется для чистовых операций или для пониженной твердости (обрабатываемости) внутри группы. Приведенные параметры основаны на идеальных условиях. Для станков с меньшим конусом пожалуйста отрегулируйте параметры соответственно для диаметра > 12 мм.