Монолитные концевые фрезы Kennametal 2024 - страница 71
Навигация
 Каталог Kennametal инновации 2019.1
 Каталог Kennametal инструментальные системы 2018
 Цельные твердосплавные микросверла линейки KenDrill Micro Kennametal 2025
 Решения Kennametal для обработки композитов 2024
 Новинки Kennametal - весна 2025
 Каталог Kennametal инновации 2020.1
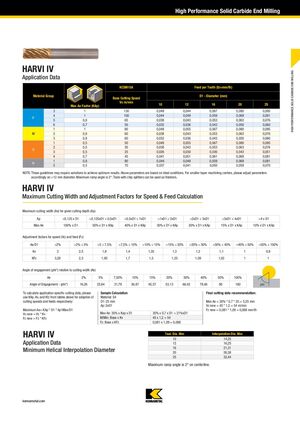
Высокопроизводительное фрезерование с твердосплавными концевыми фрезами
HARVI IV
Данные по применению
KCSM15A
| Группа материала | Максимальный коэффициент Ae (KAp) | Базовая скорость резания Vc, м/мин | Подача на зуб (Fz, мм/зуб) Диаметр D1 (мм) |
|||||
|---|---|---|---|---|---|---|---|---|
| 10 | 12 | 16 | 20 | 25 | ||||
| P | 3 | 1 | 130 | 0,049 | 0,044 | 0,067 | 0,080 | 0,095 |
| 4 | 1 | 100 | 0,044 | 0,049 | 0,059 | 0,069 | 0,081 | |
| 5 | 0,8 | 65 | 0,038 | 0,043 | 0,053 | 0,063 | 0,076 | |
| 6 | 0,7 | 50 | 0,032 | 0,036 | 0,043 | 0,050 | 0,060 | |
| M | 1 | 1 | 80 | 0,049 | 0,055 | 0,067 | 0,080 | 0,095 |
| 2 | 0,8 | 60 | 0,038 | 0,043 | 0,053 | 0,063 | 0,076 | |
| 3 | 0,8 | 60 | 0,032 | 0,036 | 0,043 | 0,050 | 0,060 | |
| S | 1 | 0,5 | 50 | 0,049 | 0,055 | 0,067 | 0,080 | 0,095 |
| 2 | 0,5 | 30 | 0,038 | 0,043 | 0,053 | 0,063 | 0,076 | |
| 3 | 0,5 | 25 | 0,026 | 0,030 | 0,036 | 0,043 | 0,051 | |
| 4 | 0,7 | 45 | 0,041 | 0,051 | 0,061 | 0,069 | 0,081 | |
| H | 1 | 0,8 | 80 | 0,044 | 0,049 | 0,059 | 0,069 | 0,081 |
| 2 | 0,5 | 70 | 0,037 | 0,041 | 0,050 | 0,059 | 0,070 | |
ПРИМЕЧАНИЕ: Эти рекомендации могут требовать отклонений для достижения оптимальных результатов. Приведенные параметры основаны на идеальных условиях. Для станков с меньшим конусом пожалуйста отрегулируйте параметры соответственно для диаметра > 12 мм. Максимальный угол наклона составляет 2°. Инструменты с делителями стружки можно использовать в качестве чистовых фрез.
HARVI IV
Максимальная ширина резания и коэффициенты коррекции для расчета скорости и подачи
Максимальная ширина резания (Ae) для заданной глубины резания (Ap)
| Ap | ≤0,125 x D1 | >0,125xD1 ≤ 0,5xD1 | >0,5xD1 ≤ 1xD1 | >1xD1 ≤ 2xD1 | >2xD1 ≤ 3xD1 | >3xD1 ≤ 4xD1 | >4 x D1 |
|---|---|---|---|---|---|---|---|
| Макс. Ae | 100% x D1 | 50% x D1 x KAp | 40% x D1 x KAp | 30% x D1 x KAp | 20% x D1 x KAp | 15% x D1 x KAp | 10% x D1 x KAp |
Коэффициенты коррекции для скорости (Vc) и подачи (Fz)
| Ae/D1 | ≤2% | >2% ≤ 5% | >5 ≤ 7,5% | >7,5% ≤ 10% | >10% ≤ 15% | >15% ≤ 20% | >20% ≤ 30% | >30% ≤ 40% | >40% ≤ 50% | >50% ≤ 100% |
|---|---|---|---|---|---|---|---|---|---|---|
| Kv | 3 | 2,5 | 1,9 | 1,4 | 1,35 | 1,3 | 1,2 | 1,1 | 1 | 0,9 |
| KFz | 3,28 | 2,3 | 1,95 | 1,7 | 1,5 | 1,25 | 1,09 | 1,02 | 1 | 1 |
Угол контакта (фи°) в зависимости от ширины резания (Ae)
| Ae | 2% | 5% | 7,50% | 10% | 15% | 20% | 30% | 40% | 50% | 100% | фи |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Угол контакта (фи°) | 16,26 | 25,84 | 31,79 | 36,87 | 45,57 | 53,13 | 66,42 | 78,46 | 90 | 180 |
Для расчета технологических данных, специфичных для приложения, используйте KAp, Kv и KFz из таблиц выше для адаптации скоростей резания и подач соответственно:
- Макс. Ae = KAp × D1 × Ap1Max/D1
- Vc новое = Vc × Kv
- Fz новое = Fz × KFz
Пример расчета
- Материал: S4
- D1: 25 мм
- Ap: 2xD1
Макс. Ae: 30% × KAp × D1 = 30% × 0,7 × D1 = 21% × D1
м/мин: Базовое × Kv = 45 × 1,2 = 54
Fz: Базовое × KFz = 0,081 × 1,09 = 0,088
Итоговые рекомендации по технологическим данным:
- Макс. Ae = 30% × 0,7 × 25 = 5,25 мм
- Vc новое = 45 × 1,2 = 54 м/мин
- Fz новое = 0,081 × 1,09 = 0,088 мм/зуб
HARVI IV
Минимальный диаметр для спиральной интерполяции
| Диаметр инструмента, мм | Диаметр интерполяции, мм |
|---|---|
| 10 | 14,25 |
| 12 | 16,25 |
| 16 | 21,31 |
| 20 | 26,38 |
| 25 | 32,44 |
Максимальный угол наклона составляет 2° по центровой линии.