Монолитные концевые фрезы Kennametal 2024 - страница 73
Навигация
 Каталог Kennametal инновации 2019.1
 Каталог Kennametal инструментальные системы 2018
 Цельные твердосплавные микросверла линейки KenDrill Micro Kennametal 2025
 Решения Kennametal для обработки композитов 2024
 Новинки Kennametal - весна 2025
 Каталог Kennametal инновации 2020.1
Высокопроизводительное фрезерование с твердосплавными концевыми фрезами
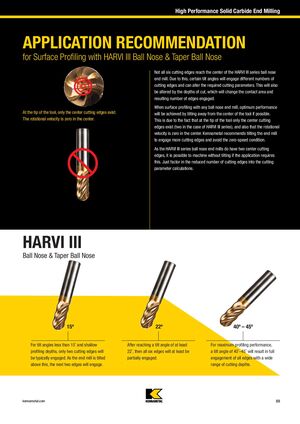
Рекомендации по применению для поверхностного профилирования сферической и конической сферической концевой фрезой HARVI III
Не все шесть режущих кромок концевой фрезы HARVI III со сферической вершиной доходят до центра. Вследствие этого различные углы наклона будут вовлекать в работу разное количество режущих кромок и могут изменить требуемые технологические параметры. Это также будет изменяться в зависимости от глубины резания, которая изменит площадь контакта и результирующее количество вовлеченных в работу кромок.
При поверхностном профилировании с использованием любой сферической концевой фрезы оптимальная производительность будет достигнута путем наклона от центра инструмента, если это возможно. Это объясняется тем, что на вершине инструмента существуют только центральные режущие кромки (две в случае серии HARVI III), а также скорость вращения в центре равна нулю. Kennametal рекомендует наклонять концевую фрезу, чтобы вовлечь большее количество режущих кромок и избежать условия нулевой скорости.
Поскольку концевые фрезы HARVI III со сферической вершиной имеют две центральные режущие кромки, возможно обрабатывать без наклона, если приложение это требует. Просто учитывайте сокращенное количество режущих кромок при расчете технологических параметров.
HARVI III
Сферическая и коническая сферическая концевая фреза
15° — При углах наклона менее 15° и небольших глубинах профилирования обычно вовлекаются только две режущие кромки. При наклоне концевой фрезы выше этого значения вовлекаются следующие две кромки.
22° — После достижения угла наклона не менее 22° все шесть кромок будут по крайней мере частично вовлечены.
40°–45° — Для достижения максимальной производительности профилирования угол наклона 40°–45° обеспечит полное вовлечение всех кромок при широком диапазоне глубин резания.