Монолитные концевые фрезы Kennametal 2024 - страница 68
Навигация
 Каталог Kennametal инновации 2019.1
 Каталог Kennametal инструментальные системы 2018
 Цельные твердосплавные микросверла линейки KenDrill Micro Kennametal 2025
 Решения Kennametal для обработки композитов 2024
 Новинки Kennametal - весна 2025
 Каталог Kennametal инновации 2020.1
Высокопроизводительное концевое фрезерование из твёрдого сплава
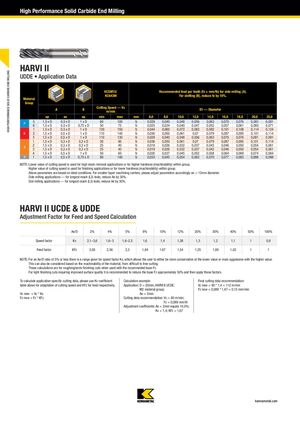
HARVI II
UDDE • Данные по применению
| Группа материала | ap | ae | ap | Скорость резания — Vc (м/мин) | D1 — Диаметр (мм) | 6,0 | 8,0 | 10,0 | 12,0 | 14,0 | 16,0 | 18,0 | 20,0 | 25,0 | |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| P | 5 | 1,5 x D | 0,5 x D | 1xD | 60–100 | fz | 0,029 | 0,040 | 0,048 | 0,056 | 0,063 | 0,070 | 0,076 | 0,081 | 0,091 |
| 6 | 1,5 x D | 0,5 x D | 0,75 x D | 50–75 | fz | 0,025 | 0,034 | 0,040 | 0,047 | 0,052 | 0,057 | 0,061 | 0,065 | 0,071 | |
| K | 1 | 1,5 x D | 0,5 x D | 1xD | 120–150 | fz | 0,044 | 0,060 | 0,072 | 0,083 | 0,092 | 0,101 | 0,108 | 0,114 | 0,124 |
| 2 | 1,5 x D | 0,5 x D | 1xD | 110–140 | fz | 0,036 | 0,050 | 0,061 | 0,070 | 0,079 | 0,087 | 0,095 | 0,101 | 0,114 | |
| 3 | 1,5 x D | 0,5 x D | 1xD | 110–130 | fz | 0,029 | 0,040 | 0,048 | 0,056 | 0,063 | 0,070 | 0,076 | 0,081 | 0,091 | |
| S | 1 | 1,5 x D | 0,3 x D | 0,3 x D | 50–90 | fz | 0,036 | 0,050 | 0,061 | 0,070 | 0,079 | 0,087 | 0,095 | 0,101 | 0,114 |
| 2 | 1,5 x D | 0,3 x D | 0,3 x D | 25–40 | fz | 0,019 | 0,026 | 0,032 | 0,037 | 0,042 | 0,046 | 0,050 | 0,054 | 0,061 | |
| 3 | 1,5 x D | 0,3 x D | 0,3 x D | 25–40 | fz | 0,019 | 0,026 | 0,032 | 0,037 | 0,042 | 0,046 | 0,050 | 0,054 | 0,061 | |
| 4 | 1,5 x D | 0,5 x D | 1xD | 50–60 | fz | 0,026 | 0,037 | 0,045 | 0,052 | 0,058 | 0,064 | 0,069 | 0,074 | 0,084 | |
| H | 1 | 1,5 x D | 0,5 x D | 0,75 x D | 80–140 | fz | 0,033 | 0,045 | 0,054 | 0,062 | 0,070 | 0,077 | 0,083 | 0,088 | 0,098 |
HARVI II UCDE & UDDE
Поправочные коэффициенты для расчёта подачи и скорости
| Ae/D | 2% | 4% | 5% | 8% | 10% | 12% | 20% | 30% | 40% | 50% | 100% |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Коэффициент скорости (Kv) | 2,1–3,6 | 1,6–3 | 1,6–2,5 | 1,6 | 1,4 | 1,38 | 1,3 | 1,2 | 1,1 | 1 | 0,9 |
| Коэффициент подачи (KFz) | 3,58 | 2,56 | 2,3 | 1,84 | 1,67 | 1,54 | 1,25 | 1,09 | 1,02 | 1 | 1 |
ПРИМЕЧАНИЕ: Для отношения Ae/D 5% или менее указывается диапазон коэффициента скорости Kv, который позволяет пользователю быть более консервативным при меньшем значении или более агрессивным при большем значении. Это также может рассматриваться на основе обрабатываемости материала, от сложной до легкой в обработке. Эти расчёты предназначены для черновых/получистовых проходов при использовании рекомендуемого базового Fz. Для лёгких чистовых проходов, требующих улучшенного качества поверхности, рекомендуется снизить базовый Fz приблизительно на 50%, а затем применить эти коэффициенты.
Для расчёта параметров резания, зависящих от условий применения, используйте коэффициент Kv из таблицы выше для адаптации скорости резания и KFz для подачи соответственно.
Vc нов = Vc × Kv
Fz нов = Fz × KFz
Пример расчёта:
Применение: D = 20 мм, HARVI II UCDE; группа материала M2; Ae = 2 мм
Рекомендуемые режимы резания: Vc = 80 м/мин; Fz = 0,089 мм/зуб
Поправочные коэффициенты: Ae = 2 мм соответствует 10,0%; Kv = 1,4; KFz = 1,67
Финальные рекомендации по режимам резания:
Vc нов = 80 × 1,4 = 112 м/мин
Fz нов = 0,089 × 1,67 = 0,15 мм/зуб