Основной каталог Karnasch 2021 - страница 91
Навигация
 Каталог стоматологического инструмента Karnasch 2021
 Каталог микроинструмента Karnasch 2021
 Каталог магнитных станков Karnasch 2021
 Каталог прямошлифовальные машины Karnasch 2021
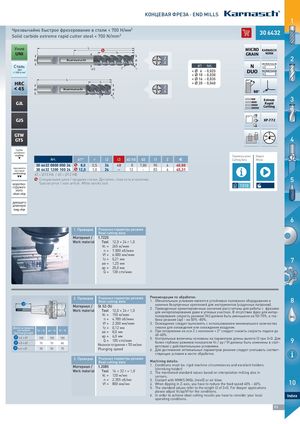
Чрезвычайно быстрое фрезерование в стали < 700 Н/мм2 30 6432306432
Solid carbide extreme rapid cutter steel < 700 N/mm2
Унив MICRO
KARNASCH
| UNI | GRAIN | NORM | ||||
| Z | 2 | |||||
| 4 | ||||||
| Сталь | d1 tol. | N | DIN 6535/Form HA |
d3 Z r
steel < 6 - 0,025 DUO
< 1100 Н/мм DIN 6535/Form HB 2 < 10 - 0,030 < 16 - 0,035 HRC < 20 - 0,040
< 45 Z 4 5050°°
Z r 3
Extrem GJL Rapid Cutting GJS XP-772
GTW 4
GTS
Грубая шлифовка
roughing Параметры резки Видео
| Art. d1* | r | l2 | l3 | d2 h5 | d3 | l1 | Z | Movie Cutting data € | |||
| 30 6432 0800 050 24306432080005024 | % 8,0 | 0,5 | 24 | 48 | 8 | 7,80 | 90 | 4 | 40,80 | ||
| черновой и | 30 6432 1200 100 24306432120010024 | % 12,0 | 1,0 | 24 | – | 12 | – | 83 | 4 | 45,31 | |
| чистовой | |||||||||||
| semifinishing | d3 < 10 HA / d3 > 12 HB | 5 | |||||||||
| % | Специальная цена / продажа статьи. Доступно, пока есть в наличии. | ||||||||||
| коротко- | Special price / sale article. While stocks last. | 1310 |
стружеч- ного short chip дающего
длинную long chip
6
1. Проверка Реальные параметры резания Real cutting data Материал / 1.7225 Work material Tool 12,0 × 24 r 1,0 Vc = 265 м/мин n = 7.000 об/мин Vf = 6.000 мм/мин fz = 0,21 мм 7 ae = 1,25 мм ap = 20,0 мм Q = 138 cm/мин MACH IN
| 2. Проверка | Реальные параметры резания | Рекомендации по обработке: | 8 | ||
| Real cutting data | 1. Обязательным условием является устойчивое положение оборудования и | ||||
| l7 | Материал / | St 52-3U | наличие безупречных креплений для инструментов (усадочных патронов). | ||
| Work material | Tool 12,0 × 24 r 1,0 | 2. Приведенные ориентировочные занчения расссчитаны для работы с фрезами |
Vc = 150 м/мин для интерполирования даже в угловых участках. В отсутствие фрез для интер- полирования скорость резания (Vc) должна быть уменьшена на 50-70%, а глу- n = 4.780 об/мин OIL бина резания (ар) - на 50% -80%.
Vf = 2.200 мм/мин 3. Охлаждение следует выполнять с использованием минимального количества fz = 0,12 мм смазки для охлаждения или охлаждения воздухом. Длина за предела-
| ми патрона | Vc - % ap - % Vf - % | ae = 8,0 мм | 4. При погружении на оси Z с наклоном ≈ 2° следует снизить скорость подачи до | ||||
| Overhang length | ap = 6,0 мм | 40-60%. | |||||
| l7 ≤ 4 × d1 | 100 | 100 | 100 | Q = 105 cm/мин | 5. Контрольные величины основаны на параметрах длины вылета l3 при 3×D. Для | 9 | |
| l7 ≤ 5 × d1 | более глубоких режимов показатели Vc / ap / Vf должны быть изменены в соот- | ||||||
| 70 | 70 | 80 | Механизм погружения = 700 мм/мин | ||||
| ветствии с действительными условиями. | |||||||
| l7 ≤ 4 × d1 | 50 | 50 | 70 | Plunging speed | 6. Для достижения оптимальных параметров резания следует учитывать соответ- | ||
| ствующие условия в месте обработки. | |||||||
| 3. Проверка | Реальные параметры резания | ||||||
| Real cutting data | Machining details: | ||||||
| Материал / | 1.2085 | 1. Conditions must be: rigid machine circumstances and excellent holders. | |||||
| Work material | Tool 16 × 32 r = 1,0 | (shrinking holder) | |||||
| Vc = 120 м/мин | 2. The mentioned standard values based on interpolation milling also in | ||||||
| corners. | |||||||
| n = 2.355 об/мин | 3. Coolant with MMKS [MQL (mist)] or air blow. | 10 |
Vf = 800 мм/мин 4. When dipping in Z-axis, you have to reduce the feed speed 40% - 60%. 5. The standard values refer to the length l3 of 3×D. For deeper applications please adjust Vc/ap/Vf for the conditions. 6. In order to achieve ideal cutting results you have to consider your local Index
operating conditions.