Основной каталог Karnasch 2021 - страница 129
Навигация
 Каталог стоматологического инструмента Karnasch 2021
 Каталог микроинструмента Karnasch 2021
 Каталог магнитных станков Karnasch 2021
 Каталог прямошлифовальные машины Karnasch 2021
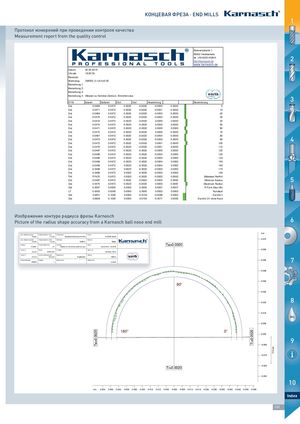
Протокол измерений при проведении контроля качества
Measurement report from the quality control
| Siemensstraße 1 | |||||||
| 68542 Heddesheim ☎+49 6203 4039-0 info@karnaschde | |||||||
| . www.karnasch.de | |||||||
| Datum: Uhrzeit: | 30.03.2016 16:00:33 | ||||||
| Benutzer: Werkzeug: Bemerkung 1: Bemerkung 2: Bemerkung 3: Bemerkung 4: | 3065530.1x0.4x Messen zu Nomi | 0.05 nal Zentrum, Ei | nrichtmodus | ||||
| M Y S | o S tr e w tsI | o t O tr e w ll | o t U l | b A l | g n u h cie w | g n u n h cie z e B | |
| Dst | 0.0468 | 0.0472 | 0.0020 | -0.0020 | -0.0003 | 0.0000 | 0 |
| Dst | 0.0471 | 0.0472 | 0.0020 | -0.0020 | -0.0001 | 0.0000 | 10 |
| Dst | 0.0469 | 0.0472 | 0.0020 | -0.0020 | -0.0003 | 0.0000 | 20 |
| Dst | 0.0470 | 0.0472 | 0.0020 | -0.0020 | -0.0002 | 0.0000 | 30 |
| Dst | 0.0472 | 0.0472 | 0.0020 | -0.0020 | 0.0000 | 0.0000 | 40 |
| Dst | 0.0474 | 0.0472 | 0.0020 | -0.0020 | 0.0003 | 0.0000 | 50 |
| Dst | 0.0471 | 0.0472 | 0.0020 | -0.0020 | 0.0000 | 0.0000 | 60 |
| Dst | 0.0472 | 0.0472 | 0.0020 | -0.0020 | 0.0000 | 0.0000 | 70 |
| Dst | 0.0467 | 0.0472 | 0.0020 | -0.0020 | -0.0004 | 0.0000 | 80 |
| Dst | 0.0470 | 0.0472 | 0.0020 | -0.0020 | -0.0002 | 0.0000 | 90 |
| Dst | 0.0472 | 0.0472 | 0.0020 | -0.0020 | 0.0001 | 0.0000 | 100 |
| Dst | 0.0470 | 0.0472 | 0.0020 | -0.0020 | -0.0001 | 0.0000 | 110 |
| Dst | 0.0467 | 0.0472 | 0.0020 | -0.0020 | -0.0005 | 0.0000 | 120 |
| Dst | 0.0469 | 0.0472 | 0.0020 | -0.0020 | -0.0002 | 0.0000 | 130 |
| Dst | 0.0468 | 0.0472 | 0.0020 | -0.0020 | -0.0003 | 0.0000 | 140 |
| Dst | 0.0468 | 0.0472 | 0.0020 | -0.0020 | -0.0004 | 0.0000 | 150 |
| Dst | 0.0468 | 0.0472 | 0.0020 | -0.0020 | -0.0004 | 0.0000 | 160 |
| Dst | 0.0469 | 0.0472 | 0.0020 | -0.0020 | -0.0003 | 0.0000 | 170 |
| Dst | 0.0468 | 0.0472 | 0.0020 | -0.0020 | -0.0003 | 0.0000 | 180 |
| ts D | 0 7 4 0 . 0 | 2 7 4 0 . 0 | 0 2 0 0 . 0 | 0 2 0 0 . 0 - | 2 0 0 0 . 0 - | 0 0 0 0 . 0 | a R tr e w le tti M dius |
| ts D | 7 6 4 0 . 0 | 2 7 4 0 . 0 | 0 2 0 0 . 0 | 0 2 0 0 . 0 - | 5 0 0 0 . 0 - | 0 0 0 0 . 0 | id a R m u m ini M us |
| ts D | 4 7 4 0 . 0 | 2 7 4 0 . 0 | 0 2 0 0 . 0 | 0 2 0 0 . 0 - | 3 0 0 0 . 0 | 0 0 0 0 . 0 | id a R m u m ix a M us |
| ts D | 7 0 0 0 . 0 | 0 0 0 0 . 0 | 0 0 0 0 . 0 | 0 0 0 0 . 0 | 7 0 0 0 . 0 | 7 0 0 0 . 0 | ni M - x a M m r o F R |
| T L | 3 0 0 0 . 0 | 0 0 0 0 . 0 | 0 0 0 0 . 0 | 0 0 0 0 . 0 | 3 0 0 0 . 0 | 3 0 0 0 . 0 | f u ald n u R |
| ts D | 1 3 9 0 . 0 | 0 0 0 1 . 0 | 0 0 0 0 . 0 | 0 0 1 0 . 0 - | 9 6 0 0 . 0 - | 0 0 0 0 . 0 | 1 m h c r u D |
| Dst | 0.0929 | 0.1000 | 0.0000 | -0.0100 | -0.0071 | 0.0000 | Durchm D1 ohne Rund |
Ti=0.0020 -0.024
Изображение контура радиуса фрезы Karnasch
-0.032
Picture of the radius shape accuracy from a Karnasch ball nose end mill
| mm 0.054 | 0.048 0.042 | 0.036 | 0.030 0.024 | 0.018 | 0.012 | -0.000 0.006 -0.006 | -0.012 | -0.024 -0.018 -0.030 | -0.036 | -0.060 -0.054 -0.048 -0.042 |
| mm | ||||||||||
| max. Abweichung innen | Toleranzüberschr. innen | Firmenname : | Kunde : | |||||||
| 0.8 μm | -1.2 μm | Basistest Drehachse mit HKS | 12-00062 Werth | |||||||
| 0.072 | ||||||||||
| max. Abweichung außen | Toleranzüberschr. außen | Soll-Datei : | Benutzer : | |||||||
| 0.4 μm | -1.6 μm | TEMP.S | Meder | Ta=0.0020 | ||||||
| Rotation | Anzahl Istteil-Punkte | Ist-Datei : | Datum : | |||||||
| 0.0000° | 67 | 306553_0.1x0.4x0.05_LineForm.asc | 30.03.2016 - 16:16:20 | |||||||
| Versch.-X | Fläche | Fit-Datei : | Zeichn. Nr.: | 0.064 | ||||||
| 0.0 μm | 0.003 mm² | 2D-Scan 10mm | ||||||||
| Versch.-Y | Durchm. flächengl. Kreis | Bemerkung 1 : | Teile-Nr.: | |||||||
| 0.0 μm | 65.2 μm | Kugelradius | MAG 9 | |||||||
| Einpass-Strategie | Spiegeln | Bemerkung 2 : | Bemerkung 3 : | 0.056 | ||||||
| BestFit | + | +y oben |
0.048 90° 0.040 0.032
0.024
0.016
0.008
180° 0°
0.000
-0.008
-0.016 Ti=0.0020 -0.024 -0.032
| mm 0.054 | 0.048 0.042 | 0.036 | 0.030 | 0.024 | -0.000 0.006 0.012 0.018 -0.006 | -0.012 | -0.024 -0.018 -0.030 | -0.060 -0.054 -0.048 -0.042 -0.036 |
| max. Abweichung innen | Toleranzüberschr. innen | Firmenname : | Kunde : | |||||
| 0.8 μm | -1.2 μm | Basistest Drehachse mit HKS | 12-00062 Werth | |||||
| max. Abweichung außen | Toleranzüberschr. außen | Soll-Datei : | Benutzer : | |||||
| 0.4 μm | -1.6 μm | TEMP.S | Meder | |||||
| Rotation | Anzahl Istteil-Punkte | Ist-Datei : | Datum : | |||||
| 0.0000° | 67 | 306553_0.1x0.4x0.05_LineForm.asc | 30.03.2016 - 16:16:20 | |||||
| Versch.-X | Fläche | Fit-Datei : | Zeichn. Nr.: | |||||
| 0.0 μm | 0.003 mm² | 2D-Scan 10mm | ||||||
| Versch.-Y | Durchm. flächengl. Kreis | Bemerkung 1 : | Teile-Nr.: | |||||
| 0.0 μm | 65.2 μm | Kugelradius | MAG 9 | |||||
| Einpass-Strategie | Spiegeln | Bemerkung 2 : | Bemerkung 3 : | |||||
| BestFit | + | +y oben |
6
7
MACH IN
8
OIL