Каталог Iscar токарный инструмент 2017 - страница 313
Навигация
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмент для обработки алюминиевых колёс
 Каталог Iscar державки и пластины для нарезания резьбы 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
 Токарные инструменты Iscar (часть 2) 2026
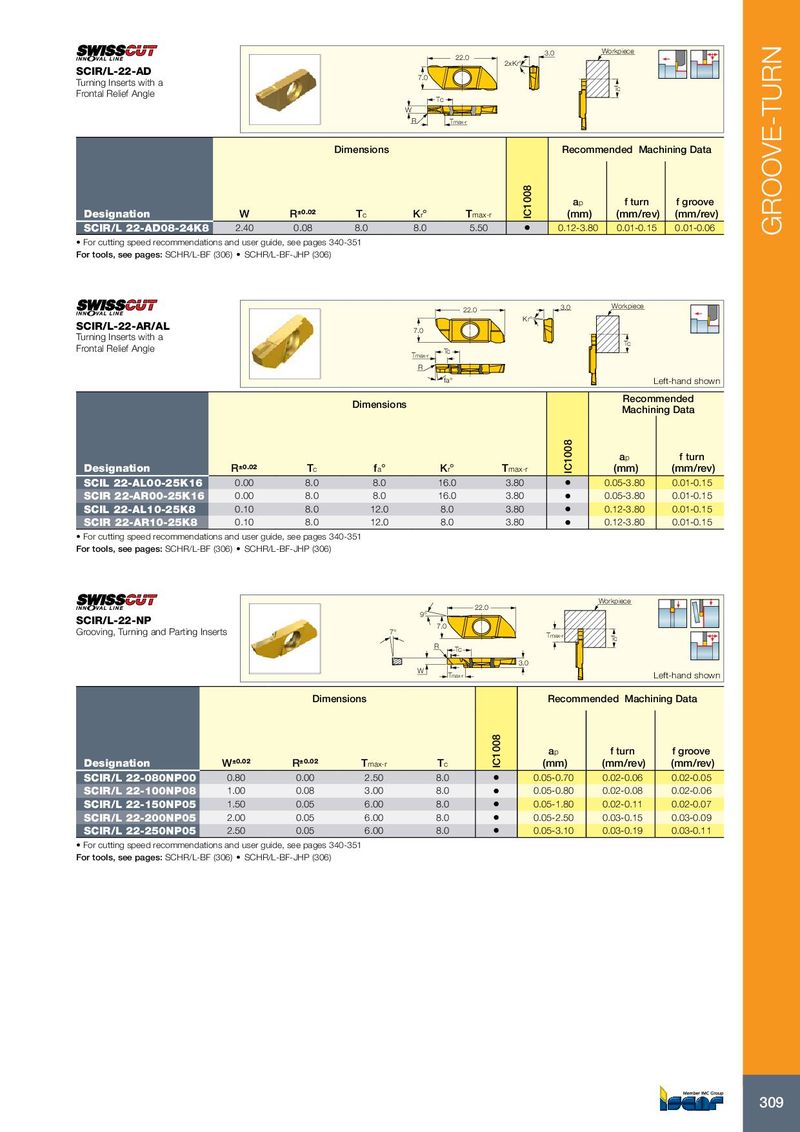
GROOVE-TURN
3.0 Workpiece
22.0
2xKr°
SCIR/L-22-AD 7.0
Turning Inserts with a
Tc
Frontal Relief Angle Tc
W
R Tmax-r
Dimensions Recommended Machining Data
IC1008
ap f turn f groove
Designation W R±0.02 Tc Kr° Tmax-r (mm) (mm/rev) (mm/rev)
SCIR/L 22-AD08-24K8 2.40 0.08 8.0 8.0 5.50 • 0.12-3.80 0.01-0.15 0.01-0.06
• For cutting speed recommendations and user guide, see pages 340-351
For tools, see pages: SCHR/L-BF (306) • SCHR/L-BF-JHP (306)
3.0 Workpiece
22.0
Kr°
SCIR/L-22-AR/AL 7.0
Turning Inserts with a
Tc
Frontal Relief Angle Tc
Tmax-r
R
fa° Left-hand shown
Recommended
Dimensions
Machining Data
IC1008
ap f turn
Designation R±0.02 Tc fa° Kr° Tmax-r (mm) (mm/rev)
SCIL 22-AL00-25K16 0.00 8.0 8.0 16.0 3.80 • 0.05-3.80 0.01-0.15
SCIR 22-AR00-25K16 0.00 8.0 8.0 16.0 3.80 • 0.05-3.80 0.01-0.15
SCIL 22-AL10-25K8 0.10 8.0 12.0 8.0 3.80 • 0.12-3.80 0.01-0.15
SCIR 22-AR10-25K8 0.10 8.0 12.0 8.0 3.80 • 0.12-3.80 0.01-0.15
• For cutting speed recommendations and user guide, see pages 340-351
For tools, see pages: SCHR/L-BF (306) • SCHR/L-BF-JHP (306)
Workpiece
22.0
9°
SCIR/L-22-NP 7.0
Grooving, Turning and Parting Inserts 7° Tmax-r Tc
R Tc
3.0
W
Tmax-r Left-hand shown
Dimensions Recommended Machining Data
IC1008
ap f turn f groove
Designation W±0.02 R±0.02 Tmax-r Tc (mm) (mm/rev) (mm/rev)
SCIR/L 22-080NP00 0.80 0.00 2.50 8.0 • 0.05-0.70 0.02-0.06 0.02-0.05
SCIR/L 22-100NP08 1.00 0.08 3.00 8.0 • 0.05-0.80 0.02-0.08 0.02-0.06
SCIR/L 22-150NP05 1.50 0.05 6.00 8.0 • 0.05-1.80 0.02-0.11 0.02-0.07
SCIR/L 22-200NP05 2.00 0.05 6.00 8.0 • 0.05-2.50 0.03-0.15 0.03-0.09
SCIR/L 22-250NP05 2.50 0.05 6.00 8.0 • 0.05-3.10 0.03-0.19 0.03-0.11
• For cutting speed recommendations and user guide, see pages 340-351
For tools, see pages: SCHR/L-BF (306) • SCHR/L-BF-JHP (306)
309
3.0 Workpiece
22.0
2xKr°
SCIR/L-22-AD 7.0
Turning Inserts with a
Tc
Frontal Relief Angle Tc
W
R Tmax-r
Dimensions Recommended Machining Data
IC1008
ap f turn f groove
Designation W R±0.02 Tc Kr° Tmax-r (mm) (mm/rev) (mm/rev)
SCIR/L 22-AD08-24K8 2.40 0.08 8.0 8.0 5.50 • 0.12-3.80 0.01-0.15 0.01-0.06
• For cutting speed recommendations and user guide, see pages 340-351
For tools, see pages: SCHR/L-BF (306) • SCHR/L-BF-JHP (306)
3.0 Workpiece
22.0
Kr°
SCIR/L-22-AR/AL 7.0
Turning Inserts with a
Tc
Frontal Relief Angle Tc
Tmax-r
R
fa° Left-hand shown
Recommended
Dimensions
Machining Data
IC1008
ap f turn
Designation R±0.02 Tc fa° Kr° Tmax-r (mm) (mm/rev)
SCIL 22-AL00-25K16 0.00 8.0 8.0 16.0 3.80 • 0.05-3.80 0.01-0.15
SCIR 22-AR00-25K16 0.00 8.0 8.0 16.0 3.80 • 0.05-3.80 0.01-0.15
SCIL 22-AL10-25K8 0.10 8.0 12.0 8.0 3.80 • 0.12-3.80 0.01-0.15
SCIR 22-AR10-25K8 0.10 8.0 12.0 8.0 3.80 • 0.12-3.80 0.01-0.15
• For cutting speed recommendations and user guide, see pages 340-351
For tools, see pages: SCHR/L-BF (306) • SCHR/L-BF-JHP (306)
Workpiece
22.0
9°
SCIR/L-22-NP 7.0
Grooving, Turning and Parting Inserts 7° Tmax-r Tc
R Tc
3.0
W
Tmax-r Left-hand shown
Dimensions Recommended Machining Data
IC1008
ap f turn f groove
Designation W±0.02 R±0.02 Tmax-r Tc (mm) (mm/rev) (mm/rev)
SCIR/L 22-080NP00 0.80 0.00 2.50 8.0 • 0.05-0.70 0.02-0.06 0.02-0.05
SCIR/L 22-100NP08 1.00 0.08 3.00 8.0 • 0.05-0.80 0.02-0.08 0.02-0.06
SCIR/L 22-150NP05 1.50 0.05 6.00 8.0 • 0.05-1.80 0.02-0.11 0.02-0.07
SCIR/L 22-200NP05 2.00 0.05 6.00 8.0 • 0.05-2.50 0.03-0.15 0.03-0.09
SCIR/L 22-250NP05 2.50 0.05 6.00 8.0 • 0.05-3.10 0.03-0.19 0.03-0.11
• For cutting speed recommendations and user guide, see pages 340-351
For tools, see pages: SCHR/L-BF (306) • SCHR/L-BF-JHP (306)
309