Каталог Iscar токарный инструмент 2017 - страница 182
Навигация
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмент для обработки алюминиевых колёс
 Каталог Iscar державки и пластины для нарезания резьбы 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
 Токарные инструменты Iscar (часть 2) 2026
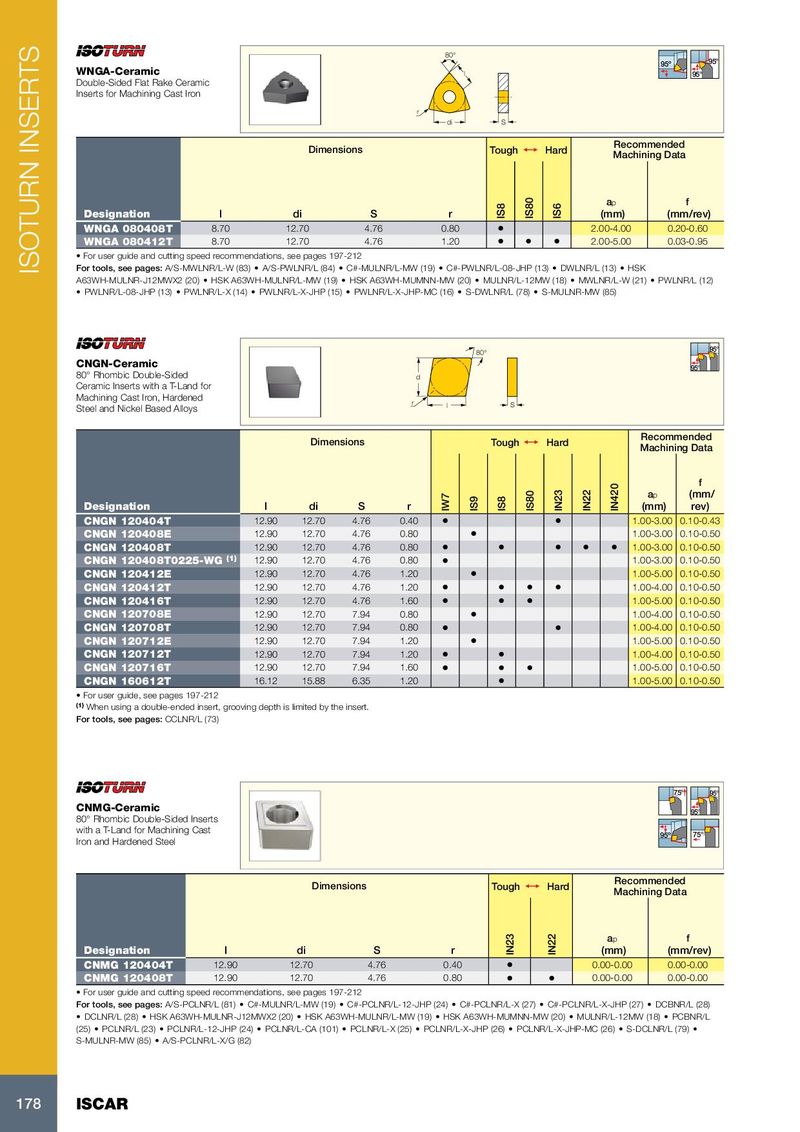
ISOTURN INSERTS
80°
95º 95°
WNGA-Ceramic l 95°
Double-Sided Flat Rake Ceramic
Inserts for Machining Cast Iron
r
di S
Recommended
Dimensions Tough 1 Hard
Machining Data
ap f
IS80
IS8
IS6
Designation l di S r (mm) (mm/rev)
WNGA 080408T 8.70 12.70 4.76 0.80 • 2.00-4.00 0.20-0.60
WNGA 080412T 8.70 12.70 4.76 1.20 • • • 2.00-5.00 0.03-0.95
• For user guide and cutting speed recommendations, see pages 197-212
For tools, see pages: A/S-MWLNR/L-W (83) • A/S-PWLNR/L (84) • C#-MULNR/L-MW (19) • C#-PWLNR/L-08-JHP (13) • DWLNR/L (13) • HSK
A63WH-MULNR-J12MWX2 (20) • HSK A63WH-MULNR/L-MW (19) • HSK A63WH-MUMNN-MW (20) • MULNR/L-12MW (18) • MWLNR/L-W (21) • PWLNR/L (12)
• PWLNR/L-08-JHP (13) • PWLNR/L-X (14) • PWLNR/L-X-JHP (15) • PWLNR/L-X-JHP-MC (16) • S-DWLNR/L (78) • S-MULNR-MW (85)
80°
95°
CNGN-Ceramic 95°
80° Rhombic Double-Sided d
Ceramic Inserts with a T-Land for
Machining Cast Iron, Hardened r l S
Steel and Nickel Based Alloys
Recommended
Dimensions Tough 1 Hard
Machining Data
f
IN420
ap (mm/
IN23
IN22
IS80
IW7
IS9
Designation l di S r IS8 (mm) rev)
CNGN 120404T 12.90 12.70 4.76 0.40 • • 1.00-3.00 0.10-0.43
CNGN 120408E 12.90 12.70 4.76 0.80 • 1.00-3.00 0.10-0.50
CNGN 120408T 12.90 12.70 4.76 0.80 • • • • • 1.00-3.00 0.10-0.50
CNGN 120408T0225-WG (1) 12.90 12.70 4.76 0.80 • 1.00-3.00 0.10-0.50
CNGN 120412E 12.90 12.70 4.76 1.20 • 1.00-5.00 0.10-0.50
CNGN 120412T 12.90 12.70 4.76 1.20 • • • • 1.00-4.00 0.10-0.50
CNGN 120416T 12.90 12.70 4.76 1.60 • • • 1.00-5.00 0.10-0.50
CNGN 120708E 12.90 12.70 7.94 0.80 • 1.00-4.00 0.10-0.50
CNGN 120708T 12.90 12.70 7.94 0.80 • • 1.00-4.00 0.10-0.50
CNGN 120712E 12.90 12.70 7.94 1.20 • 1.00-5.00 0.10-0.50
CNGN 120712T 12.90 12.70 7.94 1.20 • • 1.00-4.00 0.10-0.50
CNGN 120716T 12.90 12.70 7.94 1.60 • • • 1.00-5.00 0.10-0.50
CNGN 160612T 16.12 15.88 6.35 1.20 • 1.00-5.00 0.10-0.50
• For user guide, see pages 197-212
(1) When using a double-ended insert, grooving depth is limited by the insert.
For tools, see pages: CCLNR/L (73)
75° 95°
CNMG-Ceramic 95°
80° Rhombic Double-Sided Inserts
with a T-Land for Machining Cast 95º 75°
Iron and Hardened Steel
Recommended
Dimensions Tough 1 Hard
Machining Data
ap f
IN23
IN22
Designation l di S r (mm) (mm/rev)
CNMG 120404T 12.90 12.70 4.76 0.40 • 0.00-0.00 0.00-0.00
CNMG 120408T 12.90 12.70 4.76 0.80 • • 0.00-0.00 0.00-0.00
• For user guide and cutting speed recommendations, see pages 197-212
For tools, see pages: A/S-PCLNR/L (81) • C#-MULNR/L-MW (19) • C#-PCLNR/L-12-JHP (24) • C#-PCLNR/L-X (27) • C#-PCLNR/L-X-JHP (27) • DCBNR/L (28)
• DCLNR/L (28) • HSK A63WH-MULNR-J12MWX2 (20) • HSK A63WH-MULNR/L-MW (19) • HSK A63WH-MUMNN-MW (20) • MULNR/L-12MW (18) • PCBNR/L
(25) • PCLNR/L (23) • PCLNR/L-12-JHP (24) • PCLNR/L-CA (101) • PCLNR/L-X (25) • PCLNR/L-X-JHP (26) • PCLNR/L-X-JHP-MC (26) • S-DCLNR/L (79) •
S-MULNR-MW (85) • A/S-PCLNR/L-X/G (82)
178 ISCAR
80°
95º 95°
WNGA-Ceramic l 95°
Double-Sided Flat Rake Ceramic
Inserts for Machining Cast Iron
r
di S
Recommended
Dimensions Tough 1 Hard
Machining Data
ap f
IS80
IS8
IS6
Designation l di S r (mm) (mm/rev)
WNGA 080408T 8.70 12.70 4.76 0.80 • 2.00-4.00 0.20-0.60
WNGA 080412T 8.70 12.70 4.76 1.20 • • • 2.00-5.00 0.03-0.95
• For user guide and cutting speed recommendations, see pages 197-212
For tools, see pages: A/S-MWLNR/L-W (83) • A/S-PWLNR/L (84) • C#-MULNR/L-MW (19) • C#-PWLNR/L-08-JHP (13) • DWLNR/L (13) • HSK
A63WH-MULNR-J12MWX2 (20) • HSK A63WH-MULNR/L-MW (19) • HSK A63WH-MUMNN-MW (20) • MULNR/L-12MW (18) • MWLNR/L-W (21) • PWLNR/L (12)
• PWLNR/L-08-JHP (13) • PWLNR/L-X (14) • PWLNR/L-X-JHP (15) • PWLNR/L-X-JHP-MC (16) • S-DWLNR/L (78) • S-MULNR-MW (85)
80°
95°
CNGN-Ceramic 95°
80° Rhombic Double-Sided d
Ceramic Inserts with a T-Land for
Machining Cast Iron, Hardened r l S
Steel and Nickel Based Alloys
Recommended
Dimensions Tough 1 Hard
Machining Data
f
IN420
ap (mm/
IN23
IN22
IS80
IW7
IS9
Designation l di S r IS8 (mm) rev)
CNGN 120404T 12.90 12.70 4.76 0.40 • • 1.00-3.00 0.10-0.43
CNGN 120408E 12.90 12.70 4.76 0.80 • 1.00-3.00 0.10-0.50
CNGN 120408T 12.90 12.70 4.76 0.80 • • • • • 1.00-3.00 0.10-0.50
CNGN 120408T0225-WG (1) 12.90 12.70 4.76 0.80 • 1.00-3.00 0.10-0.50
CNGN 120412E 12.90 12.70 4.76 1.20 • 1.00-5.00 0.10-0.50
CNGN 120412T 12.90 12.70 4.76 1.20 • • • • 1.00-4.00 0.10-0.50
CNGN 120416T 12.90 12.70 4.76 1.60 • • • 1.00-5.00 0.10-0.50
CNGN 120708E 12.90 12.70 7.94 0.80 • 1.00-4.00 0.10-0.50
CNGN 120708T 12.90 12.70 7.94 0.80 • • 1.00-4.00 0.10-0.50
CNGN 120712E 12.90 12.70 7.94 1.20 • 1.00-5.00 0.10-0.50
CNGN 120712T 12.90 12.70 7.94 1.20 • • 1.00-4.00 0.10-0.50
CNGN 120716T 12.90 12.70 7.94 1.60 • • • 1.00-5.00 0.10-0.50
CNGN 160612T 16.12 15.88 6.35 1.20 • 1.00-5.00 0.10-0.50
• For user guide, see pages 197-212
(1) When using a double-ended insert, grooving depth is limited by the insert.
For tools, see pages: CCLNR/L (73)
75° 95°
CNMG-Ceramic 95°
80° Rhombic Double-Sided Inserts
with a T-Land for Machining Cast 95º 75°
Iron and Hardened Steel
Recommended
Dimensions Tough 1 Hard
Machining Data
ap f
IN23
IN22
Designation l di S r (mm) (mm/rev)
CNMG 120404T 12.90 12.70 4.76 0.40 • 0.00-0.00 0.00-0.00
CNMG 120408T 12.90 12.70 4.76 0.80 • • 0.00-0.00 0.00-0.00
• For user guide and cutting speed recommendations, see pages 197-212
For tools, see pages: A/S-PCLNR/L (81) • C#-MULNR/L-MW (19) • C#-PCLNR/L-12-JHP (24) • C#-PCLNR/L-X (27) • C#-PCLNR/L-X-JHP (27) • DCBNR/L (28)
• DCLNR/L (28) • HSK A63WH-MULNR-J12MWX2 (20) • HSK A63WH-MULNR/L-MW (19) • HSK A63WH-MUMNN-MW (20) • MULNR/L-12MW (18) • PCBNR/L
(25) • PCLNR/L (23) • PCLNR/L-12-JHP (24) • PCLNR/L-CA (101) • PCLNR/L-X (25) • PCLNR/L-X-JHP (26) • PCLNR/L-X-JHP-MC (26) • S-DCLNR/L (79) •
S-MULNR-MW (85) • A/S-PCLNR/L-X/G (82)
178 ISCAR