Каталог Iscar токарный инструмент 2017 - страница 157
Навигация
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмент для обработки алюминиевых колёс
 Каталог Iscar державки и пластины для нарезания резьбы 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
 Токарные инструменты Iscar (часть 2) 2026
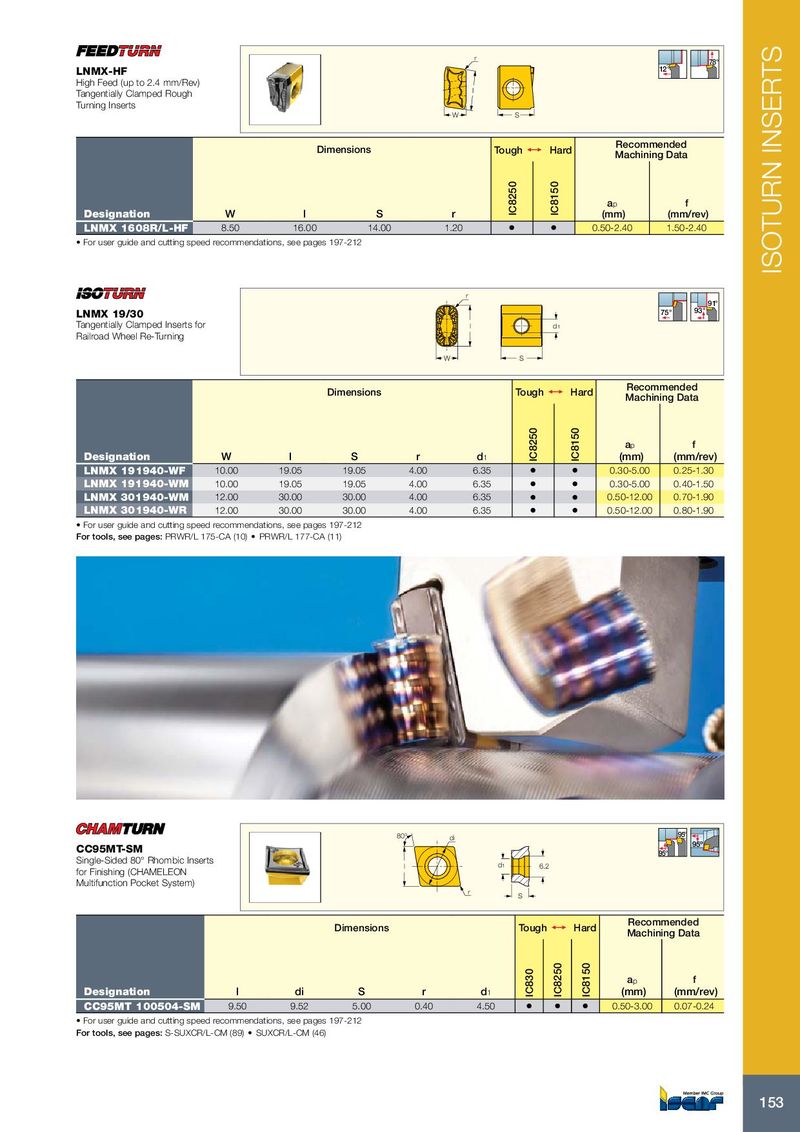
LNMX-HF
High Feed (up to 2.4 mm/Rev) Tangentially Clamped Rough I Turning Inserts W S
Dimensions Tough 1 Hard
12°
Recommended Machining Data
ap f
| Designation | W | l | S | r | (mm) | (mm/rev) | ||
| LNMX 1608R/L-HF | 8.50 | 16.00 | 14.00 | 1.20 | • | • | 0.50-2.40 | 1.50-2.40 |
- For user guide and cutting speed recommendations, see pages 197-212
r
LNMX 19/30
Tangentially Clamped Inserts for l d
1 Railroad Wheel Re-Turning W S
Dimensions Tough 1 Hard
91° 75° 93°
Recommended Machining Data
a p f
| Designation | W | l | S | r | d1 | (mm) | (mm/rev) | ||
| LNMX 191940-WF | 10.00 | 19.05 | 19.05 | 4.00 | 6.35 | • | • | 0.30-5.00 | 0.25-1.30 |
| LNMX 191940-WM | 10.00 | 19.05 | 19.05 | 4.00 | 6.35 | • | • | 0.30-5.00 | 0.40-1.50 |
| LNMX 301940-WM | 12.00 | 30.00 | 30.00 | 4.00 | 6.35 | • | • | 0.50-12.00 | 0.70-1.90 |
| LNMX 301940-WR | 12.00 | 30.00 | 30.00 | 4.00 | 6.35 | • | • | 0.50-12.00 | 0.80-1.90 |
- For user guide and cutting speed recommendations, see pages 197-212
For tools, see pages: PRWR/L 175-CA (10) PRWR/L 177-CA (11)
CC95MT-SM
Single-Sided 80° Rhombic Inserts for Finishing (CHAMELEON Multifunction Pocket System)
80° di
l d1 6.2
r S
Dimensions Tough 1 Hard
95° 95º 95°
Recommended Machining Data
ap f
| Designation | l | di | S | r | d 1 | (mm) | (mm/rev) | |||
| CC95MT 100504-SM | 9.50 | 9.52 | 5.00 | 0.40 | 4.50 | • | • | • | 0.50-3.00 | 0.07-0.24 |
- For user guide and cutting speed recommendations, see pages 197-212
For tools, see pages: S-SUXCR/L-CM (89) SUXCR/L-CM (46)