Каталог Iscar токарный инструмент 2017 - страница 156
Навигация
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмент для обработки алюминиевых колёс
 Каталог Iscar державки и пластины для нарезания резьбы 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
 Токарные инструменты Iscar (часть 2) 2026
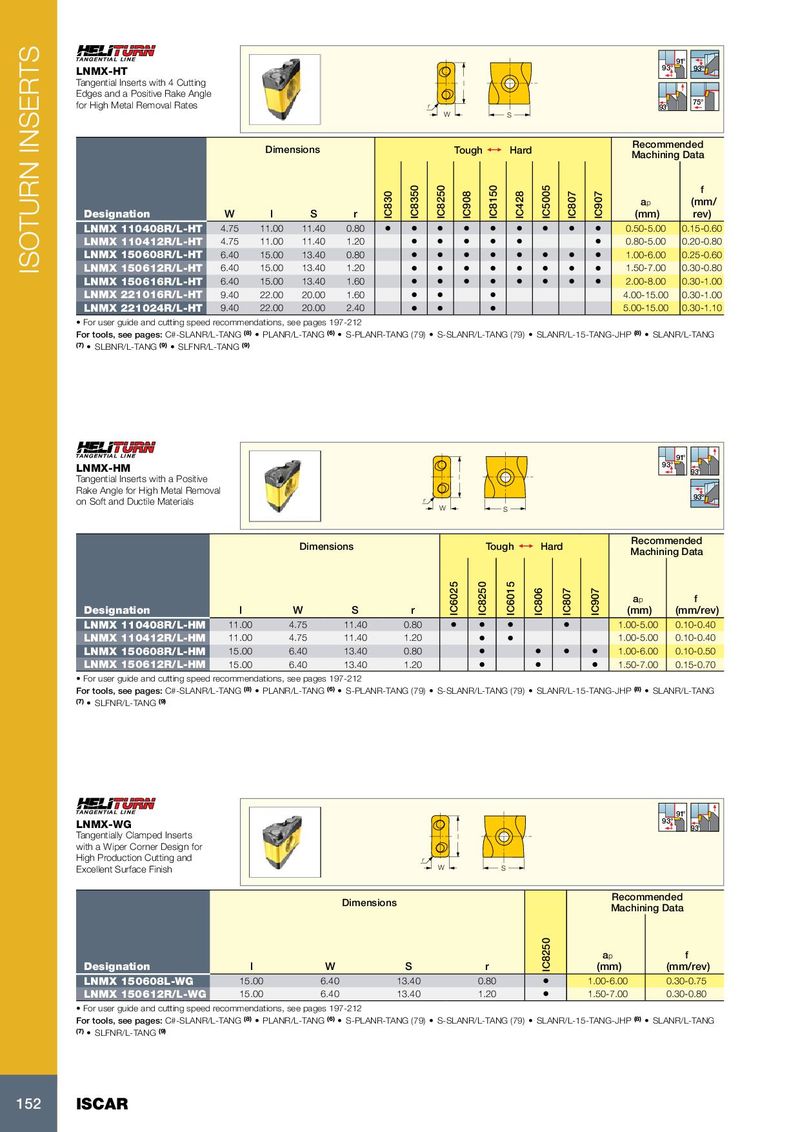
ISOTURN INSERTS
91°
93° 93º
LNMX-HT
Tangential Inserts with 4 Cutting l
Edges and a Positive Rake Angle
for High Metal Removal Rates 75°
r 93°
W S
Recommended
Dimensions Tough 1 Hard
Machining Data
f
IC8350
IC8250
IC8150
IC5005
IC830
IC908
IC428
IC807
IC907
ap (mm/
Designation W l S r (mm) rev)
LNMX 110408R/L-HT 4.75 11.00 11.40 0.80 • • • • • • • • • 0.50-5.00 0.15-0.60
LNMX 110412R/L-HT 4.75 11.00 11.40 1.20 • • • • • • 0.80-5.00 0.20-0.80
LNMX 150608R/L-HT 6.40 15.00 13.40 0.80 • • • • • • • • 1.00-6.00 0.25-0.60
LNMX 150612R/L-HT 6.40 15.00 13.40 1.20 • • • • • • • • 1.50-7.00 0.30-0.80
LNMX 150616R/L-HT 6.40 15.00 13.40 1.60 • • • • • • • • 2.00-8.00 0.30-1.00
LNMX 221016R/L-HT 9.40 22.00 20.00 1.60 • • • 4.00-15.00 0.30-1.00
LNMX 221024R/L-HT 9.40 22.00 20.00 2.40 • • • 5.00-15.00 0.30-1.10
• For user guide and cutting speed recommendations, see pages 197-212
For tools, see pages: C#-SLANR/L-TANG (8) • PLANR/L-TANG (6) • S-PLANR-TANG (79) • S-SLANR/L-TANG (79) • SLANR/L-15-TANG-JHP (8) • SLANR/L-TANG
(7) • SLBNR/L-TANG (9) • SLFNR/L-TANG (9)
91°
93°
LNMX-HM 93°
Tangential Inserts with a Positive l
Rake Angle for High Metal Removal
r 93º
on Soft and Ductile Materials
W S
Recommended
Dimensions Tough 1 Hard
Machining Data
IC6025
IC8250
IC6015
IC806
IC807
IC907 ap f
Designation l W S r (mm) (mm/rev)
LNMX 110408R/L-HM 11.00 4.75 11.40 0.80 • • • • 1.00-5.00 0.10-0.40
LNMX 110412R/L-HM 11.00 4.75 11.40 1.20 • • 1.00-5.00 0.10-0.40
LNMX 150608R/L-HM 15.00 6.40 13.40 0.80 • • • • 1.00-6.00 0.10-0.50
LNMX 150612R/L-HM 15.00 6.40 13.40 1.20 • • • 1.50-7.00 0.15-0.70
• For user guide and cutting speed recommendations, see pages 197-212
For tools, see pages: C#-SLANR/L-TANG (8) • PLANR/L-TANG (6) • S-PLANR-TANG (79) • S-SLANR/L-TANG (79) • SLANR/L-15-TANG-JHP (8) • SLANR/L-TANG
(7) • SLFNR/L-TANG (9)
91°
93°
LNMX-WG 93°
Tangentially Clamped Inserts l
with a Wiper Corner Design for
High Production Cutting and r
Excellent Surface Finish W S
Recommended
Dimensions
Machining Data
IC8250
ap f
Designation l W S r (mm) (mm/rev)
LNMX 150608L-WG 15.00 6.40 13.40 0.80 • 1.00-6.00 0.30-0.75
LNMX 150612R/L-WG 15.00 6.40 13.40 1.20 • 1.50-7.00 0.30-0.80
• For user guide and cutting speed recommendations, see pages 197-212
For tools, see pages: C#-SLANR/L-TANG (8) • PLANR/L-TANG (6) • S-PLANR-TANG (79) • S-SLANR/L-TANG (79) • SLANR/L-15-TANG-JHP (8) • SLANR/L-TANG
(7) • SLFNR/L-TANG (9)
152 ISCAR
91°
93° 93º
LNMX-HT
Tangential Inserts with 4 Cutting l
Edges and a Positive Rake Angle
for High Metal Removal Rates 75°
r 93°
W S
Recommended
Dimensions Tough 1 Hard
Machining Data
f
IC8350
IC8250
IC8150
IC5005
IC830
IC908
IC428
IC807
IC907
ap (mm/
Designation W l S r (mm) rev)
LNMX 110408R/L-HT 4.75 11.00 11.40 0.80 • • • • • • • • • 0.50-5.00 0.15-0.60
LNMX 110412R/L-HT 4.75 11.00 11.40 1.20 • • • • • • 0.80-5.00 0.20-0.80
LNMX 150608R/L-HT 6.40 15.00 13.40 0.80 • • • • • • • • 1.00-6.00 0.25-0.60
LNMX 150612R/L-HT 6.40 15.00 13.40 1.20 • • • • • • • • 1.50-7.00 0.30-0.80
LNMX 150616R/L-HT 6.40 15.00 13.40 1.60 • • • • • • • • 2.00-8.00 0.30-1.00
LNMX 221016R/L-HT 9.40 22.00 20.00 1.60 • • • 4.00-15.00 0.30-1.00
LNMX 221024R/L-HT 9.40 22.00 20.00 2.40 • • • 5.00-15.00 0.30-1.10
• For user guide and cutting speed recommendations, see pages 197-212
For tools, see pages: C#-SLANR/L-TANG (8) • PLANR/L-TANG (6) • S-PLANR-TANG (79) • S-SLANR/L-TANG (79) • SLANR/L-15-TANG-JHP (8) • SLANR/L-TANG
(7) • SLBNR/L-TANG (9) • SLFNR/L-TANG (9)
91°
93°
LNMX-HM 93°
Tangential Inserts with a Positive l
Rake Angle for High Metal Removal
r 93º
on Soft and Ductile Materials
W S
Recommended
Dimensions Tough 1 Hard
Machining Data
IC6025
IC8250
IC6015
IC806
IC807
IC907 ap f
Designation l W S r (mm) (mm/rev)
LNMX 110408R/L-HM 11.00 4.75 11.40 0.80 • • • • 1.00-5.00 0.10-0.40
LNMX 110412R/L-HM 11.00 4.75 11.40 1.20 • • 1.00-5.00 0.10-0.40
LNMX 150608R/L-HM 15.00 6.40 13.40 0.80 • • • • 1.00-6.00 0.10-0.50
LNMX 150612R/L-HM 15.00 6.40 13.40 1.20 • • • 1.50-7.00 0.15-0.70
• For user guide and cutting speed recommendations, see pages 197-212
For tools, see pages: C#-SLANR/L-TANG (8) • PLANR/L-TANG (6) • S-PLANR-TANG (79) • S-SLANR/L-TANG (79) • SLANR/L-15-TANG-JHP (8) • SLANR/L-TANG
(7) • SLFNR/L-TANG (9)
91°
93°
LNMX-WG 93°
Tangentially Clamped Inserts l
with a Wiper Corner Design for
High Production Cutting and r
Excellent Surface Finish W S
Recommended
Dimensions
Machining Data
IC8250
ap f
Designation l W S r (mm) (mm/rev)
LNMX 150608L-WG 15.00 6.40 13.40 0.80 • 1.00-6.00 0.30-0.75
LNMX 150612R/L-WG 15.00 6.40 13.40 1.20 • 1.50-7.00 0.30-0.80
• For user guide and cutting speed recommendations, see pages 197-212
For tools, see pages: C#-SLANR/L-TANG (8) • PLANR/L-TANG (6) • S-PLANR-TANG (79) • S-SLANR/L-TANG (79) • SLANR/L-15-TANG-JHP (8) • SLANR/L-TANG
(7) • SLFNR/L-TANG (9)
152 ISCAR