Каталог Iscar резьбонарезные фрезы - страница 152
Навигация
 Каталог Iscar крепление инструмента
 Каталог Iscar токарные пластины ISO 2022
 Каталог Iscar токарный инструмент для нарезания канавок
 Каталог Iscar сверла со сменной режущей частью 2022
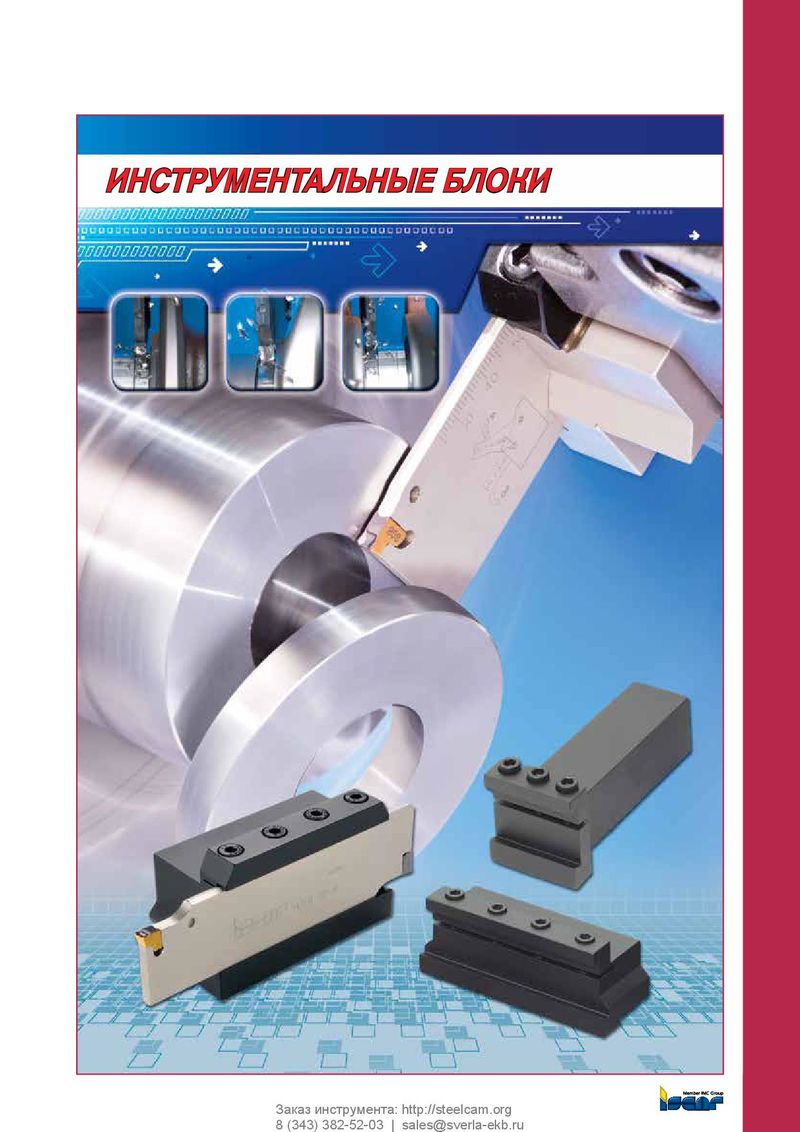 Каталог Iscar инструментальные блоки
 Новые режущие инструменты Iscar 2026

HCR
Сферические пластины с увеличенными канавками и 2 режущими
кромками (полностью эффективными) для профилирования полостей
и уступов
ap
r S
D
Рекомендуемые
Размеры Прочный Ö Твердый
параметры обработки
IC328
IC928
IC908
ap fz
Обозначение D ap r S (mm) (мм/зуб)
HCR D100-QF 10.00 7.00 5.00 2.30 l 1.50-5.00 0.08-0.15
HCR D120-QF 12.00 9.00 6.00 2.60 l 2.00-8.50 0.08-0.15
HCR D120-QP 12.00 9.80 6.00 2.60 l l 2.00-8.50 0.08-0.15
HCR D160-QF 16.00 11.30 8.00 3.37 l l 2.50-11.00 0.08-0.15
HCR D160-QP 16.00 11.30 8.00 3.37 l l 2.50-11.00 0.08-0.15
HCR D200-QF 20.00 14.70 10.00 4.65 l 3.00-14.00 0.08-0.15
HCR D200-QP 20.00 15.40 10.00 4.65 l l 3.00-14.00 0.08-0.15
HCR D250-QF 25.00 18.40 12.50 5.40 l 4.00-17.50 0.08-0.15
HCR D250-QP 25.00 17.50 12.50 5.40 l l 4.00-17.50 0.08-0.15
• QF - для общего применения • QP - позитивный стружколом, для уменьшения сил резания. Рекомендуется для обработки алюминия, титана и
жаропрочных сплавов. • Рекомендации по скорости резания см. стр. L2-8, L16-19.
Фрезы см. стр.: HCM D10 (E8) • HCM D12 (E9) • HCM D16 (E10) • HCM D20 (E11) • HCM D25 (E12) • HCM‑M (E13) • HCM‑MM (E13) • TS HCM (E14).
K98 ISCAR Заказ инструмента: http://steelcam.org
8 (343) 382-52-03 | sales@sverla-ekb.ru
Сферические пластины с увеличенными канавками и 2 режущими
кромками (полностью эффективными) для профилирования полостей
и уступов
ap
r S
D
Рекомендуемые
Размеры Прочный Ö Твердый
параметры обработки
IC328
IC928
IC908
ap fz
Обозначение D ap r S (mm) (мм/зуб)
HCR D100-QF 10.00 7.00 5.00 2.30 l 1.50-5.00 0.08-0.15
HCR D120-QF 12.00 9.00 6.00 2.60 l 2.00-8.50 0.08-0.15
HCR D120-QP 12.00 9.80 6.00 2.60 l l 2.00-8.50 0.08-0.15
HCR D160-QF 16.00 11.30 8.00 3.37 l l 2.50-11.00 0.08-0.15
HCR D160-QP 16.00 11.30 8.00 3.37 l l 2.50-11.00 0.08-0.15
HCR D200-QF 20.00 14.70 10.00 4.65 l 3.00-14.00 0.08-0.15
HCR D200-QP 20.00 15.40 10.00 4.65 l l 3.00-14.00 0.08-0.15
HCR D250-QF 25.00 18.40 12.50 5.40 l 4.00-17.50 0.08-0.15
HCR D250-QP 25.00 17.50 12.50 5.40 l l 4.00-17.50 0.08-0.15
• QF - для общего применения • QP - позитивный стружколом, для уменьшения сил резания. Рекомендуется для обработки алюминия, титана и
жаропрочных сплавов. • Рекомендации по скорости резания см. стр. L2-8, L16-19.
Фрезы см. стр.: HCM D10 (E8) • HCM D12 (E9) • HCM D16 (E10) • HCM D20 (E11) • HCM D25 (E12) • HCM‑M (E13) • HCM‑MM (E13) • TS HCM (E14).
K98 ISCAR Заказ инструмента: http://steelcam.org
8 (343) 382-52-03 | sales@sverla-ekb.ru