Каталог Iscar решения для глубокого сверления - страница 81
Навигация
 Каталог Iscar расточные системы 2022
 Каталог Iscar токарные державки ISO 2022
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar концевые фрезы со сменными пластинами 2022
 Каталог Iscar крепление инструмента
 Каталог Iscar дисковые фрезы и фрезерные пластины 2022
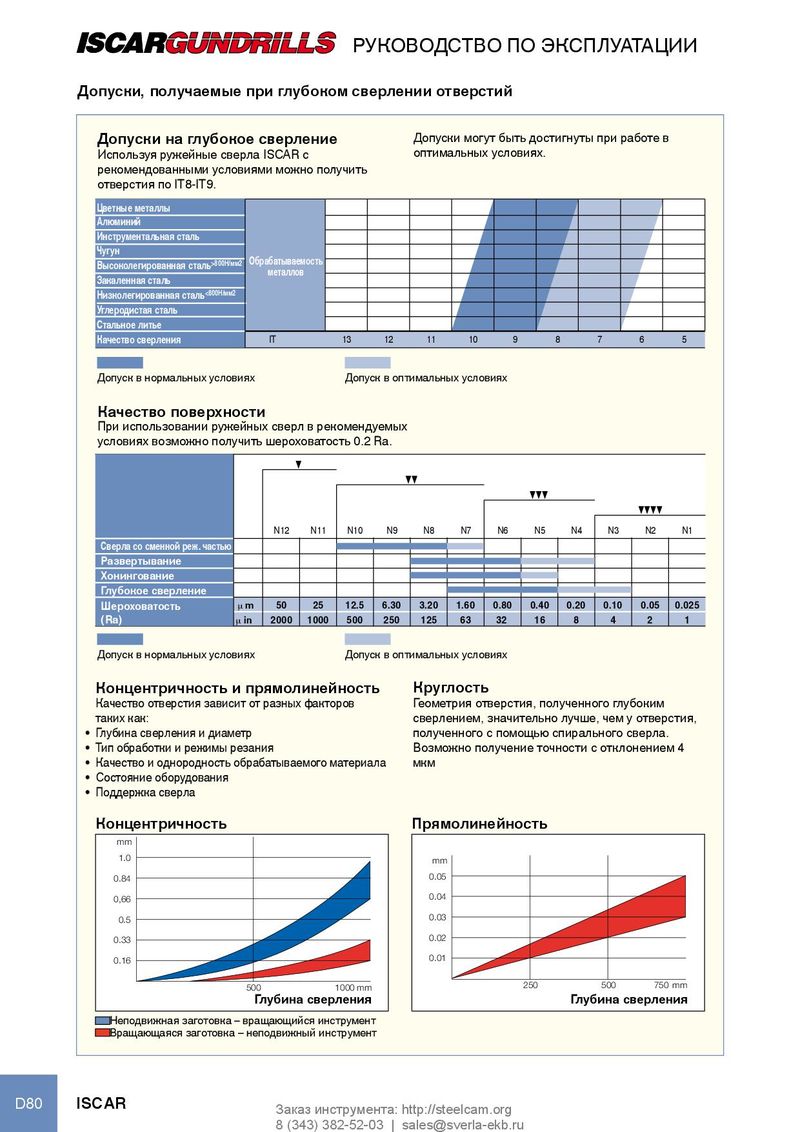
допуски, получаемые при глубоком сверлении отверстий
допуски на глубокое сверление Допуски могут быть достигнуты при работе в
Используя ружейные сверла ISCAR с оптимальных условиях.
рекомендованными условиями можно получить
отверстия по IT8-IT9.
Цветные металлы
Алюминий
инструментальная сталь
чугун
высоколегированная сталь>800н/мм2 обрабатываемость
металлов
Закаленная сталь
низколегированная сталь<800н/мм2
углеродистая сталь
стальное литье
качество сверления IT 13 12 11 10 9 8 7 6 5
Допуск в нормальных условиях Допуск в оптимальных условиях качество поверхности При использовании ружейных сверл в рекомендуемых условиях возможно получить шероховатость 0.2 Ra.
| N12 | N11 | N10 | N9 | N8 | N7 | N6 | N5 | N4 | N3 | N2 | N1 | |
| сверла со сменной реж. частью | ||||||||||||
| Развертывание | ||||||||||||
| Хонингование | ||||||||||||
| глубокое сверление | ||||||||||||
| шероховатость | µ m 50 | 25 | 12.5 | 6.30 | 3.20 | 1.60 | 0.80 | 0.40 | 0.20 | 0.10 | 0.05 | 0.025 |
| (Ra) | µ in 2000 | 1000 | 500 | 250 | 125 | 63 | 32 | 16 | 8 | 4 | 2 | 1 |
| Допуск в нормальных условиях | Допуск в оптимальных условиях | |||||||||||
| концентричность и прямолинейность | круглость | |||||||||||
| Качество отверстия зависит от разных факторов | Геометрия отверстия, полученного глубоким | |||||||||||
| таких как: | сверлением, значительно лучше, чем у отверстия, |
- Глубина сверления и диаметр полученного с помощью спирального сверла.
- Тип обработки и режимы резания Возможно получение точности с отклонением 4
- Качество и однородность обрабатываемого материала мкм
- Состояние оборудования
- Поддержка сверла концентричность прямолинейность mm 1.0 mm 0.84 0.05 0,66 0.04 0.5 0.03 0.33 0.02 0.16 0.01
500 1000 mm 250 500 750 mm
глубина сверления глубина сверления Неподвижная заготовка – вращающийся инструмент Вращающаяся заготовка – неподвижный инструмент