Каталог Iscar сверла со сменной режущей частью 2022 - страница 76
Навигация
 Каталог Iscar монолитные фрезы 2022
 Каталог Iscar токарный инструмент
 Каталог Iscar инструмент для мелкоразмерной обработки
 Каталог Iscar токарный инструмент для нарезания канавок
 Каталог Iscar полирующие фрезы
 Каталог Iscar дисковые фрезы и фрезерные пластины 2022
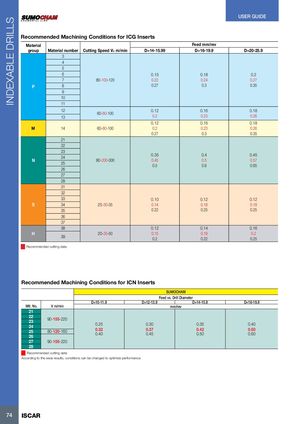
Recommended Machining Conditions for ICG Inserts
| Material | Feed mm/rev | ||||
| group | Material number | Cutting Speed Vc m/min | D=14-15.99 | D=16-19.9 | D=20-25.9 |
| 3 | |||||
| 4 | |||||
| 5 | |||||
| 6 | 0.15 | 0.18 | 0.2 | ||
| 7 | 80-100-120 | 0.22 | 0.24 | 0.27 | |
| P | 8 | 0.27 | 0.3 | 0.35 | |
| 9 | |||||
| 10 | |||||
| 11 | |||||
| 12 | 60-80-100 | 0.12 | 0.16 | 0.18 | |
| 13 | 0.2 | 0.23 | 0.26 | ||
| 0.12 | 0.16 | 0.18 | |||
| M | 14 | 60-80-100 | 0.2 | 0.23 | 0.26 |
| 0.27 | 0.3 | 0.35 | |||
| 21 | |||||
| 22 | |||||
| 23 | 0.35 | 0.4 | 0.45 | ||
| N | 24 | 80-200-300 | 045 | 05 | 057 |
| 25 | . 05 | . 06 | . 065 | ||
| 26 | . | . | . | ||
| 27 | |||||
| 28 | |||||
| 31 | |||||
| 32 | |||||
| 33 | 0.10 | 0.12 | 0.12 | ||
| S | 34 | 25-30-35 | 0.14 | 0.18 | 0.18 |
| 35 | 0.22 | 0.25 | 0.25 | ||
| 36 | |||||
| 37 | |||||
| 38 | 0.12 | 0.14 | 0.16 | ||
| H | 20-35-50 | 0.15 | 0.18 | 0.2 | |
| 39 | 0.2 | 0.22 | 0.25 |
Recommended cutting data
Recommended Machining Conditions for ICN Inserts
| SUM Feed vs. D | OCHAM rill Diameter | ||||
| D=10-11.9 | D=12-13.9 | D=14-15.9 | D=16-19.9 | ||
| Mtl. No. | V m/min | m | m/rev | ||
| 21 | |||||
| 22 23 24 | 90-155-220 | 0.25 | 0.30 | 0.35 | 0.40 |
| 25 26 | 80-120-160 | 0.32 0.40 | 0.37 0.45 | 0.42 0.50 | 0.50 0.60 |
| 27 28 | 90-155-220 |
Recommended cutting data According to the wear results, conditions can be changed to optimize performance.