Каталог Iscar отрезка 2022 - страница 124
Навигация
 Токарные инструменты Iscar (часть 1) 2026
 Каталог Iscar монолитные фрезы 2022
 Инструменты для обработки отверстий Iscar 2026
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar расточные системы
 Каталог Iscar токарный инструмент 2017
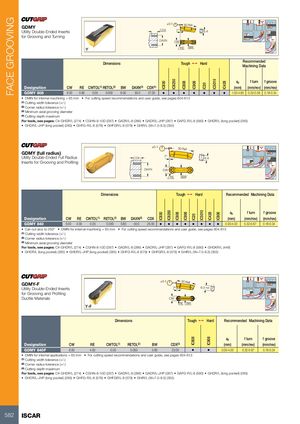
GDMY
Utility Double-Ended Inserts
for Grooving and Turning
±0.1 30 Ref.
CDX 7° 6.4
DAXN CW RE BW
Recommended
Dimensions Tough 1 Hard Machining Data
| a | f turn | f groove |
| p |
| Designation | CW | RE CWTOL(1) RETOL(2) | BW | DAXN(3) | CDX(4) | (mm) | (mm/rev) | (mm/rev) | |||||||||
| GDMY 808 | 8.00 | 0.80 | 0.05 | 0.050 | 6.00 | 50.0 | 27.00 | • | • | • | • | • | • | • | 1.00-4.80 | 0.32-0.56 | 0.18-0.34 |
- DMIN for internal machining = 65 mm
- For cutting speed recommendations and user guide, see pages 604-613
(1) Cutting width tolerance (+/-) (2) Corner radius tolerance (+/-) (3) Minimum axial grooving diameter (4) Cutting depth maximum
For tools, see pages: C#-GHDR/L (274) CGHN-8-10D (287) GADR/L-8 (286) GADR/L-JHP (287) GAFG-R/L-8 (580) GHDR/L (long pocket) (285)
- GHDR/L-JHP (long pocket) (285)
- GHFG-R/L-8 (579)
- GHFGR/L-8 (579)
- GHIR/L (W=7.0-8.3) (355)
GDMY (full radius)
Utility Double-Ended Full Radius
Inserts for Grooving and Profiling
±0.1 30 Ref. 7° CDX 6.4
DAXN CW RE BW
Dimensions Tough 1 Hard Recommended Machining Data
ap f turn f groove
| Designation | CW | RE CWTOL (1) | RETOL(2) | BW DAXN(3) | CDX | (mm) | (mm/rev) | (mm/rev) | |||
| GDMY 840 | 8.00 | 4.00 | 0.05 | 0.050 | 5.60 | 50.0 | 25.00 | • • • • • • • • | 0.00-4.00 | 0.32-0.67 | 0.18-0.34 |
- Can cut arcs to 250°
- DMIN for internal machining = 65 mm
- For cutting speed recommendations and user guide, see pages 604-613
(1) Cutting width tolerance (+/-) (2) Corner radius tolerance (+/-) (3) Minimum axial grooving diameter
For tools, see pages: C#-GHDR/L (274) CGHN-8-10D (287) GADR/L-8 (286) GADR/L-JHP (287) GAFG-R/L-8 (580) GHDKR/L (446)
- GHDR/L (long pocket) (285)
- GHDR/L-JHP (long pocket) (285)
- GHFG-R/L-8 (579)
- GHFGR/L-8 (579)
- GHIR/L (W=7.0-8.3) (355)
GDMY-F ±0.1 30 Ref.
Utility Double-Ended Inserts 7º 6.3 Ref.
for Grooving and Profiling Ductile Materials CW RE BW
Dimensions Tough 1 Hard Recommended Machining Data
| a | f turn | f groove |
| p |
| Designation | CW | RE | CWTOL(1) | RETOL(2) | BW | CDX(3) | (mm) | (mm/rev) | (mm/rev) | |||
| GDMY 840F | 8.00 | 4.00 | 0.05 | 0.050 | 5.60 | 25.00 | • | • | 0.00-4.00 | 0.32-0.67 | 0.18-0.34 |
- DMIN for internal applications = 65 mm
- For cutting speed recommendations and user guide, see pages 604-613
(1) Cutting width tolerance (+/-) (2) Corner radius tolerance (+/-) (3) Cutting depth maximum
For tools, see pages: C#-GHDR/L (274) CGHN-8-10D (287) GADR/L-8 (286) GADR/L-JHP (287) GAFG-R/L-8 (580) GHDR/L (long pocket) (285)
- GHDR/L-JHP (long pocket) (285)
- GHFG-R/L-8 (579)
- GHFGR/L-8 (579)
- GHIR/L (W=7.0-8.3) (355)