Каталог Iscar отрезка 2022 - страница 116
Навигация
 Токарные инструменты Iscar (часть 1) 2026
 Каталог Iscar монолитные фрезы 2022
 Инструменты для обработки отверстий Iscar 2026
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar расточные системы
 Каталог Iscar токарный инструмент 2017
| DCONMS | ||||||||
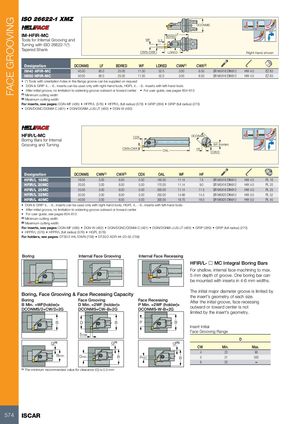
| IM-HFIR-MC Tools for Internal Grooving and | 5.3 WF | LF BDRED | ||||||
| Turning with ISO 26622-1() | ||||||||
| Tapered Shank | CWN-CWX | LDRED | Right- | hand shown | ||||
| Designation | DCONMS | LF | BDRED | WF LDRED | CWN(1) CWX(2) | |||
| IM40 HFIR-MC | 40.00 | 80.0 | 25.00 | 11.30 52.0 | 3.00 6.00 | SR M5X16 DIN912 | HW 4.0 | EZ 83 |
| IM50 HFIR-MC | 50.00 | 80.0 | 25.00 | 11.30 52.0 | 3.00 6.00 | SR M5X16 DIN912 | HW 4.0 | EZ 83 |
- (*) Tools with orientation holes in the flange groove can be supplied on request
- DGN & GRIP 4.. - 6.. inserts can be used only with right-hand tools, HGPL 4.. - 6.. inserts with left-hand tools
- After initial groove, no limitation to widening groove outward or toward center
- For user guide, see pages 604-613
(1) Minimum cutting width (2) Maximum cutting width
For inserts, see pages: DGN-MF (485) HFPR/L (576) HFPR/L (full radius) (576) GRIP (269) GRIP (full radius) (270)
- DGN/DGNC/DGNM-C (481)
- DGN/DGNM-J/JS/JT (483)
- DGN-W (482)
HFIR/L-MC DCONMS CDX
Boring Bars for Internal
Grooving and Turning WF (holder) CWN-CWX HF OAL CW/2
| Designation | DCONMS | CWN(1) | CWX(2) | CDX | OAL | WF | HF | |||
| HFIR/L 16MC | 16.00 | 3.00 | 6.00 | 5.00 | 150.00 | 11.14 | 7.5 | SR M5X16 DIN912 | HW 4.0 | PL 16 |
| HFIR/L 20MC | 20.00 | 3.00 | 6.00 | 5.00 | 170.00 | 11.14 | 9.0 | SR M5X16 DIN912 | HW 4.0 | PL 20 |
| HFIR/L 25MC | 25.00 | 3.00 | 6.00 | 5.00 | 200.00 | 11.14 | 11.5 | SR M5X16 DIN912 | HW 4.0 | PL 25 |
| HFIR/L 32MC | 32.00 | 3.00 | 6.00 | 5.00 | 250.00 | 14.68 | 14.5 | SR M6X20 DIN912 | HW 5.0 | PL 32 |
| HFIR/L 40MC | 40.00 | 3.00 | 6.00 | 5.00 | 300.00 | 18.70 | 18.0 | SR M6X20 DIN912 | HW 5.0 | PL 40 |
- DGN & GRIP 4.. - 6.. inserts can be used only with right-hand tools, HGPL 4.. - 6.. inserts with left-hand tools
- After initial groove, no limitation to widening groove outward or toward center
- For user guide, see pages 604-613
(1) Minimum cutting width (2) Maximum cutting width
For inserts, see pages: DGN-MF (485) DGN-W (482) DGN/DGNC/DGNM-C (481) DGN/DGNM-J/JS/JT (483) GRIP (269) GRIP (full radius) (270)
- HFPR/L (576)
- HFPR/L (full radius) (576)
- HGPL (578)
For holders, see pages: DT30/2 ##L70WN (758) DT30/2 ADR-##-20-55 (758)
Boring Internal Face Grooving Internal Face Recessing
Boring, Face Grooving & Face Recessing Capacity
| Boring | Face Grooving | Face Recessing | |||
| B Min. =WF(holder)+ | D Min. =2WF (holder)+ | P Min. =2WF (holder)+ | |||
| DCONMS/2+CW/2+2G | DCONMS+CW-B+2G | DCONMS-W-B+2G | |||
| B | D | B | P | B |
5max
HFIR/L- o MC Integral Boring Bars
For shallow, internal face machining to max.
5 mm depth of groove. One boring bar can
be mounted with inserts in 4-6 mm widths.
The initial major diameter groove is limited by
the insert’s geometry of each size.
After the initial groove, face recessing
outward or toward center is not
limited by the insert’s geometry.
Insert Initial
Face Grooving Range
| D | |||
| CW | Min. | Max. | |
| 4 | 23 | 90 | |
| 5 | 21 | 300 | |
| 6 | 20 | ∞ |
G(1) G(1) G(1)
Bmin. D B
(1) The minimum recommended value for clearance (G) is 0.5 mm