Каталог Iscar обработка канавок 2022 - страница 90
Навигация
 Каталог Iscar монолитные концевые фрезы и система multi-master
 Фрезерные инструменты Iscar 2026
 Каталог Iscar сверла ружейные и для глубокого сверления 2022
 Каталог Iscar токарные державки ISO 2022
 Каталог Iscar инструмент для обработки алюминиевых колёс
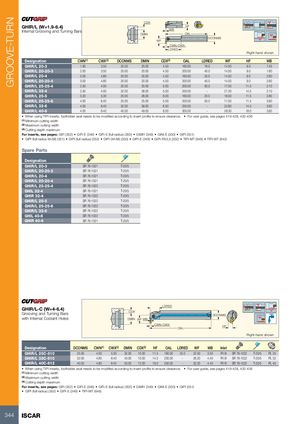
| GHIR/L (W=1.9-6.4) Internal Grooving and Turnin | g Bars | CDX DMIN | WB CWN LDRE WF | OAL HF -CWX D | DCONMS | Righ | t-hand shown | |||
| Designation | CWN(1) | CWX(2) | DCONMS | DMIN | CDX(3) | OAL | LDRED | WF | HF | WB |
| GHIR/L 20-3 | 1.90 | 3.50 | 20.00 | 20.00 | 4.50 | 160.00 | 16.0 | 14.50 | 9.0 | 1.55 |
| GHIR/L 20-20-3 | 2.00 | 3.50 | 20.00 | 20.00 | 4.50 | 200.00 | 40.0 | 14.50 | 9.0 | 1.60 |
| GHIR/L 20-4 | 3.00 | 4.80 | 20.00 | 20.00 | 4.50 | 160.00 | 25.0 | 14.50 | 9.0 | 2.60 |
| GHIR/L 20-20-4 | 3.00 | 4.80 | 20.00 | 20.00 | 4.50 | 200.00 | 40.0 | 14.50 | 9.0 | 2.60 |
| GHIR/L 25-25-4 | 2.50 | 4.00 | 25.00 | 25.00 | 5.00 | 200.00 | 50.0 | 17.50 | 11.5 | 2.10 |
| GHIR/L 32-4 | 2.50 | 4.00 | 32.00 | 38.00 | 5.00 | 250.00 | - | 21.30 | 14.5 | 2.10 |
| GHIR/L 25-5 | 3.20 | 5.30 | 25.00 | 26.00 | 6.00 | 160.00 | 25.0 | 18.50 | 11.5 | 2.80 |
| GHIR/L 25-25-6 | 4.00 | 6.40 | 25.00 | 25.00 | 5.00 | 200.00 | 50.0 | 17.50 | 11.5 | 3.60 |
| GHIR/L 32-6 | 4.00 | 6.40 | 32.00 | 39.00 | 6.50 | 250.00 | - | 22.80 | 14.5 | 3.60 |
| GHIR/L 40-6 | 4.00 | 6.40 | 40.00 | 49.00 | 8.00 | 300.00 | - | 28.30 | 18.0 | 3.60 |
- When using TIPI inserts, toolholder seat needs to be modified according to insert profile to ensure clearance.
- For user guide, see pages 419-428, 432-436
(1) Minimum cutting width (2) Maximum cutting width (3) Cutting depth maximum
For inserts, see pages: GIFI (352) GIFI-E (349) GIFI-E (full radius) (350) GIMIY (349) GINI-E (350) GIPI (351)
- GIPI (full radius W<M) (351)
- GIPI (full radius) (352)
- GIPI (W<M) (350)
- GIPI-E (349)
- GIPI-RX/LX (352)
- TIPI-MT (648)
- TIPI-WT (642)
Spare Parts
| Designation | ||
| GHIR/L 20-3 | SR 76-1021 | T-20/5 |
| GHIR/L 20-20-3 | SR 76-1021 | T-20/5 |
| GHIR/L 20-4 | SR 76-1021 | T-20/5 |
| GHIR/L 20-20-4 | SR 76-1021 | T-20/5 |
| GHIR/L 25-25-4 | SR 76-1022 | T-20/5 |
| GHIL 32-4 | SR 76-1021 | T-20/5 |
| GHIR 32-4 | SR 76-1022 | T-20/5 |
| GHIR/L 25-5 | SR 76-1022 | T-20/5 |
| GHIR/L 25-25-6 | SR 76-1022 | T-20/5 |
| GHIR/L 32-6 | SR 76-1022 | T-20/5 |
| GHIL 40-6 | SR 76-1022 | T-20/5 |
| GHIR 40-6 | SR 76-1021 | T-20/5 |
| GHIR/L-C (W=4-6.4) Grooving and Turning Bars with Internal Coolant Holes | CDX DMIN | WF WB | CWN | -CWX LDRED | OAL | DC | ONMS HF | |||||||
| Rig | ht-hand s | hown | ||||||||||||
| Designation | DCONMS | CWN(1) | CWX(2) | DMIN | CDX(3) | HF | OAL | LDRED | WF | WB | Inlet | |||
| GHIR/L 25C-510 | 25.00 | 4.00 | 5.30 | 32.00 | 10.00 | 11.5 | 160.00 | 25.0 | 22.50 | 3.50 | R1/8 | SR 76-1022 | T-20/5 | PL 25 |
| GHIR/L 32C-610 | 32.00 | 4.80 | 6.40 | 43.00 | 10.00 | 14.5 | 200.00 | - | 26.20 | 4.40 | R1/8 | SR 76-1022 | T-20/5 | PL 32 |
| GHIR/L 40C-612 | 40.00 | 4.80 | 6.40 | 53.00 | 12.00 | 18.0 | 250.00 | - | 32.20 | 4.40 | R1/8 | SR 76-1022 | T-20/5 | PL 40 |
- When using TIPI inserts, toolholder seat needs to be modified according to insert profile to ensure clearance.
- For user guide, see pages 419-428, 432-436
(1) Minimum cutting width (2) Maximum cutting width (3) Cutting depth maximum
For inserts, see pages: GIFI (352) GIFI-E (349) GIFI-E (full radius) (350) GIMIY (349) GINI-E (350) GIPI (351)
- GIPI (full radius) (352)
- GIPI-E (349)
- TIPI-MT (648)