Каталог Iscar обработка канавок 2022 - страница 202
Навигация
 Каталог Iscar монолитные концевые фрезы и система multi-master
 Фрезерные инструменты Iscar 2026
 Каталог Iscar сверла ружейные и для глубокого сверления 2022
 Каталог Iscar токарные державки ISO 2022
 Каталог Iscar инструмент для обработки алюминиевых колёс
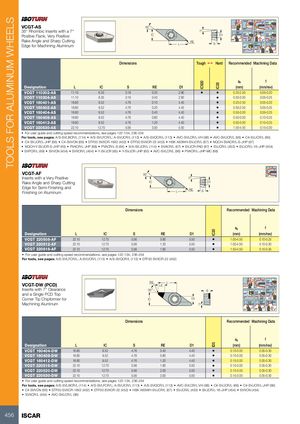
TOOLS FOR ALUMINUM WHEELS
142º
30°
MAX
VCGT-AS 35˚ 117.5° 93º 93 º
35° Rhombic Inserts with a 7° 7° 50° 70°MAX
IC D1 MAX 48° 35°
Positive Flank, Very Positive MAX MAX
93° 72.5 º
Rake Angle and Sharp Cutting RE
95º 107.5º
L S 31° 52°
Edge for Machining Aluminum 95º
MAX MAX
112° 91°
Dimensions Tough 1 Hard Recommended Machining Data
ap f
IC920
IC20
Designation L IC S RE D1 (mm) (mm/rev)
VCGT 110302-AS 11.10 6.35 3.18 0.20 2.90 • • 0.20-2.50 0.05-0.20
VCGT 110304-AS 11.10 6.35 3.18 0.40 2.90 • 0.50-3.00 0.05-0.25
VCGT 160401-AS 16.60 9.52 4.76 0.10 4.40 • 0.20-2.50 0.05-0.20
VCGT 160402-AS 16.60 9.52 4.76 0.20 4.40 • 0.50-2.50 0.05-0.25
VCGT 160404-AS 16.60 9.52 4.76 0.40 4.40 • 0.50-3.00 0.05-0.25
VCGT 160408-AS 16.60 9.52 4.76 0.80 4.40 • 0.50-3.00 0.10-0.25
VCGT 160412-AS 16.60 9.52 4.76 1.20 4.40 • 0.50-3.00 0.10-0.25
VCGT 220530-AS 22.10 12.70 5.56 3.00 5.50 • 1.50-4.50 0.15-0.30
• For user guide and cutting speed recommendations, see pages 122-134, 236-254
For tools, see pages: A/S-SVLBCR/L (114) • A/S-SVLFCR/L; A-SVUCR/L (113) • A/S-SVQCR/L (113) • AVC-SVLCR/L-VH (98) • AVC-SVUCR/L (95) • C#-SVJCR/L (66)
• C#-SVJCR/L-JHP (66) • C#-SVVCN (69) • DTF50 SVXCR-16X2 (452) • DTF50 SVXCR-22 (452) • HSK A63WH-SVJCR/L (67) • NQCH-SVACR/L-S-JHP (67)
• NQCH-Y-SVJCR-S-JHP (65) • PVACR/L-JHP (68) • PVACR/L-S (64) • S/A-SVJCR/L (114) • SVACR/L (67) • SVJCR-PAD (67) • SVJCR/L (453) • SVJCR/L-16-JHP (454)
• SVPCR/L (69) • SVVCN (454) • SVXCR/L (454) • Y-SVJCR (65) • Y-SVJCR-JHP (65) • AVC-SVLCR/L (96) • PVACR/L-JHP-MC (68)
VCGT-AF 35˚
Inserts with a Very Positive 7°
Rake Angle and Sharp Cutting IC D1
Edge for Semi-Finishing and RE
L S
Finishing on Aluminum
Dimensions Recommended Machining Data
ap f
IC20
Designation L IC S RE D1 (mm) (mm/rev)
VCGT 220508-AF 22.10 12.70 5.56 0.80 5.50 • 1.00-4.50 0.10-0.25
VCGT 220512-AF 22.10 12.70 5.56 1.20 5.50 • 1.00-4.50 0.10-0.30
VCGT 220516-AF 22.10 12.70 5.56 1.60 5.50 • 1.50-4.50 0.10-0.35
• For user guide and cutting speed recommendations, see pages 122-134, 236-254
For tools, see pages: A/S-SVLFCR/L; A-SVUCR/L (113) • A/S-SVQCR/L (113) • DTF50 SVXCR-22 (452)
35°
RE L MAX
VCGT-DW (PCD) LE 117.5° 107.5º
Inserts with 7° Clearance 35° S 31°
48° MAX
and a Single PCD Top 95º MAX
Corner Tip Chipformer for IC D1 95º 112°
52° 50° 70°MAX
Machining Aluminum 7° MAX MAX
91° 93° 72.5 º
Dimensions Recommended Machining Data
ap f
ID5
Designation L IC S RE D1 (mm) (mm/rev)
VCGT 160404-DW 16.60 9.52 4.76 0.40 4.40 • 0.10-3.00 0.05-0.30
VCGT 160408-DW 16.60 9.52 4.76 0.80 4.40 • 0.10-3.00 0.05-0.30
VCGT 160412-DW 16.60 9.52 4.76 1.20 4.40 • 0.10-3.00 0.05-0.30
VCGT 220516-DW 22.10 12.70 5.56 1.60 5.50 • 0.10-3.00 0.05-0.30
VCGT 220520-DW 22.10 12.70 5.56 2.00 5.50 • 0.10-3.00 0.05-0.30
VCGT 220530-DW 22.10 12.70 5.56 3.00 5.50 • 0.10-3.00 0.05-0.30
• For user guide and cutting speed recommendations, see pages 122-134, 236-254
For tools, see pages: A/S-SVLBCR/L (114) • A/S-SVLFCR/L; A-SVUCR/L (113) • A/S-SVQCR/L (113) • AVC-SVLCR/L-VH (98) • C#-SVJCR/L (66) • C#-SVJCR/L-JHP (66)
• C#-SVVCN (69) • DTF50 SVXCR-16X2 (452) • DTF50 SVXCR-22 (452) • HSK A63WH-SVJCR/L (67) • SVJCR/L (453) • SVJCR/L-16-JHP (454) • SVVCN (454)
• SVXCR/L (454) • AVC-SVLCR/L (96)
456 ISCAR