Каталог Iscar дисковые фрезы и фрезерные пластины 2022 - страница 222
Навигация
 Каталог Iscar крепление инструмента
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмента для сверления
 Каталог Iscar решения для глубокого сверления
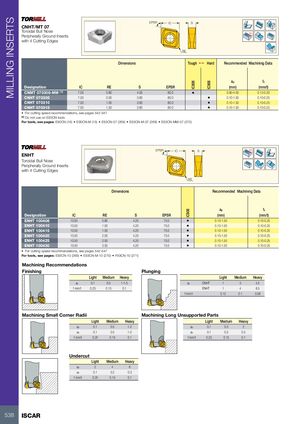
CNHT/MT 07
Toroidal Bull Nose
Peripherally Ground Inserts
with 4 Cutting Edges
EPSR IC S
Rd°
RE
Dimensions Tough 1 Hard Recommended Machining Data
a f
p z
| Designation | IC | RE | S | EPSR | (mm) | (mm/t) | ||
| CNMT 070308-MM (1) | 7.00 | 0.80 | 4.00 | 80.0 | • | 0.80-4.00 | 0.12-0.30 | |
| CNHT 070305 | 7.00 | 0.50 | 3.60 | 80.0 | • | 0.10-1.50 | 0.10-0.25 | |
| CNHT 070310 | 7.00 | 1.00 | 3.60 | 80.0 | • | 0.10-1.50 | 0.10-0.25 | |
| CNHT 070315 | 7.00 | 1.50 | 3.60 | 80.0 | • | 0.10-1.50 | 0.10-0.25 |
- For cutting speed recommendations, see pages 542-547
(1) Do not use on E93CN tools
For tools, see pages: E90CN (16) E90CN-M (15) E93CN-07 (269) E93CN-M-07 (269) E93CN-MM-07 (270)
| NHT oroidal Bull Nose eripherally Ground Inse ith 4 Cutting Edges | rts | IC EPSR RE S | Rd° | |||
| Dimen | sions | Recommended | Machining Data | |||
| Designation | IC | RE | S | EPSR IC908 | ap (mm) | fz (mm/t) |
| ENHT 100408 | 10.50 | 0.80 | 4.20 | 75.0 • | 0.10-1.50 | 0.10-0.25 |
| ENHT 100410 | 10.50 | 1.00 | 4.20 | 75.0 • | 0.10-1.50 | 0.10-0.25 |
| ENHT 100415 | 10.50 | 1.50 | 4.20 | 75.0 • | 0.10-1.50 | 0.10-0.25 |
| ENHT 100420 | 10.50 | 2.00 | 4.20 | 75.0 • | 0.10-1.50 | 0.10-0.25 |
| ENHT 100425 | 10.50 | 2.50 | 4.20 | 75.0 • | 0.10-1.50 | 0.10-0.25 |
| ENHT 100430 | 10.50 | 3.00 | 4.20 | 75.0 • | 0.10-1.50 | 0.10-0.25 |
- For cutting speed recommendations, see pages 542-547
For tools, see pages: E93CN-10 (269) E93CN-M-10 (270) F93CN-10 (271)
Machining Recommendations
Finishing Plunging
| Light | Medium | Heavy | Light | Medium | Heavy | ||||
| ap | 0.1 | 0.5 | 1-1.5 | ae | CNHT | 1 | 3 | 4.5 | |
| f mm/t | 0.25 | 0.15 | 0.1 | ENHT | 1 | 4 | 8.5 | ||
| f mm/t | 0.12 | 0.1 | 0.08 |
Machining Small Corner Radii Machining Long Unsupported Parts
| Light | Medium | Heavy | Light | Medium | Heavy | ||
| ap | 0.1 | 0.5 | 1-2 | ap | 0.1 | 0.5 | 2 |
| ae | 0.1 | 0.5 | 1-2 | ae | 0.1 | 0.5 | 0.5 |
| f mm/t | 0.25 | 0.15 | 0.1 | f mm/t | 0.25 | 0.15 | 0.1 |
Undercut
| Light | Medium | Heavy | ||
| ap | 2 | 4 | 6 | |
| ae | 0.1 | 0.2 | 0.3 | |
| f mm/t | 0.25 | 0.15 | 0.1 |