Каталог Iscar дисковые фрезы и фрезерные пластины 2022 - страница 198
Навигация
 Каталог Iscar крепление инструмента
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмента для сверления
 Каталог Iscar решения для глубокого сверления
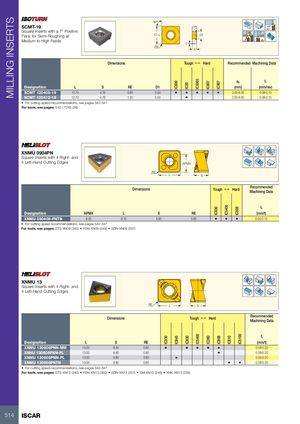
MILLING INSERTS
90°
SCMT-19 75 º
Square Inserts with a 7° Positive 45 º
IC=L D1
Flank for Semi-Roughing at 45 º 45°
Medium to High Feeds
7°
RE
S
Dimensions Tough 1 Hard Recommended Machining Data
ap fz
IC5005
IC830
IC807
IC907
IC20
Designation L S RE D1 (mm) (mm/rev)
SCMT 120408-19 12.70 4.76 0.80 5.50 • • • • • 3.00-8.00 0.08-0.15
SCMT 120412-19 12.70 4.76 1.20 5.50 • 3.00-8.00 0.08-0.15
• For cutting speed recommendations, see pages 542-547
For tools, see pages: E45 / T245 (38)
XNMU 0904PN
Square Inserts with 4 Right- and
4 Left-Hand Cutting Edges APMX
RE
L S
Recommended
Dimensions Tough 1 Hard
Machining Data
fz
IC5400
IC830
IC808
Designation APMX L S RE (mm/t)
XNMU 090408-PNTN 8.20 9.10 5.95 0.80 • • • 0.05-0.15
• For cutting speed recommendations, see pages 542-547
For tools, see pages: ETS-XN09 (340) • FDN-XN09 (349) • SDN-XN09 (357)
XNMU 13
Square Inserts with 4 Right- and
4 Left-Hand Cutting Edges
RE L S
Recommended
Dimensions Tough 1 Hard
Machining Data
fz
IC5400
IC5100
IC330
IC845
IC830
IC380
IC808
IC810
Designation L S RE (mm/t)
XNMU 130608PNN-MM 13.00 8.50 0.80 • • • • • 0.08-0.20
XNHU 130608PNN-PL 13.00 8.80 0.80 • 0.08-0.20
XNMU 130608PNN-PL 13.00 8.80 0.80 • 0.08-0.20
XNMU 130608PNTN 13.00 8.80 0.80 • • 0.08-0.20
• For cutting speed recommendations, see pages 542-547
For tools, see pages: ETS-XN13 (340) • FDN-XN13 (350) • SDN-XN13 (357) • SM-XN13 (246) • XNK-XN13 (239)
514 ISCAR