Каталог Iscar дисковые фрезы и фрезерные пластины 2022 - страница 171
Навигация
 Каталог Iscar крепление инструмента
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмента для сверления
 Каталог Iscar решения для глубокого сверления
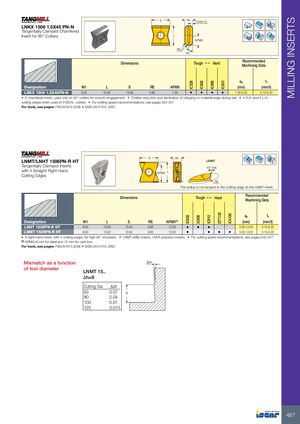
LNKX 1506 1.5X45 PN-N Tangentially Clamped Chamfered Insert for 90° Cutters
L
RE
Dimensions
CHW1.5
APMX
45° Recommended
Tough 1 Hard Machining Data
a f p z
| Designation | W1 | L | S | RE | APMX | (mm) | (mm/t) | ||||
| LNKX 1506 1.5X45PN-N | 6.00 | 15.00 | 13.88 | 0.80 | 7.00 | • | • | • | • | 1.50-5.00 | 0.15-0.20 |
- A chamfered insert, used only on 90° cutters for smooth engagement
- Chatter reduction and elimination of chipping on material edge during exit
- 4 R.H. and 4 L.H.
cutting edges when used on F90LN.. cutters For cutting speed recommendations, see pages 542-547
For tools, see pages: F90LN-N15 (208) SSB-LN15-R/L (362)
S W 1 LNMT/LNHT 1506PN-R HT LNMT Tangentially Clamped Inserts 10° Ref. with 4 Straight Right-Hand Cutting Edges APMX L RE The radius is not tangent to the cutting edge on the LNMT insert.
Dimensions Tough Hard Recommended
1 Machining Data
a f p z
| Designation | W1 | L | S | RE | APMX(1) | (mm) | (mm/t) | |||||
| LNHT 1506PN-R HT | 6.00 | 15.00 | 13.94 | 0.80 | 12.00 | • | • | • | 3.00-12.00 | 0.15-0.25 | ||
| LNMT 1506PN-R HT | 6.00 | 15.00 | 13.93 | 0.80 | 12.00 | • | • | • | • | 3.00-12.00 | 0.15-0.20 |
- A right-hand insert, with 4 cutting edges, for high 90° shoulders
- LNMT-utility inserts, LNHT-precision inserts
- For cutting speed recommendations, see pages 542-547
(1) APMX=9 mm for steel and 12 mm for cast iron
For tools, see pages: F90LN-N15 (208) SSB-LN15-R/L (362)
Mismatch as a function ∆W
of tool diameter
LNMT 15..
Δh=8
| Cutting Dia. | ∆W |
| 63 | 0.07 |
| 8 | |
| 80 | 0.04 |
| 100 | 0.01 |
| 125 | 0.015 |