Каталог Iscar дисковые фрезы и фрезерные пластины 2022 - страница 158
Навигация
 Каталог Iscar крепление инструмента
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмента для сверления
 Каталог Iscar решения для глубокого сверления
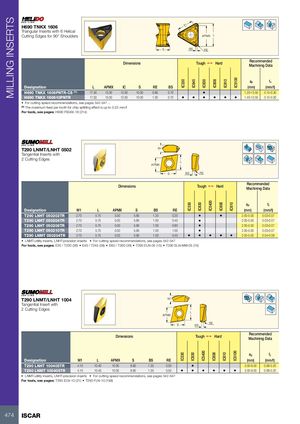
MILLING INSERTS
IC
H690 TNKX 1606 2
Triangular Inserts with 6 Helical
APMX L
1
Cutting Edges for 90° Shoulders
3
S BS RE
Recommended
Dimensions Tough 1 Hard
Machining Data
IC5100
ap fz
IC330
IC845
IC830
IC808
IC810
Designation L APMX IC S RE BS (mm) (mm/t)
H690 TNKX 1606PNTR-CS (1) 17.50 13.50 12.00 10.00 0.80 0.70 • 1.20-13.50 0.15-0.30
H690 TNKX 160610PNTR 17.50 13.50 12.00 10.00 1.00 0.70 • • • • • • 1.40-13.50 0.15-0.30
• For cutting speed recommendations, see pages 542-547 ..
(1) The maximum feed per tooth for chip splitting effect is up to 0.22 mm/t
For tools, see pages: H690 F90AX-16 (214)
W1
T290 LNMT/LNHT 0502
Tangential Inserts with
2 Cutting Edges
L
APMX
S BS RE
Recommended
Dimensions Tough 1 Hard
Machining Data
IC5400
ap fz
IC330
IC830
IC808
IC810
Designation W1 L APMX S BS RE (mm) (mm/t)
T290 LNHT 050202TR 2.70 5.75 5.00 5.85 1.20 0.20 • • 2.00-5.00 0.03-0.07
T290 LNHT 050204TR 2.70 5.75 5.00 5.85 1.00 0.40 • 2.00-5.00 0.03-0.07
T290 LNHT 050208TR 2.70 5.75 5.00 5.85 1.00 0.80 • 2.00-5.00 0.03-0.07
T290 LNHT 050210TR 2.70 5.75 5.00 5.85 1.00 1.00 • 2.00-5.00 0.03-0.07
T290 LNMT 050204TR 2.70 5.75 5.00 5.85 1.00 0.40 • • • • • 2.00-5.00 0.04-0.08
• LNMT-utility inserts. LNHT-precision inserts • For cutting speed recommendations, see pages 542-547
For tools, see pages: E30 / T230 (36) • E45 / T245 (38) • E60 / T260 (39) • T290 ELN-05 (15) • T290 ELN-MM-05 (15)
W1
T290 LNMT/LNHT 1004
Tangential Insert with
2 Cutting Edges
L
APMX
RE
S BS
Recommended
Dimensions Tough 1 Hard
Machining Data
IC5400
IC5100
ap fz
IC330
IC830
IC808
IC810
Designation W1 L APMX S BS RE (mm) (mm/t)
T290 LNHT 100405TR 4.10 10.40 10.00 8.90 1.30 0.50 • 3.00-9.00 0.08-0.20
T290 LNMT 100405TR 4.10 10.40 10.00 8.90 1.30 0.50 • • • • • • 3.00-9.00 0.08-0.20
• LNMT-utility inserts, LNHT-precision inserts • For cutting speed recommendations, see pages 542-547
For tools, see pages: T290 ELN-10 (21) • T290 FLN-10 (198)
474 ISCAR