Каталог Iscar дисковые фрезы и фрезерные пластины 2022 - страница 155
Навигация
 Каталог Iscar крепление инструмента
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмента для сверления
 Каталог Iscar решения для глубокого сверления
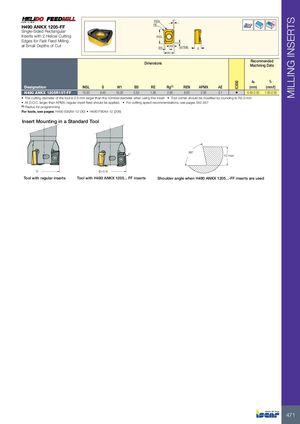
REN 4° H490 ANKX 1205-FF RE
Single-Sided Rectangular
Inserts with 2 Helical Cutting lNSL
Edges for Fast Feed Milling
at Small Depths of Cut AE
BS APMX S
W1 Recommended Dimensions Machining Data
a f
p z
| Designation | INSL | S | W1 | BS | RE | Rg(1) | REN | APMX | AE | (mm) | (mm/t) | |
| H490 ANKX 1205R15T-FF | 13.50 | 6.40 | 10.20 | 3.50 | 1.50 | 2.50 | 6.00 | 2.00 | 5.1 | • | 0.50-2.00 | 1.00-2.00 |
- The cutting diameter of the tool is 0.5 mm larger than the nominal diameter when using this insert
- Tool corner should be modified by rounding to R2.0 mm
- At D.O.C. larger than APMX, regular insert feed should be applied.
- For cutting speed recommendations, see pages 542-547
(1) Radius for programming
For tools, see pages: H490 E90AX-12 (30) H490 F90AX-12 (206)
Insert Mounting in a Standard Tool
86°
4° 4° 12 max
D D (D+0.5) (D+0.5)
Tool with regular inserts Tool with H490 ANKX 1205... FF inserts Shoulder angle when H490 ANKX 1205...-FF inserts are used