Каталог Iscar дисковые фрезы и фрезерные пластины 2022 - страница 137
Навигация
 Каталог Iscar крепление инструмента
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмента для сверления
 Каталог Iscar решения для глубокого сверления
RE W1
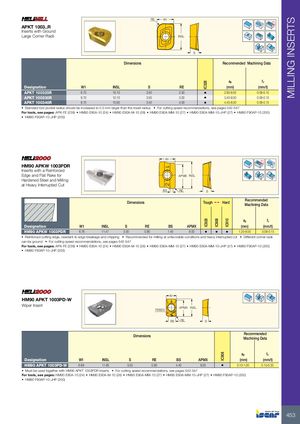
APKT 1003..R
Inserts with Ground
Large Corner Radii INSL
S
Dimensions Recommended Machining Data
a f
p z
| Designation | W1 | INSL | S | RE | (mm) | (mm/t) | |
| APKT 100325R | 6.70 | 10.10 | 3.50 | 2.50 | • | 2.90-8.00 | 0.08-0.15 |
| APKT 100330R | 6.70 | 10.10 | 3.50 | 3.00 | • | 3.40-8.00 | 0.08-0.15 |
| APKT 100340R | 6.75 | 10.65 | 3.40 | 4.00 | • | 4.40-8.00 | 0.08-0.15 |
- Standard tool pocket radius should be increased to 0.5 mm larger than the insert radius
- For cutting speed recommendations, see pages 542-547
For tools, see pages: APK-FE (239) HM90 E90A-10 (24) HM90 E90A-M-10 (28) HM90 E90A-MM-10 (27) HM90 E90A-MM-10-JHP (27) HM90 F90AP-10 (200)
- HM90 F90AP-10-JHP (200)
W 1 Rd°
HM90 APKW 1003PDR
Inserts with a Reinforced
Edge and Flat Rake for APMX lNSL
Hardened Steel and Milling
at Heavy Interrupted Cut
| BS | RE | S | |
| Recommended |
Dimensions Tough 1 Hard
Machining Data
a f
p z
| Designation | W1 | INSL | S | RE | BS | APMX | (mm) | (mm/t) | |||
| HM90 APKW 1003PDR | 6.76 | 11.47 | 3.50 | 0.80 | 1.40 | 8.00 | • | • | • | 1.20-8.00 | 0.08-0.15 |
- Reinforced cutting edge, resistant to edge breakage and chipping
- Recommended for milling at unfavorable conditions and heavy interrupted cut
- Different corner radii
can be ground For cutting speed recommendations, see pages 542-547
For tools, see pages: APK-FE (239) HM90 E90A-10 (24) HM90 E90A-M-10 (28) HM90 E90A-MM-10 (27) HM90 E90A-MM-10-JHP (27) HM90 F90AP-10 (200)
- HM90 F90AP-10-JHP (200)
W1
HM90 APKT 1003PD-W
W
Wiper Insert
APMX INSL RE820 M9 0 W
BS RE S
Recommended
Dimensions
Machining Data
ap fz
| Designation | W1 | INSL | S | RE | BS | APMX | (mm) | (mm/t) | |
| HM90 APKT 1003PD-W | 6.69 | 11.65 | 3.55 | 0.80 | 4.40 | 8.00 | • | 0.10-1.00 | 0.15-0.30 |
- Must be used together with HM90 APKT 1003PDR inserts
- For cutting speed recommendations, see pages 542-547
For tools, see pages: HM90 E90A-10 (24) HM90 E90A-M-10 (28) HM90 E90A-MM-10 (27) HM90 E90A-MM-10-JHP (27) HM90 F90AP-10 (200)
- HM90 F90AP-10-JHP (200)