Каталог Iscar дисковые фрезы и фрезерные пластины 2022 - страница 133
Навигация
 Каталог Iscar крепление инструмента
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмента для сверления
 Каталог Iscar решения для глубокого сверления
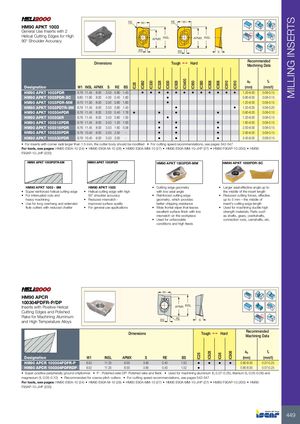
HM90 APKT 1003
General Use Inserts with 2
Helical Cutting Edges for High
90° Shoulder Accuracy
Dimensions
| RE | W | RE | W1 | |
| Rd° |
APMX INSL APMX INSL
BS BS S
Recommended
Tough 1 Hard Machining Data
a f
p z
| Designation | W1 INSL APMX S | RE BS | (mm) | (mm/t) | ||||
| HM90 APKT 1003PDR | 6.76 11.45 8.00 | 3.53 0.80 1.40 | • • • • • • • • • • • • | 1.20-8.00 | 0.08-0.15 | |||
| HM90 APKT 1003PDR-SC | 6.80 11.60 8.00 | 4.00 0.40 1.80 | • | 0.80-8.00 | 0.08-0.15 | |||
| HM90 APKT 1003PDR-MM | 6.70 11.50 8.00 | 3.50 0.80 1.60 | • | 1.20-8.00 | 0.08-0.15 | |||
| HM90 APKT 1003PDTR-8M | 6.76 11.45 8.00 | 3.53 0.80 1.40 | • | • 1.20-8.00 | 0.08-0.20 | |||
| HM90 APKT 100304PDR | 6.76 11.45 8.00 | 3.53 0.40 1.78 | • • | • | • | 0.80-8.00 | 0.08-0.15 | |
| HM90 APKT 100308R | 6.76 11.45 8.00 | 3.53 0.80 1.00 | • | 1.20-8.00 | 0.08-0.15 | |||
| HM90 APKT 100312PDR | 6.76 11.45 8.00 | 3.53 1.20 1.00 | • | • | • | 1.60-8.00 | 0.08-0.15 | |
| HM90 APKT 100316PDR | 6.76 11.45 8.00 | 3.53 1.60 0.58 | • | • | • | 2.00-8.00 | 0.08-0.15 | |
| HM90 APKT 100325PDR | 6.76 10.40 8.00 | 3.53 2.50 | - • | • | • | 2.90-8.00 | 0.08-0.15 | |
| HM90 APKT 100330PDR | 6.76 10.40 8.00 | 3.53 3.00 | - • | • | • | 3.40-8.00 | 0.08-0.15 |
- For inserts with corner radii larger than 1.5 mm, the cutter body should be modified
- For cutting speed recommendations, see pages 542-547
For tools, see pages: HM90 E90A-10 (24) HM90 E90A-M-10 (28) HM90 E90A-MM-10 (27) HM90 E90A-MM-10-JHP (27) HM90 F90AP-10 (200) HM90 F90AP-10-JHP (200)
HM90 APKT 1003PDTR-8M HM90 APKT 1003PDR HM90 APKT 1003PDR-MM HM90 APKT 1003PDR-SC
HM90 APKT 1003 - 8M HM90 APKT 1003 Cutting edge geometry Larger axial effective angle up to
- Super reinforced helical cutting edge
- Helical cutting edge with high with low axial angle the middle of the insert length
- For interrupted cuts and 90˚ shoulder accuracy
- Reinforced cutting edge
- Reduced cutting forces, effective
| heavy machining | • Reduced mismatch - | geometry, which provides | up to 5 mm – the middle of | ||||
| • Use for long overhang and extended | improved surface quality | better chipping resistance | insert’s cutting edge length | ||||
| flute cutters with reduced chatter | • For general use applications | • Wide frontal wiper that leaves | • Used for machining ductile high |
excellent surface finish with low strength materials. Parts such mismatch on the workpiece as shafts, gears, crankshafts,
- Used for unfavorable connection rods, camshafts, etc. conditions and high feeds
W1
HM90 APCR
100304PDFR-P/DP
Inserts with Positive Helical APMX lNSL
Cutting Edges and Polished
Rake for Machining Aluminum Rd°
| BS | RE | S | ||
| and High Temperature Alloys | ||||
| Recommended |
Dimensions Tough 1 Hard
Machining Data
ap fz
| Designation | W1 | INSL | APMX | S | RE | BS | (mm) | (mm/t) | ||||
| HM90 APCR 100304PDFR-P | 6.52 | 11.25 | 8.00 | 3.85 | 0.40 | 1.52 | • | • | • | • | 0.80-8.00 | 0.07-0.25 |
| HM90 APCR 100304PDFRDP | 6.52 | 11.25 | 8.00 | 3.85 | 0.40 | 1.52 | • | 0.80-8.00 | 0.07-0.25 |
- Super positive peripherally ground chipformer
- P - Polished rake DP- Polished rake and flank
- Used for machining aluminum (f 0.07-0.25), titanium (f 0.05-0.08) and
z z magnesium (f 0.05-0.10) Recommended for coarse pitch cutters For cutting speed recommendations, see pages 542-547 z
For tools, see pages: HM90 E90A-10 (24) HM90 E90A-M-10 (28) HM90 E90A-MM-10 (27) HM90 E90A-MM-10-JHP (27) HM90 F90AP-10 (200) HM90 F90AP-10-JHP (200)