Каталог Iscar инструмент для внутренней обработки - страница 70
Навигация
 Каталог Iscar инструментальные блоки
 Фрезерные инструменты Iscar 2026
 Каталог Iscar обработка канавок 2022
 Каталог Iscar инструмент для нарезания резьбы
 Токарные инструменты Iscar (часть 2) 2026
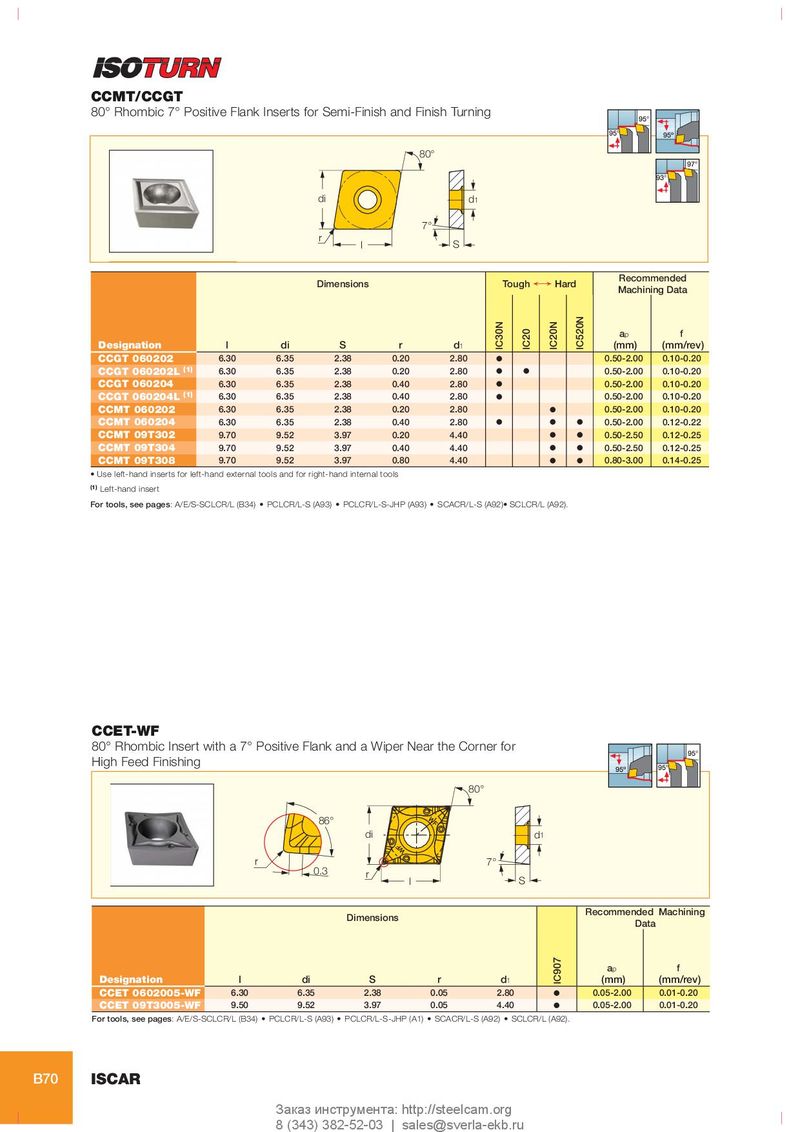
CCMT/CCGT
80° Rhombic 7° Positive Flank Inserts for Semi-Finish and Finish Turning 95°
95° 95º
80°
97°
93°
di d1
7°
r
l S
Recommended
Dimensions Tough ¥ Hard
Machining Data
IC520N
IC30N
IC20N
IC20
ap f
Designation l di S r d1 (mm) (mm/rev)
CCGT 060202 6.30 6.35 2.38 0.20 2.80 O 0.50-2.00 0.10-0.20
CCGT 060202L (1) 6.30 6.35 2.38 0.20 2.80 O O 0.50-2.00 0.10-0.20
CCGT 060204 6.30 6.35 2.38 0.40 2.80 O 0.50-2.00 0.10-0.20
CCGT 060204L (1) 6.30 6.35 2.38 0.40 2.80 O 0.50-2.00 0.10-0.20
CCMT 060202 6.30 6.35 2.38 0.20 2.80 O 0.50-2.00 0.10-0.20
CCMT 060204 6.30 6.35 2.38 0.40 2.80 O O O 0.50-2.00 0.12-0.22
CCMT 09T302 9.70 9.52 3.97 0.20 4.40 O O 0.50-2.50 0.12-0.25
CCMT 09T304 9.70 9.52 3.97 0.40 4.40 O O 0.50-2.50 0.12-0.25
CCMT 09T308 9.70 9.52 3.97 0.80 4.40 O O 0.80-3.00 0.14-0.25
• Use left-hand inserts for left-hand external tools and for right-hand internal tools
(1) Left-hand insert
For tools, see pages: A/E/S-SCLCR/L (B34) • PCLCR/L-S (A93) • PCLCR/L-S-JHP (A93) • SCACR/L-S (A92)• SCLCR/L (A92).
CCET-WF
80° Rhombic Insert with a 7° Positive Flank and a Wiper Near the Corner for 95°
High Feed Finishing 95º 95°
80°
86°
di d1
r 7°
0.3 r
l S
Recommended Machining
Dimensions
Data
IC907
ap f
Designation l di S r d1 (mm) (mm/rev)
CCET 0602005-WF 6.30 6.35 2.38 0.05 2.80 O 0.05-2.00 0.01-0.20
CCET 09T3005-WF 9.50 9.52 3.97 0.05 4.40 O 0.05-2.00 0.01-0.20
For tools, see pages: A/E/S-SCLCR/L (B34) • PCLCR/L-S (A93) • PCLCR/L-S-JHP (A1) • SCACR/L-S (A92) • SCLCR/L (A92).
B70 ISCAR
Заказ инструмента: http://steelcam.org
8 (343) 382-52-03 | sales@sverla-ekb.ru
80° Rhombic 7° Positive Flank Inserts for Semi-Finish and Finish Turning 95°
95° 95º
80°
97°
93°
di d1
7°
r
l S
Recommended
Dimensions Tough ¥ Hard
Machining Data
IC520N
IC30N
IC20N
IC20
ap f
Designation l di S r d1 (mm) (mm/rev)
CCGT 060202 6.30 6.35 2.38 0.20 2.80 O 0.50-2.00 0.10-0.20
CCGT 060202L (1) 6.30 6.35 2.38 0.20 2.80 O O 0.50-2.00 0.10-0.20
CCGT 060204 6.30 6.35 2.38 0.40 2.80 O 0.50-2.00 0.10-0.20
CCGT 060204L (1) 6.30 6.35 2.38 0.40 2.80 O 0.50-2.00 0.10-0.20
CCMT 060202 6.30 6.35 2.38 0.20 2.80 O 0.50-2.00 0.10-0.20
CCMT 060204 6.30 6.35 2.38 0.40 2.80 O O O 0.50-2.00 0.12-0.22
CCMT 09T302 9.70 9.52 3.97 0.20 4.40 O O 0.50-2.50 0.12-0.25
CCMT 09T304 9.70 9.52 3.97 0.40 4.40 O O 0.50-2.50 0.12-0.25
CCMT 09T308 9.70 9.52 3.97 0.80 4.40 O O 0.80-3.00 0.14-0.25
• Use left-hand inserts for left-hand external tools and for right-hand internal tools
(1) Left-hand insert
For tools, see pages: A/E/S-SCLCR/L (B34) • PCLCR/L-S (A93) • PCLCR/L-S-JHP (A93) • SCACR/L-S (A92)• SCLCR/L (A92).
CCET-WF
80° Rhombic Insert with a 7° Positive Flank and a Wiper Near the Corner for 95°
High Feed Finishing 95º 95°
80°
86°
di d1
r 7°
0.3 r
l S
Recommended Machining
Dimensions
Data
IC907
ap f
Designation l di S r d1 (mm) (mm/rev)
CCET 0602005-WF 6.30 6.35 2.38 0.05 2.80 O 0.05-2.00 0.01-0.20
CCET 09T3005-WF 9.50 9.52 3.97 0.05 4.40 O 0.05-2.00 0.01-0.20
For tools, see pages: A/E/S-SCLCR/L (B34) • PCLCR/L-S (A93) • PCLCR/L-S-JHP (A1) • SCACR/L-S (A92) • SCLCR/L (A92).
B70 ISCAR
Заказ инструмента: http://steelcam.org
8 (343) 382-52-03 | sales@sverla-ekb.ru