Инструменты для обработки отверстий Iscar 2026 - страница 225
Навигация
 Каталог Iscar отрезка 2022
 Каталог Iscar крепление инструмента
 Токарные инструменты Iscar (часть 2) 2026
 Каталог Iscar токарные державки ISO 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
РУКОВОДСТВО ПОЛЬЗОВАТЕЛЯ
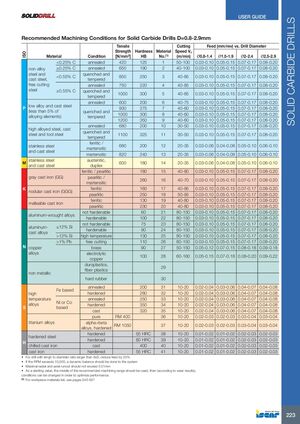
Рекомендуемые условия обработки для твёрдосплавных спиралей D=0,8-2,9 мм
| Материал | Состояние | Предел прочности [Н/мм²] | Твёрдость HB | № материала(1) | ISO | Скорость резания Vc (м/мин) | Ø0,8-1,4 | Ø1,5-1,9 | Ø2-2,4 | Ø2,5-2,9 |
|---|---|---|---|---|---|---|---|---|---|---|
| Нелегированная сталь и чугун, сталь с улучшенной обрабатываемостью | <0,25% C, отожжённый | 420 | 125 | 1 | P | 50-100 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 |
| ≥0,25% C, отожжённый | 650 | 190 | 2 | P | 40-100 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | |
| Нелегированная сталь и чугун, сталь с улучшенной обрабатываемостью | <0,55% C, закалённый и отпущенный | 850 | 250 | 3 | P | 40-85 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 |
| ≥0,55% C, отожжённый | 750 | 220 | 4 | P | 40-85 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | |
| Нелегированная сталь и чугун, сталь с улучшенной обрабатываемостью | ≥0,55% C, закалённый и отпущенный | 1000 | 300 | 5 | P | 40-85 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 |
| Низколегированная сталь и чугун (менее 5% легирующих элементов) | Отожжённый | 600 | 200 | 6 | P | 40-75 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 |
| Закалённый и отпущенный | 930 | 275 | 7 | P | 40-60 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | |
| Низколегированная сталь и чугун (менее 5% легирующих элементов) | Закалённый | 1000 | 300 | 8 | P | 40-60 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 |
| Низколегированная сталь и чугун (менее 5% легирующих элементов) | Закалённый | 1200 | 350 | 9 | P | 40-60 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 |
| Высоколегированная сталь, чугун и инструментальная сталь | Отожжённый | 680 | 200 | 10 | P | 30-50 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 |
| Закалённый и отпущенный | 1100 | 325 | 11 | P | 30-50 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | |
| Нержавеющая сталь и чугун | Ферритный / мартенситный | 680 | 200 | 12 | M | 20-35 | 0,03-0,06 | 0,04-0,08 | 0,05-0,10 | 0,06-0,10 |
| Мартенситный | 820 | 240 | 13 | M | 20-35 | 0,03-0,06 | 0,04-0,08 | 0,05-0,10 | 0,06-0,10 | |
| Нержавеющая сталь и чугун | Аустенитный, дуплексный | 600 | 180 | 14 | M | 20-35 | 0,03-0,06 | 0,04-0,08 | 0,05-0,10 | 0,06-0,10 |
| Серый чугун (GG) | Ферритный / перлитный | 180 | 15 | K | 40-80 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | |
| Перлитный / мартенситный | 260 | 16 | K | 40-70 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | ||
| Ковкий чугун (GGG) | Ферритный | 160 | 17 | K | 40-95 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | |
| Перлитный | 250 | 18 | K | 50-95 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | ||
| Ковкий чугун | Ферритный | 130 | 19 | K | 40-80 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | |
| Перлитный | 230 | 20 | K | 40-80 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | ||
| Деформируемые алюминиевые сплавы | Нетвёрдеющий | 60 | 21 | N | 80-150 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | |
| Твёрдеющий | 100 | 22 | N | 80-150 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | ||
| Литейные алюминиевые сплавы | Нетвёрдеющий | 75 | 23 | N | 80-150 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | |
| ≤12% Si, твёрдеющий | 90 | 24 | N | 80-150 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | ||
| Литейные алюминиевые сплавы | >12% Si, высокотемпературный | 130 | 25 | N | 80-150 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | |
| Медные сплавы | >1% Pb, с улучшенной обрабатываемостью | 110 | 26 | N | 80-150 | 0,03-0,10 | 0,05-0,15 | 0,07-0,17 | 0,08-0,20 | |
| Латунь | 90 | 27 | N | 50-150 | 0,05-0,12 | 0,07-0,15 | 0,08-0,18 | 0,09-0,18 | ||
| Медные сплавы | Электролитическая медь | 100 | 28 | N | 60-160 | 0,05-0,15 | 0,07-0,18 | 0,08-0,20 | 0,09-0,22 | |
| Неметаллические | Дюропласты, стеклопластики | 29 | N | |||||||
| Твёрдый каучук | 30 | N | ||||||||
| Жаропрочные сплавы на основе Fe | Отожжённый | 200 | 31 | S | 10-20 | 0,02-0,04 | 0,03-0,06 | 0,04-0,07 | 0,04-0,08 | |
| Закалённый | 280 | 32 | S | 10-20 | 0,02-0,04 | 0,03-0,06 | 0,04-0,07 | 0,04-0,08 | ||
| Жаропрочные сплавы на основе Ni | Отожжённый | 250 | 33 | S | 10-20 | 0,02-0,04 | 0,03-0,06 | 0,04-0,07 | 0,04-0,08 | |
| Закалённый | 350 | 34 | S | 10-20 | 0,02-0,04 | 0,03-0,06 | 0,04-0,07 | 0,04-0,08 | ||
| Жаропрочные сплавы на основе Co | Литой | 320 | 35 | S | 10-20 | 0,02-0,04 | 0,03-0,06 | 0,04-0,07 | 0,04-0,08 | |
| Титановые сплавы | Чистый RM 400 | 36 | S | 10-20 | 0,02-0,03 | 0,02-0,03 | 0,03-0,04 | 0,03-0,04 | ||
| Сплавы альфа+бета RM 1050, закалённые | 37 | S | 10-20 | 0,02-0,03 | 0,02-0,03 | 0,03-0,04 | 0,03-0,04 | |||
| Закалённая сталь | Закалённая 55 HRC | 38 | H | 10-20 | 0,01-0,02 | 0,01-0,02 | 0,02-0,03 | 0,02-0,03 | ||
| Закалённая 60 HRC | 39 | H | 10-20 | 0,01-0,02 | 0,01-0,02 | 0,02-0,03 | 0,02-0,03 | |||
| Отбелённый чугун | Литой | 400 | 40 | H | 10-20 | 0,01-0,02 | 0,01-0,02 | 0,02-0,03 | 0,02-0,03 | |
| Закалённый 55 HRC | 41 | H | 10-20 | 0,01-0,02 | 0,01-0,02 | 0,02-0,03 | 0,02-0,03 |
• Для спиралей с отношением длины к диаметру больше чем 6xD снизьте подачу на 20%
• Если количество оборотов превышает 10 000, система должна быть динамически отбалансирована
• Максимальное радиальное и осевое биение не должны превышать 0,01 мм
• В качестве начального значения следует использовать середину рекомендуемого диапазона обработки, затем в зависимости от результатов износа условия можно изменить для оптимизации производительности.
(1) Список материалов заготовок см. на стр. 542-637