Инструменты для обработки отверстий Iscar 2026 - страница 226
Навигация
 Каталог Iscar отрезка 2022
 Каталог Iscar крепление инструмента
 Токарные инструменты Iscar (часть 2) 2026
 Каталог Iscar токарные державки ISO 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
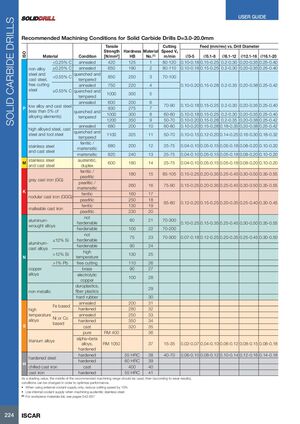
Рекомендуемые условия обработки твердосплавными сверлами диаметром 3,0-20,0 мм
| Материал | Состояние | Предел прочности [N/mm²] | Твердость HB | ISO No. | Скорость резания Vc м/мин | Подача (мм/об) в зависимости от диаметра сверла | ||||
|---|---|---|---|---|---|---|---|---|---|---|
| Ø3-5 | Ø5.1-8 | Ø8.1-12 | Ø12.1-16 | Ø16.1-20 | ||||||
| Углеродистая и литая сталь, автоматная сталь | <0,25% C отожженная | 420 | 125 | 1 | 80-120 | 0.10-0.18 | 0.15-0.25 | 0.2-0.30 | 0.20-0.35 | 0.25-0.40 |
| ≥0,25% C отожженная | 650 | 190 | 2 | 80-110 | 0.10-0.18 | 0.15-0.25 | 0.2-0.30 | 0.20-0.35 | 0.25-0.40 | |
| <0,55% C закаленная и отпущенная | 850 | 250 | 3 | 70-100 | ||||||
| Отожженная | 750 | 220 | 4 | 0.10-0.20 | 0.15-0.28 | 0.2-0.35 | 0.20-0.38 | 0.25-0.42 | ||
| ≥0,55% C закаленная и отпущенная | 1000 | 300 | 5 | |||||||
| Низколегированная и литая сталь (менее 5% легирующих элементов) | Отожженная | 600 | 200 | 6 | 70-90 | 0.10-0.18 | 0.15-0.25 | 0.2-0.30 | 0.20-0.35 | 0.25-0.40 |
| Литая сталь | 930 | 275 | 7 | |||||||
| Закаленная и отпущенная | 1000 | 300 | 8 | 60-80 | 0.10-0.18 | 0.15-0.25 | 0.2-0.30 | 0.20-0.35 | 0.25-0.40 | |
| 1200 | 350 | 9 | 50-70 | 0.10-0.20 | 0.15-0.28 | 0.2-0.35 | 0.20-0.38 | 0.25-0.42 | ||
| Высоколегированная сталь, литая и инструментальная сталь | Отожженная | 680 | 200 | 10 | 60-80 | 0.10-0.20 | 0.15-0.28 | 0.18-0.35 | 0.20-0.38 | 0.25-0.42 |
| Закаленная и отпущенная | 1100 | 325 | 11 | 50-70 | 0.10-0.15 | 0.12-0.20 | 0.14-0.25 | 0.16-0.30 | 0.18-0.32 | |
| Нержавеющая сталь и литая сталь | Ферритная/мартенситная | 680 | 200 | 12 | 25-75 | 0.04-0.10 | 0.05-0.15 | 0.05-0.18 | 0.08-0.20 | 0.10-0.20 |
| Мартенситная | 820 | 240 | 13 | 25-75 | 0.04-0.10 | 0.05-0.15 | 0.05-0.18 | 0.08-0.20 | 0.10-0.20 | |
| Аустенитная, дуплекс | 600 | 180 | 14 | 25-75 | 0.04-0.10 | 0.05-0.15 | 0.05-0.18 | 0.08-0.20 | 0.10-0.20 | |
| Серый чугун (GG) | Ферритная/перлитная | 180 | 15 | 85-105 | 0.15-0.25 | 0.20-0.35 | 0.25-0.45 | 0.30-0.50 | 0.35-0.55 | |
| Перлитная/мартенситная | 260 | 16 | 75-90 | 0.15-0.25 | 0.20-0.35 | 0.25-0.45 | 0.30-0.50 | 0.35-0.55 | ||
| Ферритная | 160 | 17 | ||||||||
| Ковкий чугун (GGG), перлитная | 250 | 18 | 65-80 | 0.12-0.20 | 0.15-0.25 | 0.20-0.35 | 0.25-0.40 | 0.30-0.45 | ||
| Ковкий чугун | Ферритная | 130 | 19 | |||||||
| Перлитная | 230 | 20 | ||||||||
| Алюминиевые деформируемые сплавы | Не закаляемые | 60 | 21 | 70-300 | 0.10-0.25 | 0.15-0.35 | 0.25-0.45 | 0.30-0.50 | ||
| Закаляемые | 100 | 22 | 70-200 | |||||||
| Алюминиевые литейные сплавы | ≤12% Si не закаляемые | 75 | 23 | 70-300 | 0.07-0.18 | 0.12-0.25 | 0.20-0.35 | 0.25-0.45 | 0.30-0.50 | |
| >12% Si закаляемые | 90 | 24 | ||||||||
| Медные сплавы | >12% Si высокотемпературные | 130 | 25 | |||||||
| >1% Pb автоматная латунь | 110 | 26 | ||||||||
| Электролитическая медь | 100 | 28 | ||||||||
| Неметаллические материалы | Пластики, стеклопластики | 29 | ||||||||
| Твердая резина | 30 | |||||||||
| Жаропрочные сплавы на основе Fe | Отожженные | 200 | 31 | |||||||
| Закаленные | 280 | 32 | ||||||||
| На основе Ni или Co | Отожженные | 250 | 33 | |||||||
| Закаленные | 350 | 34 | ||||||||
| Литые жаропрочные сплавы | 320 | 35 | ||||||||
| Чистые RM 400 | 36 | |||||||||
| Титановые сплавы | Альфа+бета сплавы RM 1050 закаленные | 37 | 15-35 | 0.02-0.07 | 0.04-0.10 | 0.06-0.12 | 0.08-0.15 | 0.08-0.18 | ||
| Закаленные | 55 HRC | 38 | 40-70 | 0.06-0.10 | 0.08-0.12 | 0.10-0.14 | 0.12-0.16 | 0.14-0.18 | ||
| Закаленная сталь | Закаленная | 60 HRC | 39 | |||||||
| Поверхностно закаленный чугун литой | 400 | 40 | ||||||||
| Чугун | Закаленный | 55 HRC | 41 | |||||||
В качестве начального значения следует использовать середину рекомендуемого диапазона обработки, затем в соответствии с результатами износа условия можно изменять для оптимизации производительности.
- При использовании только наружного подвода охлаждающей жидкости уменьшите скорость резания на 10%
- Используйте внутренний подвод охлаждающей жидкости при обработке аустенитной нержавеющей стали