Инструменты для обработки отверстий Iscar 2026 - страница 214
Навигация
 Каталог Iscar отрезка 2022
 Каталог Iscar крепление инструмента
 Токарные инструменты Iscar (часть 2) 2026
 Каталог Iscar токарные державки ISO 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
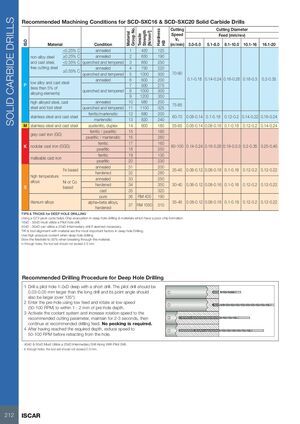
Цельнокарбидные сверла
Рекомендуемые режимы обработки для цельнокарбидных сверл SCD-SXC16 и SCD-SXC20
| ISO | Материал | Состояние | Предел прочности [МПа] | Твёрдость HB | Номер группы | Скорость резания Vc (м/мин) | Подача (мм/об) по диаметрам резания | ||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| 3.0–5.0 | 5.1–8.0 | 8.1–10.0 | 10.1–16 | 16.1–20 | |||||||
| P | Углеродистые и литые стали, свободнорезающиеся стали | отожжённые | 420 | 125 | 1 | 70–90 | 0.1–0.18 | 0.14–0.24 | 0.16–0.26 | 0.18–0.3 | 0.2–0.35 |
| < 0.25% C, отожжённые | 650 | 190 | 2 | ||||||||
| < 0.55% C, закалённые и отпущенные | 850 | 250 | 3 | ||||||||
| ≥ 0.55% C, отожжённые | 750 | 220 | 4 | ||||||||
| ≥ 0.55% C, закалённые и отпущенные | 1000 | 300 | 5 | ||||||||
| P | Легированные и литые стали (менее 5% легирующих элементов) | отожжённые | 600 | 200 | 6 | 75–85 | 0.08–0.14 | 0.1–0.18 | 0.12–0.2 | 0.14–0.22 | 0.16–0.24 |
| закалённые и отпущенные | 930 | 275 | 7 | ||||||||
| закалённые и отпущенные | 1000 | 300 | 8 | ||||||||
| P | Высоколегированные стали, литые стали и инструментальные стали | отожжённые | 1200 | 350 | 9 | 60–70 | 0.08–0.14 | 0.1–0.18 | 0.12–0.2 | 0.14–0.22 | 0.16–0.24 |
| P | Высоколегированные стали, литые стали и инструментальные стали | закалённые и отпущенные | 1100 | 325 | 11 | ||||||
| M | Нержавеющие стали и литые стали ферритные/мартенситные | ферритные/мартенситные | 680 | 200 | 12 | 60–70 | 0.08–0.14 | 0.1–0.18 | 0.12–0.2 | 0.14–0.22 | 0.16–0.24 |
| M | Нержавеющие стали и литые стали | мартенситные | 820 | 240 | 13 | ||||||
| M | Нержавеющие стали и литые стали | аустенитные, дуплексные | 600 | 180 | 14 | 55–65 | 0.06–0.14 | 0.08–0.16 | 0.1–0.18 | 0.12–0.2 | 0.14–0.24 |
| K | Серый чугун | ферритный/перлитный | 180 | 15 | 80–100 | 0.14–0.24 | 0.16–0.26 | 0.18–0.3 | 0.2–0.35 | 0.25–0.45 | |
| перлитный/мартенситный | 260 | 16 | |||||||||
| K | Ковкий чугун | ферритный | 160 | 17 | |||||||
| перлитный | 250 | 18 | |||||||||
| K | Ковкий чугун | ферритный | 130 | 19 | 80–100 | 0.14–0.24 | 0.16–0.26 | 0.18–0.3 | 0.2–0.35 | 0.25–0.45 | |
| K | Ковкий чугун | перлитный | 230 | 20 | 80–100 | 0.14–0.24 | 0.16–0.26 | 0.18–0.3 | 0.2–0.35 | 0.25–0.45 | |
| S | Жаропрочные сплавы на основе Fe | отожжённые | 200 | 31 | 35–45 | 0.06–0.12 | 0.08–0.16 | 0.1–0.18 | 0.12–0.2 | 0.12–0.22 | |
| закалённые | 280 | 32 | |||||||||
| S | Жаропрочные сплавы на основе Ni или Co | отожжённые | 250 | 33 | 30–40 | 0.06–0.12 | 0.08–0.16 | 0.1–0.18 | 0.12–0.2 | 0.12–0.22 | |
| закалённые | 350 | 34 | |||||||||
| S | Жаропрочные сплавы на основе Ni или Co | литые | 320 | 35 | 30–40 | 0.06–0.12 | 0.08–0.16 | 0.1–0.18 | 0.12–0.2 | 0.12–0.22 | |
| S | Титановые сплавы | чистые | 190 | 400 | 36 | ||||||
| S | Титановые сплавы | альфа+бета сплавы | 310 | 1050 | 37 | 35–45 | 0.06–0.12 | 0.08–0.16 | 0.1–0.18 | 0.12–0.2 | 0.12–0.22 |
Советы и рекомендации при глубоком сверлении
Использование цикла прерывистого сверления G73 помогает удалению стружки при глубоком сверлении и при работе с материалами, имеющими плохое формирование стружки.
- Глубину сверления 16xD–50xD необходимо выполнять с предварительным направляющим отверстием.
- При глубине 40xD–50xD можно использовать промежуточное сверло 20xD, если это необходимо.
- Биение инструмента и его выравнивание относительно материала являются наиболее важными факторами при глубоком сверлении.
- Используйте охлаждающую жидкость под высоким давлением при глубоком сверлении.
- Снизьте подачу на 50% при прободении материала.
- При глубоком сверлении сквозных отверстий выход инструмента не должен превышать 2–3 мм.
Рекомендуемая процедура сверления при глубоком сверлении
- Просверлить направляющее отверстие глубиной 1–2xD коротким сверлом. Диаметр направляющего сверла должен быть на 0.03–0.05 мм больше основного сверла, а угол при вершине также должен быть больше (более 135°).
- Войти в предварительное отверстие с низкой подачей и вращать с низкой скоростью (50–100 об/мин) на расстояние 1–2 мм до глубины предварительного отверстия.
- Активировать систему подачи охлаждающей жидкости и увеличить скорость вращения до рекомендуемого режима резания, поддерживать в течение 2–3 секунд, затем продолжить с рекомендуемой подачей сверления. Прерывистое сверление не требуется.
- После достижения требуемой глубины снизить скорость до 50–100 об/мин перед выводом из отверстия.
- Глубины 40xD и 50xD необходимо выполнять с использованием промежуточного сверла 20xD вместе с направляющим сверлом.
- При глубоком сверлении сквозных отверстий выход инструмента не должен превышать 2–3 мм.