Инструменты для обработки отверстий Iscar 2026 - страница 209
Навигация
 Каталог Iscar отрезка 2022
 Каталог Iscar крепление инструмента
 Токарные инструменты Iscar (часть 2) 2026
 Каталог Iscar токарные державки ISO 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
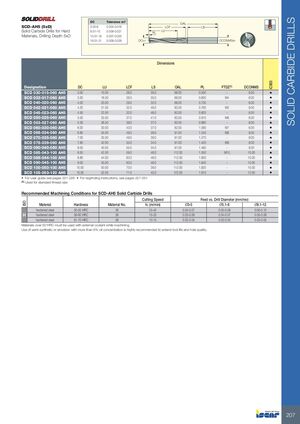
ТВЕРДОСПЛАВНЫЕ СВЕРЛА
SCD-AH5 (5xD)
Твердосплавные сверла для обработки твердых материалов, глубина сверления 5xD
| Обозначение | DC | LU | LCF | LS | OAL | PL | FTDZ | DCONMS | IC903 |
|---|---|---|---|---|---|---|---|---|---|
| SCD 030-015-060 AH5 | 3.00 | 15.00 | 26.0 | 35.0 | 66.00 | 0.550 | — | 6.00 | • |
| SCD 033-017-060 AH5 | 3.30 | 16.50 | 26.0 | 35.0 | 66.00 | 0.600 | M4 | 6.00 | • |
| SCD 040-020-060 AH5 | 4.00 | 20.00 | 29.0 | 32.0 | 66.00 | 0.730 | — | 6.00 | • |
| SCD 042-021-060 AH5 | 4.20 | 21.00 | 32.0 | 46.0 | 82.00 | 0.760 | M5 | 6.00 | • |
| SCD 045-023-060 AH5 | 4.50 | 22.50 | 32.0 | 46.0 | 82.00 | 0.820 | — | 6.00 | • |
| SCD 050-025-060 AH5 | 5.00 | 25.00 | 37.0 | 41.0 | 82.00 | 0.910 | M6 | 6.00 | • |
| SCD 053-027-060 AH5 | 5.30 | 26.50 | 39.0 | 37.0 | 82.00 | 0.960 | — | 6.00 | • |
| SCD 060-030-060 AH5 | 6.00 | 30.00 | 43.0 | 37.0 | 82.00 | 1.090 | M7 | 6.00 | • |
| SCD 068-034-080 AH5 | 6.80 | 34.00 | 49.0 | 39.0 | 91.00 | 1.240 | M8 | 8.00 | • |
| SCD 070-035-080 AH5 | 7.00 | 35.00 | 49.0 | 39.0 | 91.00 | 1.270 | — | 8.00 | • |
| SCD 078-039-080 AH5 | 7.80 | 42.00 | 55.0 | 34.0 | 91.00 | 1.420 | M9 | 8.00 | • |
| SCD 080-040-080 AH5 | 8.00 | 40.00 | 55.0 | 34.0 | 91.00 | 1.460 | — | 8.00 | • |
| SCD 085-043-100 AH5 | 8.50 | 42.50 | 59.0 | 46.0 | 112.00 | 1.550 | M10 | 10.00 | • |
| SCD 088-044-100 AH5 | 8.80 | 44.00 | 63.0 | 46.0 | 112.00 | 1.600 | — | 10.00 | • |
| SCD 090-045-100 AH5 | 9.00 | 45.00 | 63.0 | 46.0 | 112.00 | 1.640 | — | 10.00 | • |
| SCD 100-050-100 AH5 | 10.00 | 50.00 | 70.0 | 39.0 | 112.00 | 1.820 | — | 10.00 | • |
| SCD 105-053-120 AH5 | 10.50 | 52.50 | 71.0 | 45.0 | 122.00 | 1.910 | — | 12.00 | • |
Рекомендуемые режимы обработки для твердосплавных сверл SCD-AH5
| ISO | Материал | Твердость | Номер материала | Скорость резания Vc, м/мин | Подача при сверлении Ø3–5 (мм/об) | Подача при сверлении Ø5.1–8 (мм/об) | Подача при сверлении Ø8.1–12 (мм/об) |
|---|---|---|---|---|---|---|---|
| H | Закаленная сталь | 50–55 HRC | 38 | 25–40 | 0.04–0.07 | 0.05–0.08 | 0.06–0.10 |
| Закаленная сталь | 56–60 HRC | 39 | 15–25 | 0.03–0.06 | 0.04–0.07 | 0.05–0.08 | |
| Закаленная сталь | 61–70 HRC | 39 | 10–15 | 0.02–0.04 | 0.03–0.05 | 0.03–0.05 |
Примечание: Материалы с твердостью более 50 HRC должны обрабатываться с внешней подачей охлаждающей жидкости. Рекомендуется применять полусинтетические охлаждающие жидкости или эмульсию с концентрацией масла более 6% для увеличения срока службы инструмента и улучшения качества отверстия.