Каталог Guhring инструментальная оснастка GM 300 - страница 213
Навигация
 Каталог Guhring инструментальная оснастка
 Основной каталог Guhring 2011
 Каталог Guhring специализированные сверла для труднообрабатываемых материалов RF 100 HF
 Каталог Guhring техническая документация
 Каталог Guhring сверла со сменными пластинами
 Каталог Guhring инструмент PKD CBN
- Передача высокого крутящего момента и заданное
- Способность работы на высок.скоростях
радиальное позиционирование Чем выше обороты, тем лучше увеличение усилия, тем
| Полый конус в креплении или шпинделе зажат таким | интенсивнее фиксация клинообразной компоновки |
| образом, что возникает чрезвычайно высокий фрикц. | механики зажима (рис. 3) Целенаправл.предварит. натяжение |
| замок по всей плоскости боковой поверх.конуса и поверх- | между полым конусом и зажимом шпинделя компенсирует |
| ти плоского прилегания (рис.3). Два пазовых кулачка | возникшее от центробежной силы расширение шпинделя |
| входят на конце хвостовика зажима в инструмент и | так, что не возникает никакого радиального зазора (рис. |
| обеспечивают геометрическое, заданное радиальное 3). Торцевая посадка препятствует соскальзыванию в | |
| положение. | аксиальном направлении |
- Быстрая смена инструмента
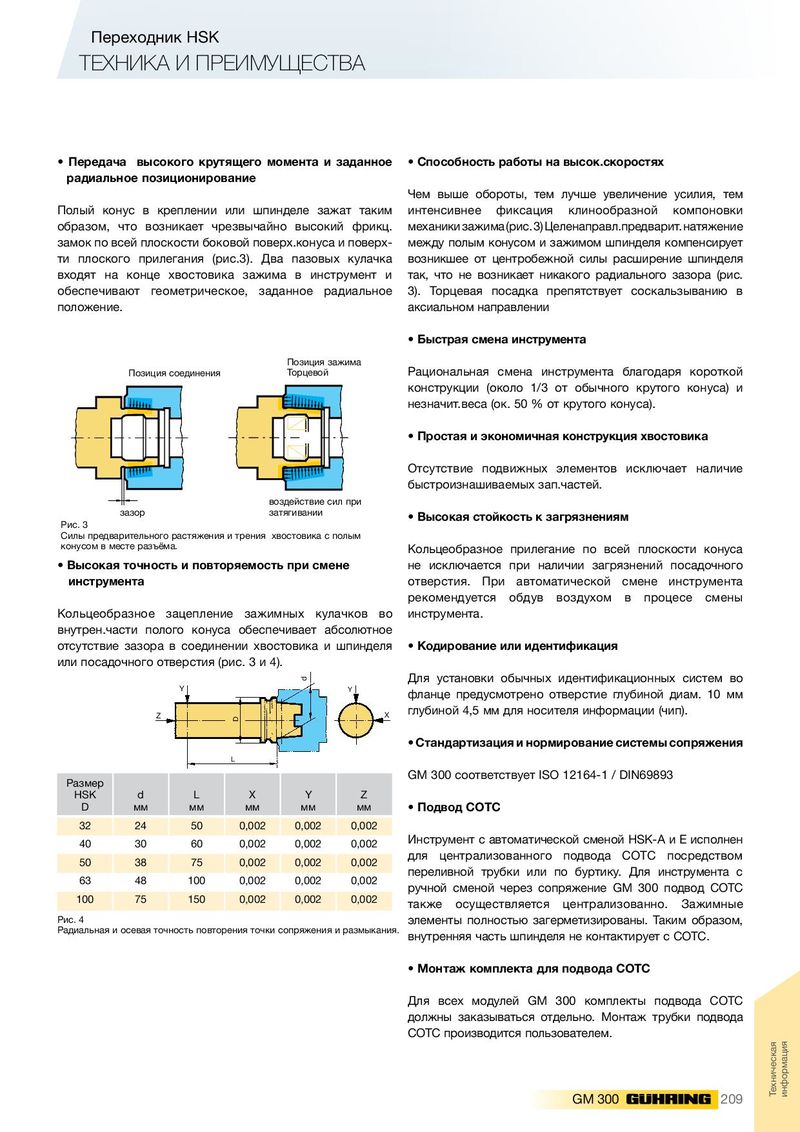
Позиция зажима
Позиция соединения Торцевой Рациональная смена инструмента благодаря короткой
конструкции (около 1/3 от обычного крутого конуса) и незначит.веса (ок. 50 % от крутого конуса).
- Простая и экономичная конструкция хвостовика
Отсутствие подвижных элементов исключает наличие быстроизнашиваемых зап.частей. воздействие сил при
| зазор | затягивании | • Высокая стойкость к загрязнениям | |
| Рис. 3 | |||
| Силы предварительного растяжения и трения хвостовика с полым | |||
| конусом в месте разъёма. | Кольцеобразное прилегание по всей плоскости конуса |
- Высокая точность и повторяемость при смене не исключается при наличии загрязнений посадочного
| инструмента | отверстия. При автоматической смене инструмента |
| рекомендуется обдув воздухом в процесе смены | |
| Кольцеобразное зацепление зажимных кулачков во инструмента. | |
| внутрен.части полого конуса обеспечивает абсолютное | |
| отсутствие зазора в соединении хвостовика и шпинделя | • Кодирование или идентификация |
или посадочного отверстия (рис. 3 и 4). Для установки обычных идентификационных систем во
| Z | Y | D L | d | X Y | |
| Размер HSK | d | L | X | Y | Z |
| D | мм | мм | мм | мм | мм |
| 32 | 24 | 50 | 0,002 | 0,002 | 0,002 |
| 40 | 30 | 60 | 0,002 | 0,002 | 0,002 |
| 50 | 38 | 75 | 0,002 | 0,002 | 0,002 |
| 63 | 48 | 100 | 0,002 | 0,002 | 0,002 |
| 100 | 75 | 150 | 0,002 | 0,002 | 0,002 |
глубиной 4,5 мм для носителя информации (чип).
- Cтандартизация и нормирование системы сопряжения
GM 300 соответствует ISO 12164-1 / DIN69893
для централизованного подвода СОТС посредством переливной трубки или по буртику. Для инструмента с ручной сменой через сопряжение GM 300 подвод СОТС Рис. 4 элементы полностью загерметизированы. Таким образом, Радиальная и осевая точность повторения точки сопряжения и размыкания. внутренняя часть шпинделя не контактирует с СОТС.
- Монтаж комплекта для подвода СОТС
Для всех модулей GM 300 комплекты подвода СОТС должны заказываться отдельно. Монтаж трубки подвода СОТС производится пользователем.