Каталог Guhring фрезерный инструмент - страница 357
Навигация
 Каталог Guhring программы быстрорежущего инструмента PowerLine
 Каталог Guhring программа фрез высочайшего качества PowerMill
 Каталог Guhring ружейные сверла
 Каталог Guhring резьбонарезной инструмент 2010
 Каталог Guhring инструментальная оснастка GM 300
 Каталог Guhring высокопроизводительные концевые фрезы с неравномерным шагом спирали RF 100
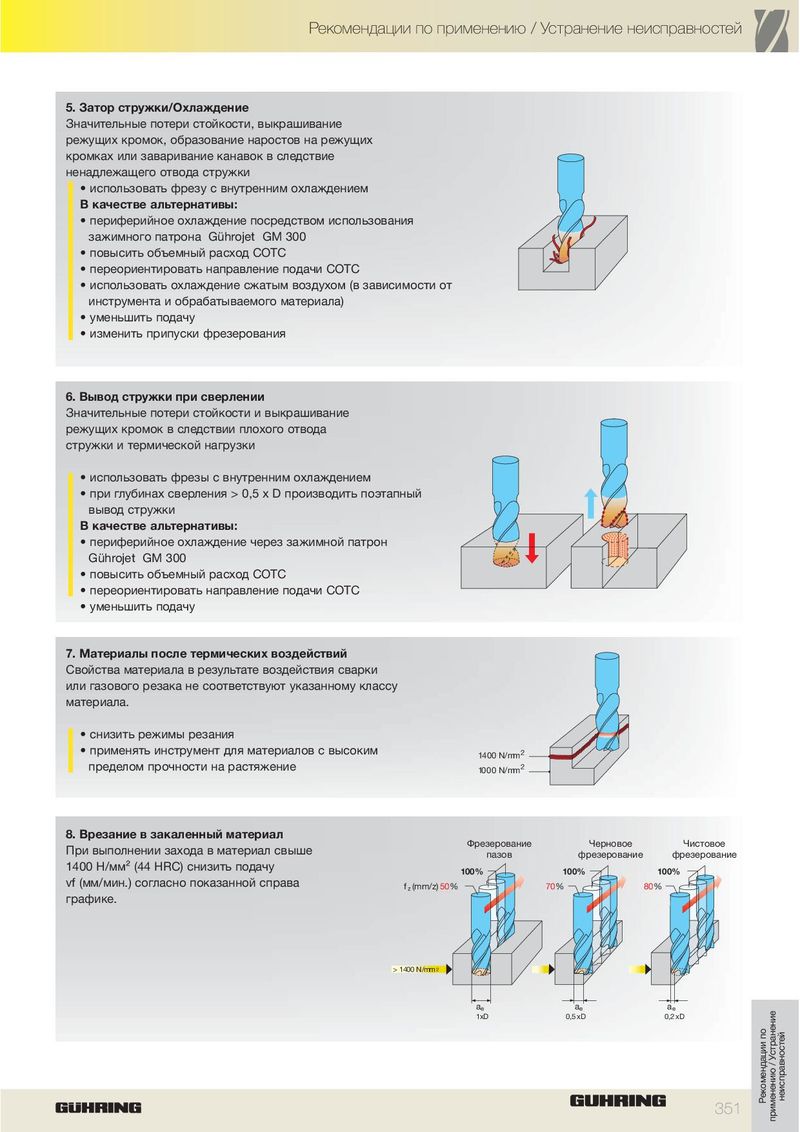
5. Затор стружки/Охлаждение Значительные потери стойкости, выкрашивание режущих кромок, образование наростов на режущих кромках или заваривание канавок в следствие ненадлежащего отвода стружки
- использовать фрезу с внутренним охлаждением
- качестве альтернативы:
- периферийное охлаждение посредством использования зажимного патрона Gührojet GM 300
- повысить объемный расход СОТС
- переориентировать направление подачи СОТС
- использовать охлаждение сжатым воздухом (в зависимости от инструмента и обрабатываемого материала)
- уменьшить подачу
- изменить припуски фрезерования
6. Вывод стружки при сверлении Значительные потери стойкости и выкрашивание режущих кромок в следствии плохого отвода стружки и термической нагрузки
- использовать фрезы с внутренним охлаждением
- при глубинах сверления > 0,5 x D производить поэтапный вывод стружки
- качестве альтернативы:
- периферийное охлаждение через зажимной патрон Gührojet GM 300
- повысить объемный расход СОТС
- переориентировать направление подачи СОТС
- уменьшить подачу
7. Материалы после термических воздействий Свойства материала в результате воздействия сварки или газового резака не соответствуют указанному классу материала.
- cнизить режимы резания
- применять инструмент для материалов с высоким пределом прочности на растяжение
1400 N/mm 2 2 1000 N/mm
8. Врезание в закаленный материал При выполнении захода в материал свыше 1400 H/мм² (44 HRC) снизить подачу vf (мм/мин.) согласно показанной справа графике.
Фрезерование Черновое Чистовое
пазов фрезерование фрезерование
100% 100% 100%
f (mm/z) 50% 70% 80%
z
> 1400 N/mm 2
| a e | ae | ae |
| 1xD | 0,5xD | 0,2xD |