Общий каталог Dormer Pramet 2017 - страница 847
Навигация
 Каталог Dormer Pramet токарная обработка 2021 - 2022
 Каталог Dormer Pramet обработка отверстий 2021 - 2022
 Общий каталог Dormer Pramet 2018
 Брошюра Dormer Pramet новинки 2021
 Общий каталог Dormer Pramet 2016
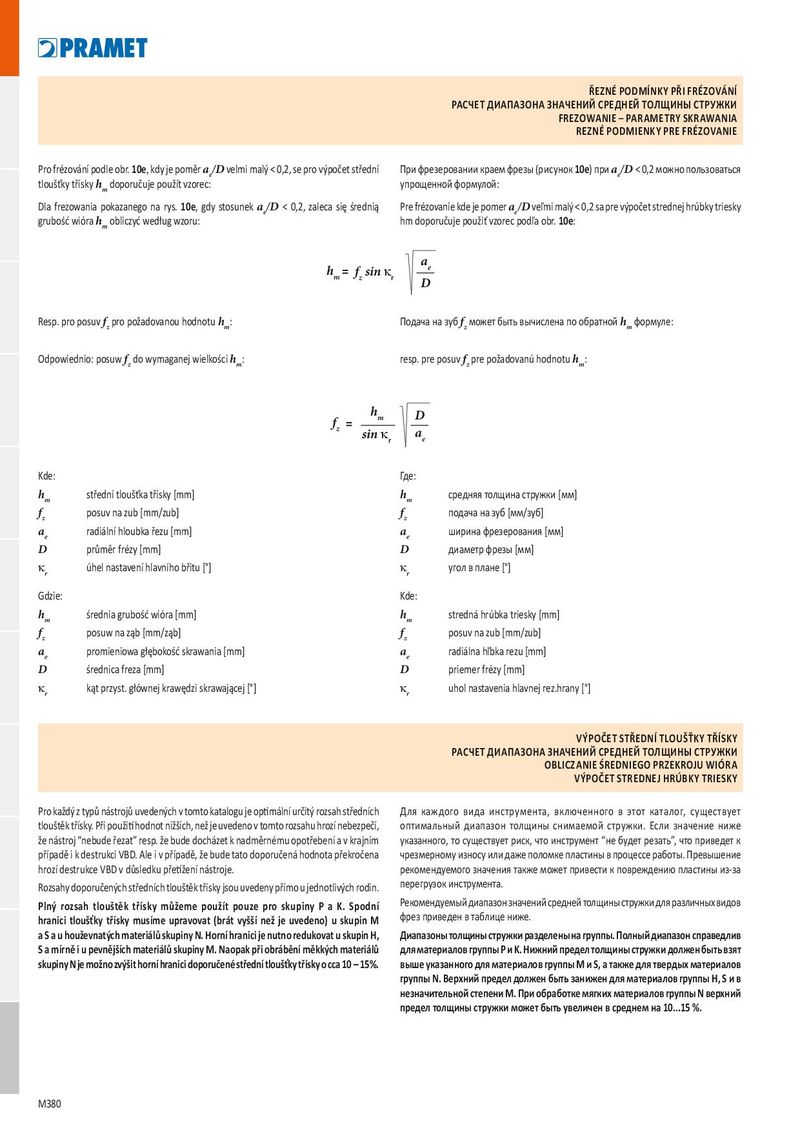
| ŘEZNÉ PODMÍNKY PŘI FRÉZOVÁNÍ РАСЧЕТ ДИАПАЗОНА ЗНАЧЕНИЙ СРЕДНЕЙ ТОЛЩИНЫ СТРУЖКИ FREZOWANIE–PARAMETRY SKRAWANIA REZNÉ PODMIENKY PRE FRÉZOVANIE | ||||
| Pro frézo tloušťky | vání podle obr.10e, kdy je poměrae/Dvelmi malý < 0,2, třískyhmdoporučuje použít vzorec: | se pro výpočet střední | При фрезе упрощенн | ровании краем фрезы (рисунок10e) приae/D< 0,2 можно пользоваться ой формулой: |
| Dla frezo grubość | wania pokazanego na rys.10e, gdy stosunekae/D wiórahmobliczyć według wzoru: | 0,2, zaleca się średnią | Pre frézova hm doporu | nie kde je pomerae/Dveľmi malý < 0,2 sa pre výpočet strednej hrúbky triesky čuje použiť vzorec podľa obr.10e: |
| hm = fz sin kr | ae D | |||
| Resp. pr | o posuvfzpro požadovanou hodnotuhm: | Подача на | зубfzможет быть вычислена по обратнойhmформуле: | |
| Odpowie | dnio: posuwfzdo wymaganej wielkościhm: | resp. pre p | osuvfzpre požadovanú hodnotuhm: | |
| hm = sin kr fz | ae D | |||
| Kde: | Где: | |||
| hm | střední tloušťka třísky [mm] | hm | средняя толщина стружки [мм] | |
| fz | posuv na zub [mm/zub] | fz | подача на зуб [мм/зуб] | |
| ae | radiální hloubka řezu [mm] | ae | ширина фрезерования [мм] | |
| D | průměr frézy [mm] | D | диаметр фрезы [мм] | |
| kr | úhel nastavení hlavního břitu [°] | kr | угол в плане [°] | |
| Gdzie: | Kde: | |||
| hm | średnia grubość wióra [mm] | hm | stredná hrúbka triesky [mm] | |
| fz | posuw na ząb [mm/ząb] | fz | posuv na zub [mm/zub] | |
| ae | promieniowa głębokość skrawania [mm] | ae | radiálna hľbka rezu [mm] | |
| D | średnica freza [mm] | D | priemer frézy [mm] | |
| kr | kąt przyst. głównej krawędzi skrawającej [°] | kr | uhol nastavenia hlavnej rez.hrany [°] |
VÝPOČET STŘEDNÍ TLOUŠŤKY TŘÍSKY РАСЧЕТ ДИАПАЗОНА ЗНАЧЕНИЙ СРЕДНЕЙ ТОЛЩИНЫ СТРУЖКИ OBLICZANIE ŚREDNIEGO PRZEKROJU WIÓRA VÝPOČET STREDNEJ HRÚBKY TRIESKY
| Pro každý z typů nástrojů uvedených v tomto katalogu je optimální určitý rozsah středních | Для каждого вида инструмента, включенного в этот каталог, существует |
| tlouštěk třísky. Při použití hodnot nižších, než je uvedeno v tomto rozsahu hrozí nebezpečí, | оптимальный диапазон толщины снимаемой стружки. Если значение ниже |
| že nástroj “nebude řezat” resp. že bude docházet k nadměrnému opotřebení a v krajním | указанного, то существует риск, что инструмент “не будет резать”, что приведет к |
| případě i k destrukci VBD. Ale i v případě, že bude tato doporučená hodnota překročena | чрезмерному износу или даже поломке пластины в процессе работы. Превышение |
| hrozí destrukce VBD v důsledku přetížení nástroje. | рекомендуемого значения также может привести к повреждению пластины из-за |
| Rozsahy doporučených středních tlouštěk třísky jsou uvedeny přímo u jednotlivých rodin. | перегрузок инструмента. |
| Plný rozsah tlouštěk třísky můžeme použít pouze pro skupiny P a K. Spodní | Рекомендуемый диапазон значений средней толщины стружки для различных видов |
| hranici tloušťky třísky musíme upravovat (brát vyšší než je uvedeno) u skupin M | фрез приведен в таблице ниже. |
| a S a u houževnatých materiálů skupiny N. Horní hranici je nutno redukovat u skupin H, | Диапазоны толщины стружки разделены на группы. Полный диапазон справедлив |
| S a mírně i u pevnějších materiálů skupiny M. Naopak při obrábění měkkých materiálů | для материалов группы P и K. Нижний предел толщины стружки должен быть взят |
| skupiny N je možno zvýšit horní hranici doporučené střední tloušťky třísky o cca 10 – 15%. | выше указанного для материалов группы M и S, а также для твердых материалов |
группы N. Верхний предел должен быть занижен для материалов группы H, S и в незначительной степени M. При обработке мягких материалов группы N верхний предел толщины стружки может быть увеличен в среднем на 10...15 %.