Общий каталог Dormer Pramet 2017 - страница 816
Навигация
 Каталог Dormer Pramet токарная обработка 2021 - 2022
 Каталог Dormer Pramet обработка отверстий 2021 - 2022
 Общий каталог Dormer Pramet 2018
 Брошюра Dormer Pramet новинки 2021
 Общий каталог Dormer Pramet 2016
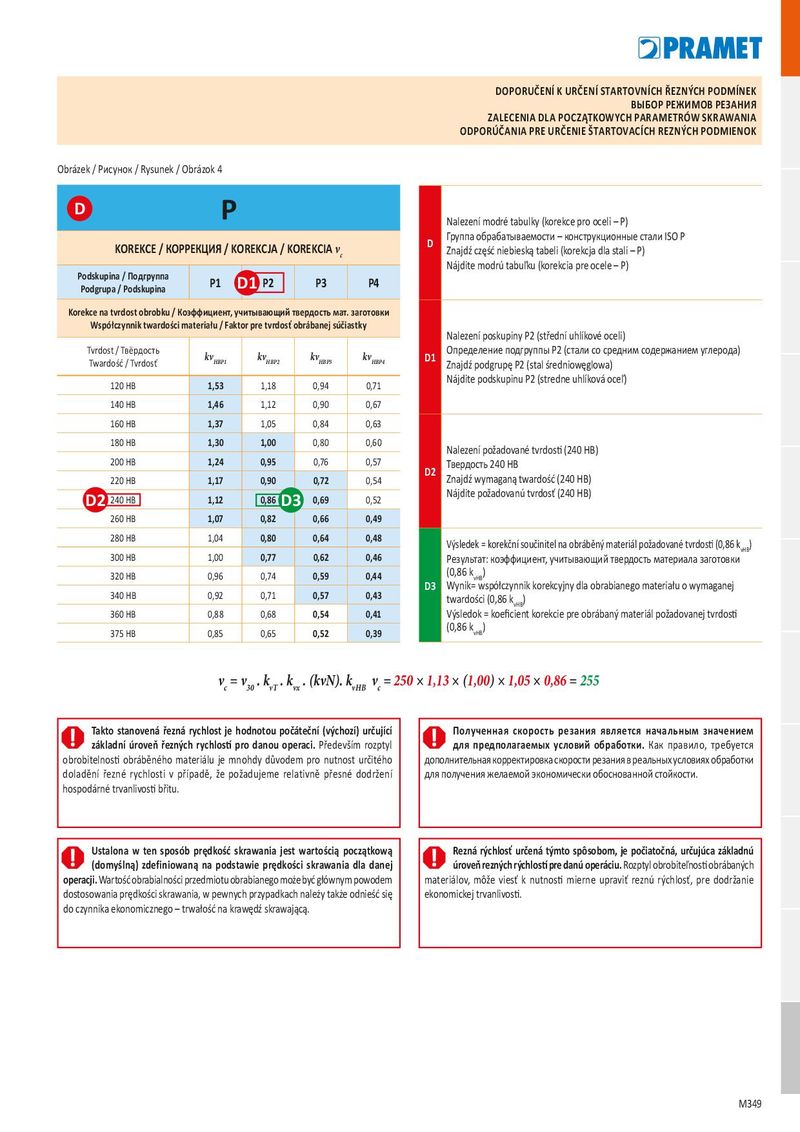
ВЫБОР РЕЖИМОВ РЕЗАНИЯ ZALECENIA DLA POCZĄTKOWYCH PARAMETRÓW SKRAWANIA ODPORÚČANIA PRE URČENIE ŠTARTOVACÍCH REZNÝCH PODMIENOK Obrázek / Рисунок / Rysunek / Obrázok 4
| D KOREKCE / КОР Podskupina / Подгруппа | P РЕКЦИЯ / KO | REKCJA / K | OREKCIAvc | |
| Podgrupa / Podskupina | P1 D | P2 1 | P3 | P4 |
| Korekce na tvrdost obrobku / Ко Współczynnik twardości m Tdt / Тё | эффициент, уч ateriału / Fakto | итывающий т r pre tvrdosť | вердость мат obrábanej súči | . заготовки astky |
| vros врдость Twardość / Tvrdosť | kvHBP1 | kvHBP2 | kvHBP3 | kvHBP4 |
| 120 HB | 1,53 | 1,18 | 0,94 | 0,71 |
| 140 HB | 1,46 | 1,12 | 0,90 | 0,67 |
| 160 HB | 1,37 | 1,05 | 0,84 | 0,63 |
| 180 HB | 1,30 | 1,00 | 0,80 | 0,60 |
| 200 HB | 1,24 | 0,95 | 0,76 | 0,57 |
| 220 HB | 1,17 | 0,90 | 0,72 | 0,54 |
| 240 HB D2 | 1,12 | 0,86 D | 0,69 3 | 0,52 |
| 260 HB | 1,07 | 0,82 | 0,66 | 0,49 |
| 280 HB | 1,04 | 0,80 | 0,64 | 0,48 |
| 300 HB | 1,00 | 0,77 | 0,62 | 0,46 |
| 320 HB | 0,96 | 0,74 | 0,59 | 0,44 |
| 340 HB | 0,92 | 0,71 | 0,57 | 0,43 |
| 360 HB | 0,88 | 0,68 | 0,54 | 0,41 |
| 375 HB | 0,85 | 0,65 | 0,52 | 0,39 |
Nalezení modré tabulky (korekce pro oceli – P) Группа обрабатываемости – конструкционные стали ISO P Znajdź część niebieską tabeli (korekcja dla stali – P) Nájdite modrú tabuľku (korekcia pre ocele – P)
Nalezení poskupiny P2 (střední uhlíkové oceli) D1 Nájdite podskupinu P2 (stredne uhlíková oceľ)
D2
D3 Wynik= współczynnik korekcyjny dla obrabianego materiału o wymaganej vHB Výsledok = koeficient korekcie pre obrábaný materiál požadovanej tvrdosti vHB (0,86 k )
v = v . k . k . (kvN). k v = 250 × 1,13 × (1,00) × 1,05 × 0,86 = 255
| c | 30 | vT | vx | vHB | c | ||||
| Takto stanovená řezná rychlost je hodnotou počáteční (výchozí) určující | Полученная скорость резания является начальным значением | ||||||||
| základní úroveň řezných rychlostí pro danou operaci. Především rozptyl | для предполагаемых условий обработки. Как правило, требуется | ||||||||
| obrobitelnosti obráběného materiálu je mnohdy důvodem pro nutnost určitého | дополнительная корректировка скорости резания в реальных условиях обработки | ||||||||
| doladění řezné rychlosti v případě, že požadujeme relativně přesné dodržení | для получения желаемой экономически обоснованной стойкости. |
hospodárné trvanlivosti břitu.
| Ustalona w ten sposób prędkość skrawania jest wartością początkową | Rezná rýchlosť určená týmto spôsobom, je počiatočná, určujúca základnú | ||
| (domyślną) zdefiniowaną na podstawie prędkości skrawania dla danej | úroveň rezných rýchlostí pre danú operáciu. Rozptyl obrobiteľnosti obrábaných | ||
| operacji. Wartość obrabialności przedmiotu obrabianego może być głównym powodem | materiálov, môže viesť k nutnosti mierne upraviť reznú rýchlosť, pre dodržanie | ||
| dostosowania prędkości skrawania, w pewnych przypadkach należy także odnieść się | ekonomickej trvanlivosti. |
do czynnika ekonomicznego – trwałość na krawędź skrawającą.