Общий каталог Dormer Pramet 2017 - страница 419
Навигация
 Каталог Dormer Pramet токарная обработка 2021 - 2022
 Каталог Dormer Pramet обработка отверстий 2021 - 2022
 Общий каталог Dormer Pramet 2018
 Брошюра Dormer Pramet новинки 2021
 Общий каталог Dormer Pramet 2016
КАЧЕСТВО ОБРАБОТАННОЙ ПОВЕРХНОСТИ CHROPOWATOŚĆ POWIERZCHNI DRSNOSŤ POVRCHU
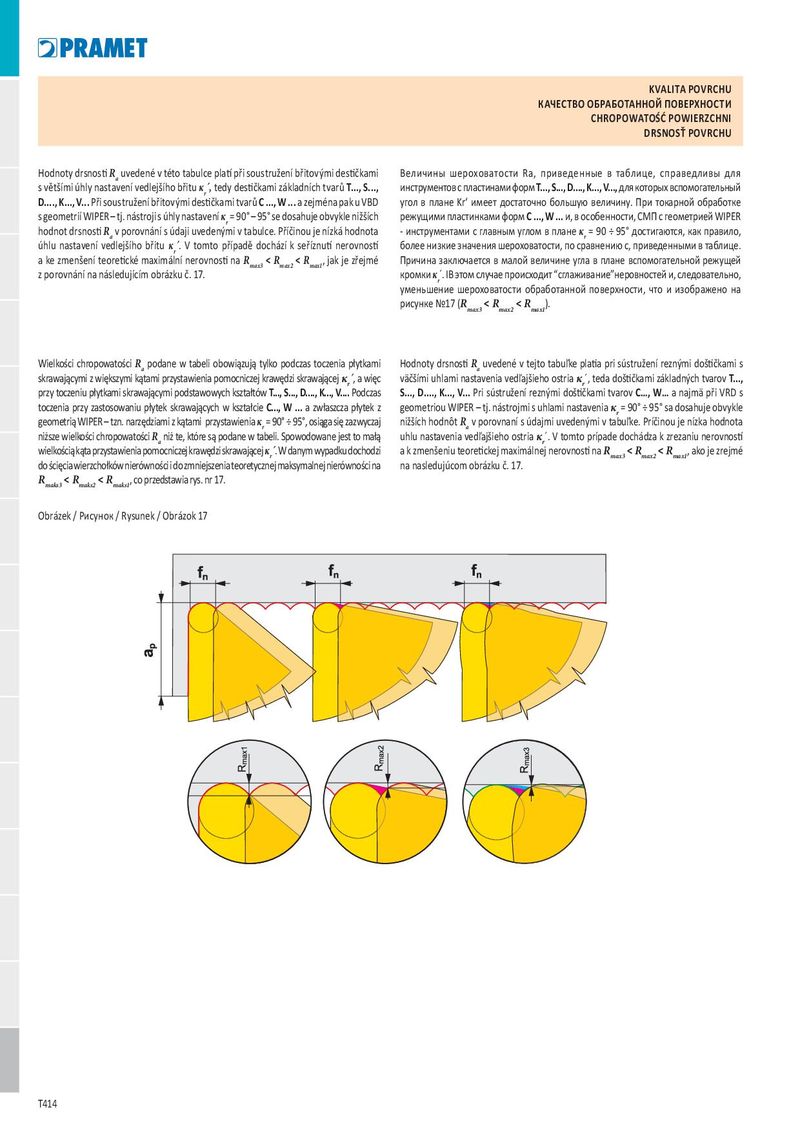
| Hodnoty drsnosti R uvedené v této tabulce platí při soustružení břitovými destičkami | Величины шероховатости Ra, приведенные в таблице, справедливы для |
| s většími úhly nastavení vedlejšího břitu aκ ´, tedy destičkami základních tvarů T..., S..., | инструментов с пластинами форм T..., S..., D...., K..., V..., для которых вспомогательный |
| D...., K..., V... Při soustružení břitovými destičkami tvarů rC ..., W ... a zejména pak u VBD | угол в плане Kr‘ имеет достаточно большую величину. При токарной обработке |
| s geometrií WIPER – tj. nástroji s úhly nastavení κ = 90° – 95° se dosahuje obvykle nižších | режущими пластинками форм C ..., W ... и, в особенности, СМП с геометрией WIPER |
| hodnot drsnosti R v porovnání s údaji uvedenými v tabulce. Příčinou je nízká hodnota r | - инструментами с главным углом в плане κ = 90 ÷ 95° достигаются, как правило, |
| úhlu nastavení vedlejšího břitu aκ ´. V tomto případě dochází k seříznutí nerovností | более низкие значения шероховатости, по сравнению с, приведенными в таблице. r |
| a ke zmenšení teoretické maximální nerovnosti na rR | , jak je zřejmé < R < R Причина заключается в малой величине угла в плане вспомогательной режущей |
| z porovnání na následujícím obrázku č. 17. | max1 max2 max3 кромки κ ´. IВ этом случае происходит “сглаживание”неровностей и, следовательно, |
| уменьшение шероховатости обработанной поверхности, что и изображено на r |
рисунке №17 (R < R < R ).
| max1 max2 max3 | |
| Wielkości chropowatości R podane w tabeli obowiązują tylko podczas toczenia płytkami | Hodnoty drsnosti R uvedené v tejto tabuľke platia pri sústružení reznými doštičkami s |
| skrawającymi z większymi kątami przystawienia pomocniczej krawędzi skrawającej aκ ´, a więc | väčšími uhlami nastavenia vedľajšieho ostria aκ ´, teda doštičkami základných tvarov T..., |
| przy toczeniu płytkami skrawającymi podstawowych kształtów T..., S..., D...., K..., V....r Podczas | S..., D...., K..., V... Pri sústružení reznými doštičkami tvarov rC…, W… a najmä při VRD s |
| toczenia przy zastosowaniu płytek skrawających w kształcie C..., W ... a zwłaszcza płytek z | geometriou WIPER – tj. nástrojmi s uhlami nastavenia κ = 90° ÷ 95° sa dosahuje obvykle |
| geometrią WIPER – tzn. narzędziami z kątami przystawienia κ = 90° ÷ 95°, osiąga się zazwyczaj | nižších hodnôt R v porovnaní s údajmi uvedenými v tabuľke. Príčinou je nízka hodnota r |
| niższe wielkości chropowatości R niż te, które są podane w tabeli. Spowodowane jest to małą r | uhlu nastavenia vedľajšieho ostria aκ ´. V tomto prípade dochádza k zrezaniu nerovností |
| wielkością kąta przystawienia pomocniczej krawędzi skrawającej aκ ´. W danym wypadku dochodzi | a k zmenšeniu teoretickej maximálnej nerovnosti na rR | < R | < R | , ako je zrejmé | |||
| do ścięcia wierzchołków nierówności i do zmniejszenia teoretycznej maksymalnej nierówności na r | na nasledujúcom obrázku č. 17. | max3 | max2 | max1 |
R < R < R , co przedstawia rys. nr 17.
maks3 maks2 maks1
Obrázek / Рисунок / Rysunek / Obrázok 17