Общий каталог Dormer Pramet 2017 - страница 1010
Навигация
 Каталог Dormer Pramet токарная обработка 2021 - 2022
 Каталог Dormer Pramet обработка отверстий 2021 - 2022
 Общий каталог Dormer Pramet 2018
 Брошюра Dormer Pramet новинки 2021
 Общий каталог Dormer Pramet 2016
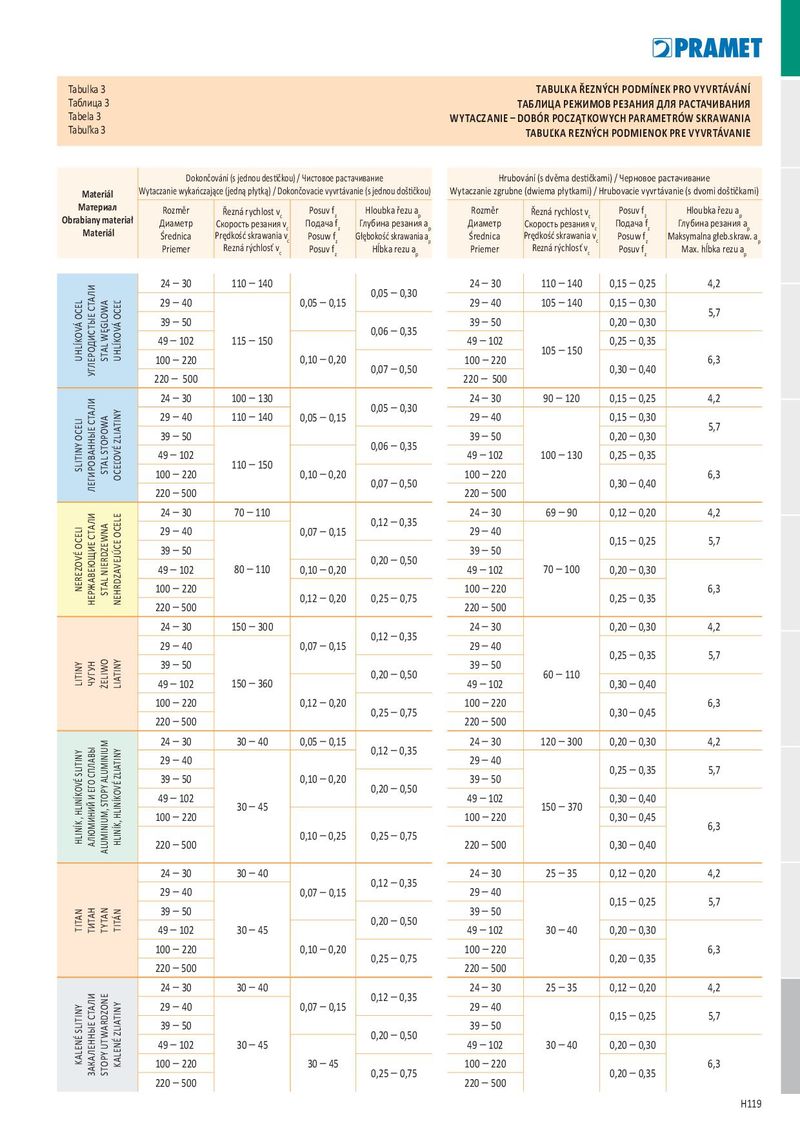
| Tabulka 3 | TABULKA ŘEZNÝCH PODMÍNEK PRO VYVRTÁVÁNÍ | ||
| Таблица 3 | ТАБЛИЦА РЕЖИМОВ РЕЗАНИЯ ДЛЯ РАСТАЧИВАНИЯ | ||
| Tabela 3 | WYTACZANIE – DOBÓR POCZĄTKOWYCH PARAMETRÓW SKRAWANIA | ||
| Tabuľka 3 | TABUĽKA REZNÝCH PODMIENOK PRE VYVRTÁVANIE |
| Materiál i | Dokonč i Wytaczanie wykańcza i | ování (s jednou destičkou jące (jedną płytką) / Doko i | i) / Чистовое раст nčovacie vyvrtáva i | i ачивание nie (s jednou doštičkou) | Hrub i Wytaczanie zgrub i | ování (s dvěma destička ne (dwiema płytkami) / i | imi) / Черновое р Hrubovacie vyvrtá i | i астачивание vanie (s dvomi doštičkami) |
| Материал | Rozměr | Řezná rychlost v | Posuv f | Hloubka řezu a | Rozměr | Řezná rychlost v | Posuv f | Hloubka řezu a |
| Obrabiany materiał | Диаметр | c Скорость резания v | z Подача f | p Глубина резания a | Диаметр | c Скорость резания v | z Подача f | p Глубина резания a |
| Materiál | Średnica | c Prędkość skrawania vc | z Posuw fz | p Głębokość skrawania ap | Średnica | c Prędkość skrawania vc | z Posuw fz | p Maksymalna głeb.skraw. ap |
| Priemer | Rezná rýchlosť vc | Posuv fz | Hĺbka rezu ap | Priemer | Rezná rýchlosť vc | Posuv fz | Max. hĺbka rezu ap | |
| АЛИ | 24–30 | 110–140 | 0,05–0,30 | 24–30 | 110–140 | 0,15–0,25 | 4,2 | |
| EL СТ WA EĽ | 29–40 | 0,05–0,15 | 29–40 | 105–140 | 0,15–0,30 | |||
| VÁ OC ТЫЕ GLO VÁ OC | 39–50 | 39–50 | 0,20–0,30 | 5,7 | ||||
| ÍKO ДИС L WĘ ÍKO | 49–102 | 115–150 | 0,06–0,35 | 49–102 | 0,25–0,35 | |||
| UHL УГЛЕРО STA UHL | 100–220 220–500 | 0,10–0,20 | 0,07–0,50 | 100–220 220–500 | 105–150 | 0,30–0,40 | 6,3 | |
| ЛИ Y | 24–30 | 100–130 | 005–030 | 24–30 | 90–120 | 0,15–0,25 | 4,2 | |
| ELI Е СТА WA ATIN | 29–40 | 110–140 | 0,05–0,15 | , , | 29–40 | 0,15–0,30 | 57 | |
| Y OC ННЫ OPO ZLI | 39–50 | 006–035 | 39–50 | 0,20–0,30 | , | |||
| LITIN ОВА AL ST ĽOVÉ | 49–102 | 110–150 | , , | 49–102 | 100–130 | 0,25–0,35 | ||
| S ЛЕГИР ST OCE | 100–220 220–500 | 0,10–0,20 | 0,07–0,50 | 100–220 220–500 | 0,30–0,40 | 6,3 | ||
| ЛИ LE | 24–30 | 70–110 | 012–035 | 24–30 | 69–90 | 0,12–0,20 | 4,2 | |
| LI ТА NA CE | 29–40 | 007–015 | , , | 29–40 | ||||
| CE С W O | , , | 015–025 | 57 | |||||
| VÉ O ЩИЕ DZE JÚCE | 39–50 | 39–50 | , , | , | ||||
| EZO ВЕЮ NIER ZAVE | 49–102 | 80–110 | 0,10–0,20 | 0,20–0,50 | 49–102 | 70–100 | 0,20–0,30 | |
| NER НЕРЖА STAL NEHRD | 100–220 220–500 | 0,12–0,20 | 0,25–0,75 | 100–220 220–500 | 0,25–0,35 | 6,3 | ||
| 24–30 | 150–300 | 24–30 | 0,20–0,30 | 4,2 | ||||
| 29–40 | 0,07–0,15 | 0,12–0,35 | 29–40 | |||||
| Y | 0,25–0,35 | 5,7 | ||||||
| NY УН WO N | 39–50 | 39–50 | ||||||
| LITI ЧУГ ŻELI LIATI | 49–102 | 150–360 | 0,20–0,50 | 49–102 | 60–110 | 0,30–0,40 | ||
| 100–220 220–500 | 0,12–0,20 | 0,25–0,75 | 100–220 220–500 | 0,30–0,45 | 6,3 | |||
| Y Ы UM Y | 24–30 | 30–40 | 0,05–0,15 | 012–035 | 24–30 | 120–300 | 0,20–0,30 | 4,2 |
| IN АВ INI TIN | 29–40 | , , | 29–40 | |||||
| OVÉ SLIT ГО СПЛ Y ALUM VÉ ZLIA | 39–50 | 0,10–0,20 | 020–050 | 39–50 | 0,25–0,35 | 5,7 | ||
| ÍK И Е OP KO | 49–102 | , , | 49–102 | 030–040 | ||||
| LIN ИЙ ST INÍ | 30–45 | 150–370 | , , | |||||
| ÍK , H МИН IUM, ÍK, HL | 100–220 | 100–220 | 0,30–0,45 | 63 | ||||
| HLIN АЛЮ ALUMIN HLIN | 220–500 | 0,10–0,25 | 0,25–0,75 | 220–500 | 0,30–0,40 | , | ||
| 24–30 | 30–40 | 012–035 | 24–30 | 25–35 | 0,12–0,20 | 4,2 | ||
| 29–40 | 007–015 | , , | 29–40 | |||||
| Н N | – | , , | – | 0,15–0,25 | 5,7 | |||
| TITAN ТИТА TYTA TITÁN | 39 50 49–102 | 30–45 | 0,20–0,50 | 39 50 49–102 | 30–40 | 0,20–0,30 | ||
| 100–220 | 0,10–0,20 | 100–220 | 6,3 | |||||
| 220–500 | 0,25–0,75 | 220–500 | 0,20–0,35 | |||||
| 24–30 | 30–40 | 24–30 | 25–35 | 0,12–0,20 | 4,2 | |||
| NY ТАЛИ ZONE NY | 29–40 | 0,07–0,15 | 0,12–0,35 | 29–40 | ||||
| TI С D ATI | 0,15–0,25 | 5,7 | ||||||
| SLI ЫЕ AR LI | 39–50 | 39–50 | ||||||
| ENÉ ЕНН UTW ENÉ Z | 49–102 | 30–45 | 0,20–0,50 | 49–102 | 30–40 | 0,20–0,30 | ||
| KAL КАЛ OPY KAL | 100–220 | 30–45 | 100–220 | 6,3 | ||||
| ЗА ST | 220–500 | 0,25–0,75 | 220–500 | 0,20–0,35 |