Каталог ZCC-CT сверла монолитные - страница 152
Навигация
 Каталог ZCC-CT сверла со сменными пластинами
 Общий каталог ZCC-CT 2019
 Каталог ZCC-CT расточные системы
 Каталог ZCC-CT фрезы монолитные
 Каталог ZCC-CT фрезы со сменными пластинами
 Каталог ZCC-CT оснастка
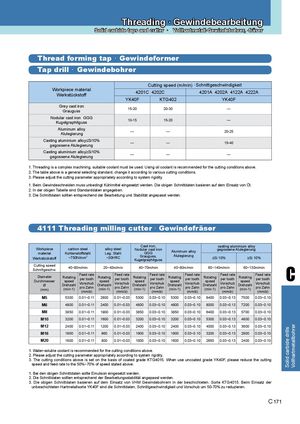
Thread forming tap Gewindeformer·
Tap drill · Gewindebohrer
| C | uttingspeed(m/m | in)· Schnittgeschwindigkeit | |
| Workpiece material Werkstückstoff | 4201C | 4202C | 4201A 4202A 4122A 4222A |
| YK40F | KTG402 | YK40F | |
| Grey cast iron Grauguss | 15-20 | 20-30 | --- |
| Nodular cast iron GGG Kugelgraphitguss | 10-15 | 15-20 | --- |
| Aluminum alloy Alulegierung | --- | --- | 20-25 |
| Casting aluminium alloy≤Si10% gegossene Alulegierung | --- | --- | 15-40 |
| Casting aluminium alloy≥Si10% gegossene Alulegierung | --- | --- | --- |
1. Threading is a complex machining, suitable coolant must be used. Using oil coolant is recommended for the cutting conditions above. 2. The table above is a general selecting standard, change it according to various cutting conditions. 3. Please adjust the cutting parameter appropriately according to system rigidity. 1. Beim Gewindeschneiden muss unbedingt Kühlmittel eingesetzt werden. Die obigen Schnittdaten basieren auf dem Einsatz von Öl. 2. In der obigen Tabelle sind Standarddaten angegeben. 3. Die Schnittdaten sollten entsprechend der Bearbeitung und Stabilität angepasst werden.
Gewindefräser4111 Threading milling cutter ·
| Workpiece material Werkstückstoff | carbo ~750 Kohlens | n steel N/mm 2 toffstahl | alloy ~30 Leg. | steel HRC Stahl | Cast Nodular G Grau Kugelgr | iron, cast iron GG guss, aphitguss | Alumin Aluleg | um alloy ierung | ≤Si | casting alum 10% gegossene A | inium allo ≥Si lulegierun | y 10% g |
| Cutting speed Schnittgeschw. | 40~80 | m/min | 20~40 | m/min | 40~70 | m/min | 40~80 | m/min | 60~14 | 0m/min | 60~13 | 0m/min |
| Diameter Ø (mm) Durchmesser | Rotating speed (min-1) Drehzahl | Feed rate per tooth (mm/z) Vorschub pro Zahn | Rotating speed (min-1) Drehzahl | Feed rate per tooth (mm/z) Vorschub pro Zahn | Rotating speed (min-1) Drehzahl | Feed rate per tooth (mm/z) Vorschub pro Zahn | Rotating speed (min-1) Drehzahl | Feed rate per tooth (mm/z) Vorschub pro Zahn | Rotating speed (min-1) Drehzahl | Feed rate per tooth (mm/z) Vorschub pro Zahn | Rotating speed (min-1) Drehzahl | Feed rate per tooth (mm/z) Vorschub pro Zahn |
| M5 | 5300 | 0.01~0.11 | 2800 | 0.01~0.03 | 5300 | 0.03~0.10 | 5300 | 0.03~0.10 | 8400 | 0.03~0.13 | 7500 | 0.03~0.10 |
| M6 | 4800 | 0.01~0.11 | 2400 | 0.01~0.03 | 4800 | 0.03~0.10 | 4800 | 0.03~0.10 | 8000 | 0.03~0.13 | 7200 | 0.03~0.10 |
| M8 | 3850 | 0.01~0.11 | 1900 | 0.01~0.03 | 3850 | 0.03~0.10 | 3850 | 0.03~0.10 | 6400 | 0.03~0.13 | 5700 | 0.03~0.10 |
| M10 | 3200 | 0.01~0.11 | 1600 | 0.01~0.03 | 3200 | 0.03~0.10 | 3200 | 0.03~0.10 | 5300 | 0.03~0.13 | 4800 | 0.03~0.10 |
| M12 | 2400 | 0.01~0.11 | 1200 | 0.01~0.03 | 2400 | 0.03~0.10 | 2400 | 0.03~0.10 | 4000 | 0.03~0.13 | 3600 | 0.03~0.10 |
| M16 | 1900 | 0.01~0.11 | 960 | 0.01~0.03 | 1900 | 0.03~0.10 | 1900 | 0.03~0.10 | 3200 | 0.03~0.13 | 2900 | 0.03~0.10 |
| M20 | 1600 | 0.01~0.11 | 800 | 0.01~0.03 | 1600 | 0.03~0.10 | 1600 | 0.03~0.10 | 2650 | 0.03~0.13 | 2400 | 0.03~0.10 |
1. Water-soluble coolant is recommended for the cutting conditions above. 2. Please adjust the cutting parameter appropriately according to system rigidity. 3. The cutting conditions above is set on the basis of coated grade KTG4015. When use uncoated grade YK40F, please reduce the cutting speed and feed rate to the 50%~70% of speed stated above. 1. Bei den obigen Schnittdaten sollte Emulsion eingesetzt werden. 2. Die Schnittdaten sollten entsprechend der Bearbeitungsstabilität angepasst werden. 3. Die obigen Schnittdaten basieren auf dem Einsatz von VHM Gewindebohrern in der beschichteten. Sorte KTG4015. Beim Einsatz der unbeschichteten Hartmetallsorte YK40F sind die Schnittdaten, Schnittgeschwindigkeit und Vorschub um 50-70% zu reduzieren.