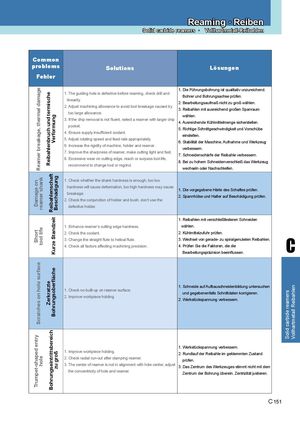
| Common problems Fehler | Solutions | Lösungen |
| Reamer breakage, thermal damage Reibahlenbruch und termische Verformung | 1. The guiding hole is defective before reaming, check drill and linearity. 2. Adjust machining allowance to avoid tool breakage caused by too large allowance. 3. If the chip removal is not fluent, select a reamer with larger chip pocket. 4. Ensure supply insufficient coolant. 5. Adjust rotating speed and feed rate appropriately. 6. Increase the rigidity of machine, holder and reamer . 7. Improve the sharpness of reamer, make cutting light and fast. 8. Excessive wear on cutting edge, reach or surpass tool life, recommend to change tool or regrind. | 1. Die Führungsbohrung ist qualitativ unzureichend. Bohrer und Bohrungsachse prüfen. 2. Bearbeitungsaufmaß nicht zu groß wählen. 3. Reibahlen mit ausreichend großen Spanraum wählen. 4. Ausreichende Kühlmittelmenge sicherstellen. 5. Richtige Schnittgeschwindigkeit und Vorschübe einstellen. 6. Stabilität der Maschine, Aufnahme und Werkzeug verbessern. 7. Schneidenschärfe der Reibahle verbessern. 8. Bei zu hohem Schneidenverschleiß das Werkzeug wechseln oder Nachschleifen. |
| Damage on reamer shank Reibahlenschaft Beschädigung | 1. Check whether the shank hardness is enough, too low hardness will cause deformation, too high hardness may cause breakage. 2. Check the conjunction of holder and bush, don’t use the defective holder. | 1. Die vorgegebene Härte des Schaftes prüfen. 2. Spannhülse und Halter auf Beschädigung prüfen. |
| Short tool life Kurze Standzeit | 1. Enhance reamer’s cutting edge hardness. 2. Check the coolant. 3. Change the straight flute to helical flute. 4. Check all factors affecting machining precision. | 1. Reibahlen mit verschleißfesteren Schneiden wählen. 2. Kühlmittelzufuhr prüfen. 3. Wechsel von gerade- zu spiralgenuteten Reibahlen. 4. Prüfen Sie die Faktoren, die die Bearbeitungspräzision beeinflussen. |
| Scratches on hole surface Zerkratzte Bohrungsoberfläche | 1. Check no built-up on reamer surface. 2. Improve workpiece holding. | 1. Schneide auf Aufbauschneidenbildung untersuchen und gegebenenfalls Schnittdaten korrigieren. 2. Werkstückspannung verbessern. |
| Trumpet-shaped entry hole Bohrungseintrittsbereich zu groß | 1. Improve workpiece holding. 2. Check radial run-out after clamping reamer. 3. The center of reamer is not in alignment with hole center, adjust the concentricity of hole and reamer. | 1. Werkstückspannung verbessern. 2. Rundlauf der Reibahle im geklemmten Zustand prüfen. 3. Das Zentrum des Werkzeuges stimmt nicht mit dem Zentrum der Bohrung überein. Zentrizität justieren. |
 Каталог ZCC-CT сверла со сменными пластинами
 Общий каталог ZCC-CT 2019
 Каталог ZCC-CT расточные системы
 Каталог ZCC-CT фрезы монолитные
 Каталог ZCC-CT фрезы со сменными пластинами
 Каталог ZCC-CT оснастка