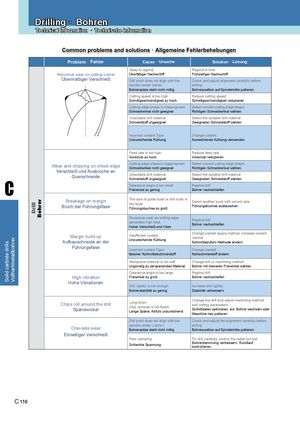
| Problem· Fehler | Cause· Ursache | Solution· Lösung |
| Abnormal wear on cutting corner | Delay to regrind Überfälliger Nachschliff | Regrind in time Frühzeitiger Nachschliff |
| Übermäßiger Verschleiß | Drill point does not align with the | Check and adjust alignment carefully before |
| | spindle center (lathe) Bohrerspitze steht nicht mittig | drilling Bohrerposition auf Spindelmitte justieren. |
| | Cutting speed is too high Schnittgeschwindigkeit zu hoch | Reduce cutting speed Schnittgeschwindigkeit reduzieren |
| | Cutting edge shape is inappropriate Schneidwinkel nicht geeignet | Select correct cutting edge shape Richtigen Schneidwinkel wählen. |
| | Unsuitable drill material Schneidstoff ungeeignet | Select the suitable drill material Geeigneten Schneidstoff wählen |
| | Incorrect coolant Type Unzureichende Kühlung | Change coolant Ausreichende Kühlung verwenden |
| | Feed rate is too high Vorschub zu hoch | Reduce feed rate Vorschub reduzieren |
| Wear and chipping on chisel edge Verschleiß und Ausbrüche an | Cutting edge shape is inappropriate Schneidwinkel nicht geeignet | Select correct cutting edge shape Richtigen Schneidwinkel wählen. |
| Querschneide | Unsuitable drill material Schneidstoff ungeeignet | Select the suitable drill material Geeigneten Schneidstoff wählen. |
| | Clearance angle is too small Freiwinkel zu gering | Regrind drill Bohrer nachschleifen |
| Drill ohrer | Breakage on margin Bruch der Führungsfase | The size of guide bush or drill bush is too large Führungsbuchse zu groß | Select another bush with correct size Führungsbuchse austauschen |
| B | | Excessive wear on cutting edge generates high heat Hoher Verschleiß und Hitze | Regrind drill Bohrer nachschleifen |
| Margin build-up Aufbauschneide an der | Insufficient coolant Unzureichende Kühlung | Change coolant supply method, increase coolant volume Kühlmittelzufuhr-Methode ändern |
| Führungsfase | Incorrect coolant Type falscher Kühlmittelschmierstoff | Change coolant Kühlschmierstoff ändern |
| | Workpiece material is too soft Ungünstig zu zerspanendes Material | Change drill or machining method Bohrer mit kleineren Freiwinkel wählen |
| High vibration | Clearance angle is too large Freiwinkel zu groß | Regrind drill Bohrer nachschleifen |
| Hohe Vibrationen | Drill rigidity is not enough Bohrerstabilität zu gering | Increase drill rigidity Stabilität verbessern |
| Chips roll around the drill Spänewickel | Long chips Chip removal is not fluent Lange Späne, Abfuhr unzureichend | Change the drill and adjust machining method and cutting parameters Schnittdaten optimieren, evt. Bohrer wechseln oder Maschine neu justieren |
| One-side wear | Drill point does not align with the spindle center ( lathe ) Bohrerspitze steht nicht mittig | Check and adjust the alignment carefully before drilling Bohrerposition auf Spindelmitte justieren. |
| Einseitiger Verschleiß | Poor clamping Schlechte Spannung | Fix drill carefully, control the radial run-out Bohrerklemmung verbessern, Rundlauf kontrollieren. |
 Каталог ZCC-CT сверла со сменными пластинами
 Общий каталог ZCC-CT 2019
 Каталог ZCC-CT расточные системы
 Каталог ZCC-CT фрезы монолитные
 Каталог ZCC-CT фрезы со сменными пластинами
 Каталог ZCC-CT оснастка