Каталог ZCC-CT фрезы монолитные - страница 86
Навигация
 Каталог ZCC-CT оснастка
 Каталог ZCC-CT фрезы со сменными пластинами
 Каталог ZCC-CT сверла со сменными пластинами
 Каталог ZCC-CT токарная обработка
 Каталог ZCC-CT сверла монолитные
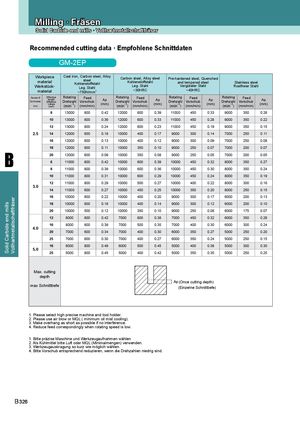
Recommended cutting data · Empfohlene Schnittdaten
GM-2EP
| Wor ma Wer ma | kpiece terial kstück- terial | Cast iron, Ko | Carbon ste steel ~750N/mm 2 hlenstoffsta Leg. Stahl | el,Alloy hl | Carbo Ko | n steel,Alloy ~30HRC hlenstoffsta Leg. Stahl | steel hl | Pre-harde and Ve | ned steel,Q tempered st ~40HRC rgüteter Sta | uenched eel hl | S R | tainless ste ostfreier Sta | el hl |
| Diameter Ø (mm) Durchmesser | Effective length (mm) Effektive Länge | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub | Ap (mm) | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub | Ap (mm) | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub | Ap (mm) | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub | Ap (mm) |
| 8 | 13000 | 800 | 0.42 | 12000 | 600 | 0.39 | 11000 | 450 | 0.33 | 9000 | 350 | 0.26 | |
| 10 | 13000 | 800 | 0.36 | 12000 | 600 | 0.33 | 11000 | 450 | 0.28 | 9000 | 350 | 0.22 | |
| 12 | 13000 | 800 | 0.24 | 12000 | 600 | 0.23 | 11000 | 450 | 0.19 | 9000 | 350 | 0.15 | |
| 2.5 | 14 | 12000 | 600 | 0.18 | 10000 | 400 | 0.17 | 9000 | 300 | 0.14 | 7000 | 250 | 0.11 |
| 16 | 12000 | 600 | 0.13 | 10000 | 400 | 0.12 | 9000 | 300 | 0.09 | 7000 | 250 | 0.08 | |
| 18 | 12000 | 600 | 0.11 | 10000 | 350 | 0.10 | 9000 | 250 | 0.07 | 7000 | 200 | 0.07 | |
| 20 | 12000 | 600 | 0.09 | 10000 | 350 | 0.08 | 9000 | 250 | 0.05 | 7000 | 200 | 0.05 | |
| 6 | 11000 | 800 | 0.42 | 10000 | 600 | 0.39 | 10000 | 450 | 0.32 | 8000 | 350 | 0.27 | |
| 8 | 11000 | 800 | 0.39 | 10000 | 600 | 0.36 | 10000 | 450 | 0.30 | 8000 | 350 | 0.24 | |
| 10 | 11000 | 800 | 0.31 | 10000 | 600 | 0.29 | 10000 | 450 | 0.24 | 8000 | 350 | 0.19 | |
| 30 | 12 | 11000 | 800 | 0.29 | 10000 | 500 | 0.27 | 10000 | 400 | 0.22 | 8000 | 300 | 0.16 |
| . | 14 | 11000 | 600 | 0.27 | 10000 | 450 | 0.25 | 10000 | 350 | 0.20 | 8000 | 250 | 0.15 |
| 16 | 10000 | 600 | 0.22 | 10000 | 400 | 0.20 | 9000 | 300 | 0.17 | 6000 | 200 | 0.13 | |
| 18 | 10000 | 600 | 0.16 | 10000 | 400 | 0.14 | 9000 | 300 | 0.12 | 6000 | 200 | 0.10 | |
| 20 | 10000 | 500 | 0.12 | 10000 | 350 | 0.10 | 9000 | 250 | 0.08 | 6000 | 175 | 0.07 | |
| 12 | 8000 | 800 | 0.42 | 7000 | 600 | 0.38 | 7000 | 450 | 0.32 | 6000 | 350 | 0.26 | |
| 4 | 16 | 8000 | 800 | 0.39 | 7000 | 500 | 0.35 | 7000 | 400 | 0.30 | 6000 | 300 | 0.24 |
| .0 | 20 | 7000 | 600 | 0.34 | 7000 | 400 | 0.30 | 6000 | 350 | 0.27 | 5000 | 250 | 0.20 |
| 25 | 7000 | 600 | 0.30 | 7000 | 400 | 0.27 | 6000 | 350 | 0.24 | 5000 | 250 | 0.15 | |
| 50 | 16 | 6000 | 800 | 0.49 | 6000 | 500 | 0.45 | 5000 | 400 | 0.38 | 5000 | 300 | 0.30 |
| . | 25 | 5000 | 800 | 0.45 | 5000 | 400 | 0.42 | 5000 | 350 | 0.35 | 5000 | 250 | 0.25 |
| Max. | cutting | ||||||||||||
| d | epth | ||||||||||||
| max S | chnitttiefe | (O (Ei | nce cutting nzelne Schn | depth) itttiefe) |
1. Please select high precise machine and tool holder. 2. Please use air blow or MQL ( minimum oil mist cooling). 3. Make overhang as short as possible if no interference. 4. Reduce feed correspondingly when rotating speed is low. 1. Bitte präzise Maschine und Werkzeugaufnahmen wählen 2. Als Kühlmittel bitte Luft oder MQL (Minimalmengen) verwenden. 3. Werkzeugauskragung so kurz wie möglich wählen. 4. Bitte Vorschub entsprechend reduzieren, wenn die Drehzahlen niedrig sind.