Каталог ZCC-CT фрезы монолитные - страница 202
Навигация
 Каталог ZCC-CT оснастка
 Каталог ZCC-CT фрезы со сменными пластинами
 Каталог ZCC-CT сверла со сменными пластинами
 Каталог ZCC-CT токарная обработка
 Каталог ZCC-CT сверла монолитные
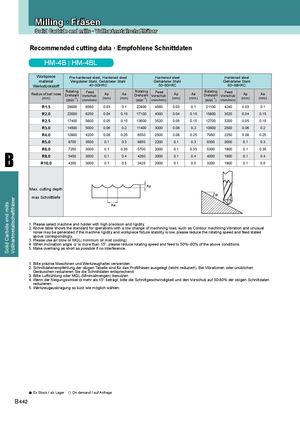
Recommended cutting data · Empfohlene Schnittdaten
HM-4B | HM-4BL
| Workpiece material Werkstückstoff | Pre-har Vergüt | dened steel 40~50 eter Stahl, | ,Hardene HRC Gehärtete | d steel r Stahl | Hardene 50~60 Gehärtete | d steel HRC r Stahl | Hardene 60~68 Gehärtet | d steel HRC er Stahl | ||||
| Rotating | Fd | Rotating | Fd | Rotating | Fd | |||||||
| Radius of ball nose (mm) | (min-1) Drehzahl | ee (mm/min) Vorschub | Ap (mm) | Ae (mm) | (min-1) Drehzahl | ee (mm/min) Vorschub | Ap (mm) | Ae (mm) | (min-1) Drehzahl | ee (mm/min) Vorschub | Ap (mm) | Ae (mm) |
| R1.5 | 29000 | 6560 | 0.03 | 0.1 | 22800 | 4560 | 0.03 | 0.1 | 21100 | 4240 | 0.03 | 0.1 |
| R2.0 | 22000 | 6250 | 0.04 | 0.15 | 17100 | 4000 | 0.04 | 0.15 | 15800 | 3520 | 0.04 | 0.15 |
| R2.5 | 17400 | 5600 | 0.05 | 0.15 | 13600 | 3520 | 0.05 | 0.15 | 12700 | 3200 | 0.05 | 0.15 |
| R3.0 | 14500 | 5000 | 0.06 | 0.2 | 11400 | 3000 | 0.06 | 0.2 | 10600 | 2500 | 0.06 | 0.2 |
| R4.0 | 10900 | 4200 | 0.08 | 0.25 | 8550 | 2500 | 0.08 | 0.25 | 7950 | 2250 | 0.08 | 0.25 |
| R5.0 | 8700 | 3500 | 0.1 | 0.3 | 6850 | 2200 | 0.1 | 0.3 | 6350 | 2000 | 0.1 | 0.3 |
| R6.0 | 7250 | 3000 | 0.1 | 0.35 | 5700 | 2000 | 0.1 | 0.35 | 5300 | 1900 | 0.1 | 0.35 |
| R8.0 | 5450 | 3000 | 0.1 | 0.4 | 4280 | 2000 | 0.1 | 0.4 | 4000 | 1900 | 0.1 | 0.4 |
| R10.0 | 4350 | 3000 | 0.1 | 0.5 | 3425 | 2000 | 0.1 | 0.5 | 3200 | 1900 | 0.1 | 0.5 |
| Max. cutting depth max Schnitttiefe | Ae | Ap |
1. Please select machine and holder with high precision and rigidity. 2. Above table shows the standard for operations with a low change of machining load, such as Contour machining.Vibration and unusual noise may be generated if the machine rigidity and workpiece fixture stability is low, please reduce the rotating speed and feed stated above correspondingly. 3. Please use air blow or MQL( minimum oil mist cooling). 4. When inclination angle α is more than 15°, please reduce rotating speed and feed to 50%~80% of the above conditions. 5. Make overhang as short as possible if no interference.
1. Bitte präzise Maschinen und Werkzeughalter verwenden. 2. Schnittdatenempfehlung der obigen Tabelle sind für das Profilfräsen ausgelegt (leicht reduziert). Bei Vibrationen oder unüblichen Geräuschen reduzieren Sie die Schnittdaten entsprechend. 3. Bitte Luftkühlung oder MQL (Minimalmengen) benutzen 4. Wenn der Neigungswinkel mehr als 15° beträgt, bitte die Schnittgeschwindigkeit und den Vorschub auf 50-80% der obigen Schnittdaten reduzieren. 5. Werkzeugauskragung so kurz wie möglich wählen.